
 EN
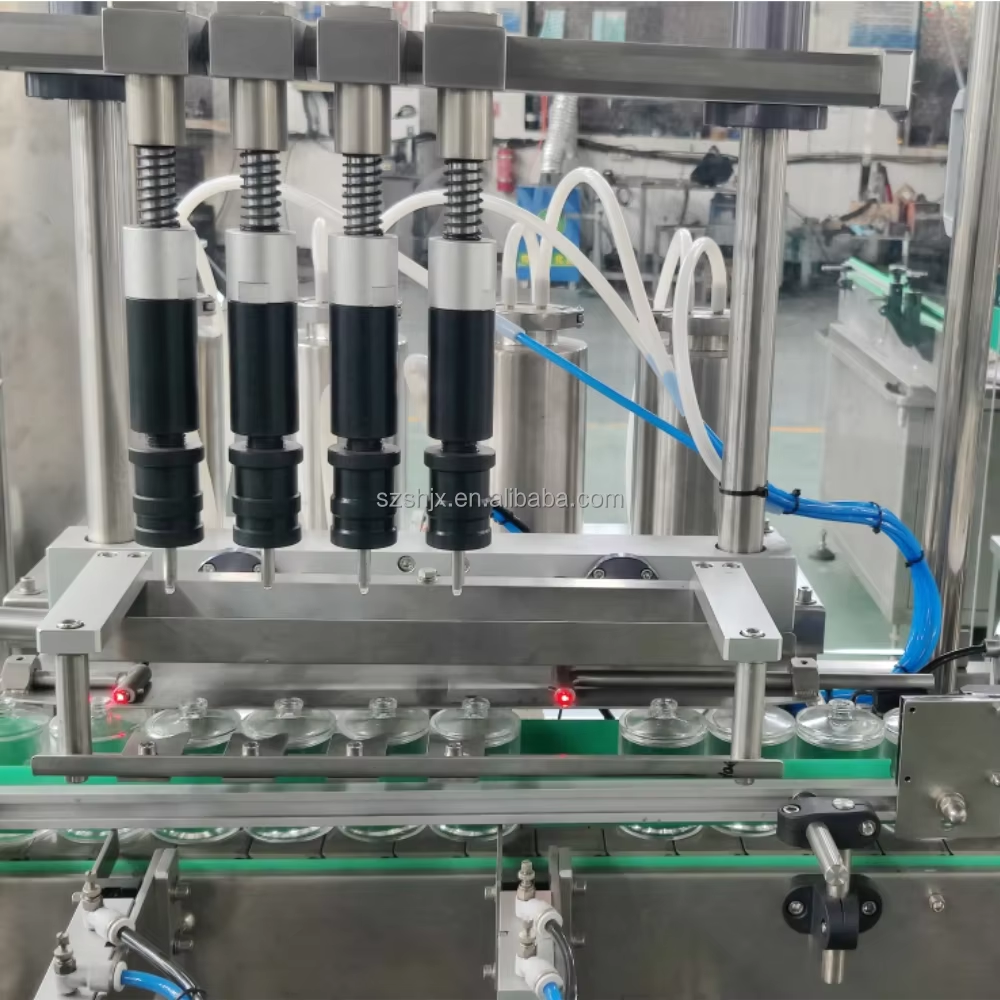
تمثل عيوب الطبقات إحدى أصعب التحديات المتعلقة بالجودة في عمليات تغليف المواد الغذائية والمشروبات. وعندما تحدث ماكينة تعبئة وغلق الصناديق المعدنية يُفشِل إنشاء طيّةٍ متجانسةٍ ومتينةٍ، وتترتب على ذلك تأثيراتٌ سلبيةٌ تمتد عبر خط الإنتاج بالكامل: تسرب المنتجات، وخطر التلوث، وعدم الامتثال للوائح التنظيمية، والاستدعاءات المكلفة. ويؤثر فهم كيفية خفض معدلات عيوب الطيّات تأثيراً مباشراً على الكفاءة التشغيلية وسمعة العلامة التجارية. وتوفّر تقنيات ماكينات تعبئة وإغلاق علب الصفيح الحديثة حلولاً متقدمةً، ومع ذلك لا تزال العديد من المرافق تواجه صعوباتٍ في تحقيق جودةٍ متسقةٍ للطيّات. وغالباً ما تكمن الأسباب الجذرية في معايرة الماكينة، والتغيرات في خصائص المواد، وسوء توافق السرعات، وغياب بروتوكولات الصيانة الوقائية الكافية.

لقد تطورت آلة تعبئة وإغلاق علب القصدير بشكل كبير خلال العقد الماضي، حيث شملت أنظمة استشعار دقيقة وتشخيصاً فورياً وقدرات ضبط تلقائية. ومع ذلك، فإن تحقيق معدلات عيوب في الوصلات أقل من المعايير الصناعية يتطلب أكثر من المعدات وحدها. بل يتطلب نهجاً شاملاً يجمع بين اختيار الآلة المناسبة وتدريب المشغلين والتحكم في البيئة والمراقبة النوعية المنهجية. وتستعرض هذه المقالة الاستراتيجيات العملية التي يستخدمها مدراء الإنتاج والمهندسين للقضاء على عيوب الوصلات والحفاظ على أعلى معايير سلامة الإغلاق.
فهم الأسباب الجذرية لعيوب الوصلات
مشاكل إعداد ومعايرة الآلة
تَعمَل آلة تعبئة وختم علب القصدير من خلال تنسيقٍ ميكانيكي وحراري دقيق. وعندما يُطبِّق رأس الأسطوانة ضغطًا لتشكيل المفصل، فإن أي عدم انتظام طفيفٍ يُحدث نقاط ضعفٍ عُرضة للتسرب. ويجب أن تحافظ آلة تعبئة وختم علب القصدير على المسافة والزاوية والقوة الدقيقة في كل عبوة. وترتبط الإعدادات الأولية غير الكافية أو الانحراف أثناء الإنتاج ارتباطًا مباشرًا بارتفاع معدل العيوب. فكثيرٌ من المرافق تشهد فشلًا في المفاصل لأن آلة تعبئة وختم علب القصدير لم تُحقَّق صحتها بشكلٍ سليم بعد التركيب أو التدخلات الصيانية. ويحدث انحراف المعايرة تدريجيًّا؛ لذا غالبًا ما لا يلاحظ المشغلون المشكلات إلا بعد تراكم العيوب واكتشافها من قِبل ضوابط الجودة.
عدم انتظام المادة وتغيرها
تتفاعل آلة تعبئة وإغلاق علب القصدير مع مدخلين حاسمين للمواد: العلبة نفسها ومادة الغطاء. ويؤدي التباين في ارتفاع الحافة المحيطة بالعلبة أو سماكة الغطاء أو تركيب مادة الختم إلى ظروف غير متسقة في خط الإغلاق. وعندما تواجه آلة تعبئة وإغلاق علب القصدير علبةً لا تتوافق مع المواصفات، فقد لا تظل المعاملات الثابتة للآلة مثلى بعد ذلك. وهذه المسألة تكتسب طابعاً بالغ الخطورة في المنشآت التي تتلقى الإمدادات من عدة مورِّدين أو حيث تكون ضوابط المخزون غير دقيقة. ولا تستطيع آلات تعبئة وإغلاق علب القصدير القديمة التكيُّف تلقائياً مع الانحرافات في خصائص المواد، ما يؤدي إلى أنماط متكررة من العيوب ترتبط ارتباطاً مباشراً بدوَّات المورِّدين أو دفعات الإنتاج.
تحسين أداء إغلاق علب القصدير
دمج مراقبة الجودة في الوقت الفعلي
تضمّ أنظمة آلات تعبئة وختم علب القصدير الحديثة فحصاً بصرياً وأجهزة استشعار للضغط تكشف التشوهات في الوصلات خلال ثوانٍ من تشكُّلها. ويمكن الآن لآلة تعبئة وختم علب القصدير رفض الوحدات المعيبة فوراً، مما يمنع النفايات من الوصول إلى مراحل التغليف أو الشحن. وتتيح حلقات التغذية الراجعة الفورية للمشغلين إيقاف آلة تعبئة وختم علب القصدير قبل أن تتراكم مئات الوحدات السيئة. كما أن دمج هذه الآلة مع برامج إدارة الإنتاج يمكّن من تحليل الاتجاهات، ويحدد الأنماط المرتبطة بحدوث عيوب في الوصلات ويربطها بدوَّارات المواد المحددة أو جداول الورديات أو فترات الصيانة. ويحوّل هذا النهج القائم على البيانات آلة تعبئة وختم علب القصدير من أداة تفاعلية إلى أصلٍ تنبؤيٍّ في مجال الجودة.
الصيانة الوقائية وتوحيد المكونات
تتطلب المكونات الميكانيكية لآلة تعبئة وختم علب القصدير — مثل رؤوس الأسطوانات، والتوجيهات، وأنظمة الضغط — فحصاً منهجياً وجدولاً دوريّاً للاستبدال. ويؤدي التآكل في الأسطح الحرجة إلى خفض دقة الختم؛ إذ لا يمكن لآلة تعبئة وختم علب القصدير ذات الأسطوانات المتآكلة تحقيق توزيع متساوٍ للضغط. وتلاحظ المنشآت التي تطبّق بروتوكولات صيانة صارمة انخفاضاً كبيراً في عيوب الوصلات. كما أن توحيد القطع مهمٌّ أيضاً؛ فاستخدام المكونات الأصلية أو المعتمدة يضمن أن تحافظ آلة تعبئة وختم علب القصدير على نطاق أدائها المصمَّم لها. وكثيراً ما يُدخل المشغلون، دون قصد، عيوباً عبر تركيب قطع غير مطابقة للمواصفات أو تأخير الصيانة عن التوصيات المقدَّمة من الشركة المصنِّعة.
التطبيق العملي وتحسين السرعة
سرعة الإنتاج وإدارة زمن التوقف
تَزيدُ تشغيلُ آلةِ تعبئةِ وغلقِ علبِ القصديرِ بأقصى سرعةٍ من الإنتاجيةِ، لكنَّها قد تُضحي بجودةِ التماسِ إذا أصبحَ زمنُ التوقف — أي المدةُ التي يُطبِّقُ فيها الأسطوانةُ الضغطَ على التماسِ — غيرَ كافيةٍ. ويجب أن تحافظَ آلةُ تعبئةِ وغلقِ علبِ القصديرِ على الضغطِ لفترةٍ كافيةٍ حتى يتدفَّقَ المعدنُ ويتماسَكَ بشكلٍ صحيحٍ. وكثيرًا ما يكتشفُ المصنعونَ أنَّ خفضَ سرعةِ الخطِّ بنسبةٍ تتراوحُ بين ٥٪ و١٠٪ فقط يؤدي إلى تحسُّنٍ كبيرٍ في سلامةِ التماسِ مع الاستمرارِ في تحقيقِ أهدافِ الإنتاجِ الكليةِ. ويجب على مشغِّلِ آلةِ تعبئةِ وغلقِ علبِ القصديرِ أن يوازنَ بين مكاسبِ السرعةِ ومتطلباتِ الجودةِ، مستخدمًا بياناتِ العيوبِ التاريخيةِ لتحديدِ النطاقِ التشغيليِّ الأمثلِ.
الاتساقُ البيئيُّ والحراريُّ
تتشكل الدرزات بحساسية تجاه درجة الحرارة؛ فتتراجع أداء آلة تعبئة وإغلاق العلب المصنوعة من القصدير عند حدوث تقلبات كبيرة في درجة حرارة المنشأة. وتؤدي المكونات الحرارية في هذه الآلة، ومنها عناصر التسخين بالمقاومة، أفضل أداء لها في البيئات الخاضعة للتحكم المناخي. وعادةً ما تسجل المنشآت التي تحافظ على درجة حرارة مناطق الإنتاج بين ١٨ و٢٤ درجة مئوية مع رطوبة مستقرة معدلات أقل من عيوب الدرز مقارنةً بالعمليات التي لا تستخدم أنظمة التحكم البيئي. وبجانب ذلك، فإن ضمان وصول العلب والأغطية إلى آلة التعبئة والإغلاق عند درجات حرارة متسقة—وليس باردة جدًّا بسبب التخزين—يعزِّز توحُّد تشكُّل الدرز. ويُعد هذا الضبط الأساسي وسيلةً فعَّالةً لإزالة أحد المصادر الرئيسية للتباين.
الأسئلة الشائعة
ما الميزات المحددة في الآلة التي تقلل عيوب الدرز بأكبر قدرٍ من الفعالية؟
تتضمن أبرز الميزات المؤثرة في آلة تعبئة وختم علب القصدير الحديثة أنظمة ضغط مزدوجة تُكيّف القوة تلقائيًّا، ونظام فحص قائم على الرؤية مع تغذية راجعة، وموضع بكرات خاضع للتحكم بالمحركات servo، وإنذارات الصيانة التنبؤية. وبفضل هذه القدرات، تستطيع آلة تعبئة وختم علب القصدير اكتشاف مشكلات التماس وتصحيحها فورًا، قبل أن تتراكم العيوب. كما تضم النماذج المتقدمة وظائف ذاكرة الوصفات، ما يسمح لآلة تعبئة وختم علب القصدير بتخزين المعايير المُحسَّنة لمختلف أحجام العلب وأنواع الأغطية.
ما الفترة الزمنية الموصى بها لإعادة معايرة آلة تعبئة وختم علب القصدير؟
توصي أفضل الممارسات الصناعية بإعادة معايرة آلة تعبئة وإغلاق علب القصدير مرةً على الأقل شهريًّا، وبتكرارٍ أكبر إذا ارتفعت أحجام الإنتاج أو تغيَّر مورِّدو المواد. ويجب أيضًا إعادة معايرة آلة تعبئة وإغلاق علب القصدير فور إجراء أي صيانة ميكانيكية، أو عند تجاوز معدلات العيوب الحدود المقبولة. وينتج انحراف المعايرة تدريجيًّا لكنه يتراكم مع الوقت؛ لذا فإن التأخير في إجراء عمليات التحقق يزيد من احتمال تشغيل آلة تعبئة وإغلاق علب القصدير خارج المواصفات دون أن يلاحظ ذلك المشغلون.
هل يمكن للآلات القديمة لتعبئة وإغلاق علب القصدير تحقيق معايير معدلات العيوب الحديثة؟
يمكن لطرز آلات تعبئة وإغلاق علب القصدير القديمة أن تحقق معايير جودة معقولة من خلال الصيانة الدقيقة وتدريب المشغلين والتحكم الصارم في العمليات، لكنها تفتقر إلى التشخيص الفوري والتصحيحات الآلية التي توفرها المعدات الأحدث. ويؤدي الترقية إلى آلة تعبئة وإغلاق علب القصدير المزودة بتقنيات استشعار متقدمة وضوابط تكيفية إلى خفض معدلات العيوب بشكل كبير وتقليل الحاجة إلى تدخل المشغلين. وينبغي للمنشآت التي تستخدم معدات قديمة أن تُركِّز أولًا على الصيانة الوقائية وأن تنظر في تحديث المعدات كجزءٍ من استراتيجيتها طويلة الأمد لضمان الجودة.