
 EN
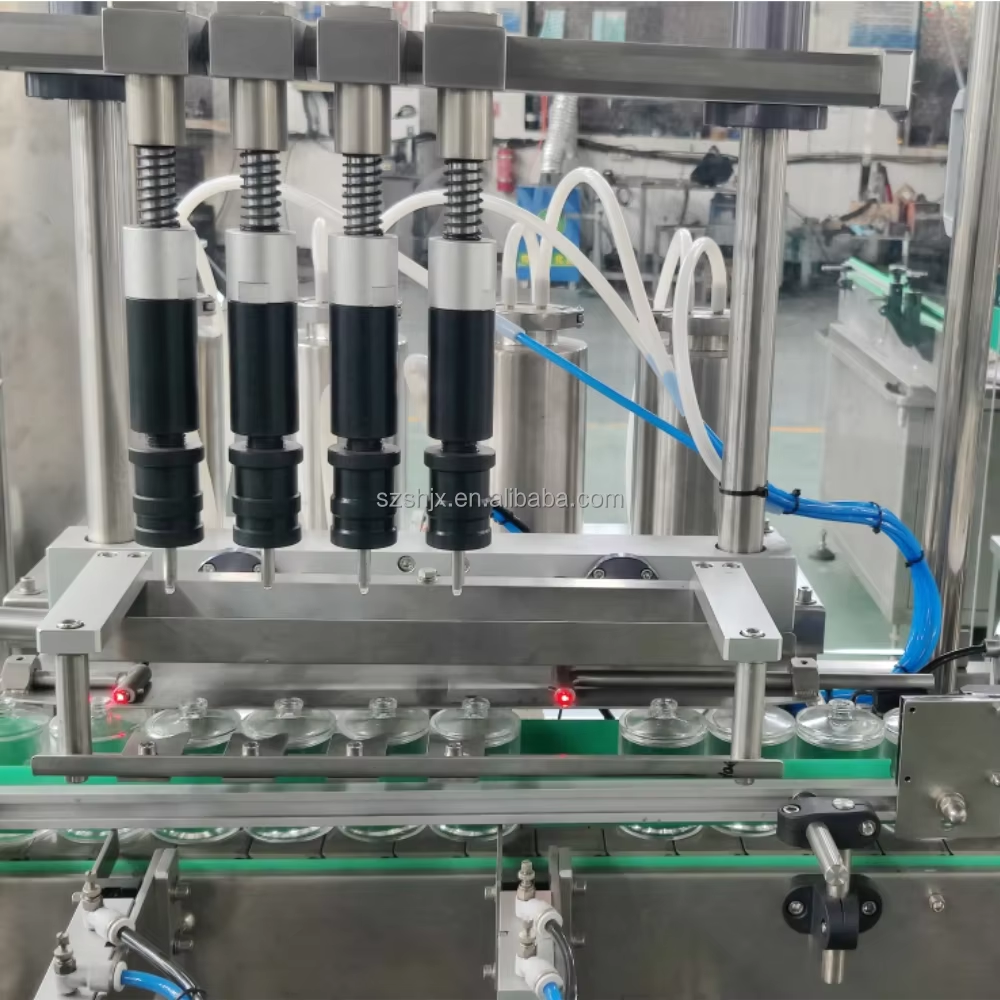
Vady švů patří mezi nejtrvalejší kvalitní výzvy v provozu balicích linek pro nápoje a potraviny. Pokud stroj na výplň a uzavírání plechovek nedokáže vytvořit stálou a bezchybnou ševní spojku, následky se šíří po celé výrobní lince: únik výrobku, riziko kontaminace, nesoulad s předpisy a nákladné stahování výrobků z trhu. Pochopení toho, jak snížit míru vadných švů, má přímý dopad jak na provozní efektivitu, tak na pověst značky. Moderní technologie plnících a zavíracích strojů pro plechovky nabízí pokročilá řešení, přesto mnoho provozů stále potýká nekonzistentní kvalita švů. Hlavní příčiny často souvisejí s kalibrací stroje, proměnností materiálu, nesouladem rychlostí a nedostatečnými protiopatřeními v rámci preventivní údržby.

Stroj pro plnění a uzavírání plechovek se za poslední desetiletí výrazně vyvíjel, a to díky přesnému snímání, diagnostice v reálném čase a možnostem automatického nastavení. Dosáhnout podílu vadných švů pod průmyslovými referenčními hodnotami však vyžaduje více než pouhé zařízení. Vyžaduje to komplexní přístup, který kombinuje správný výběr stroje, školení obsluhy, kontrolu prostředí a systematický monitoring kvality. Tento článek zkoumá praktické strategie, které manažeři výroby a inženýři používají ke zcela odstranění vadných švů a udržení nejvyšších standardů těsnosti uzavření.
Porozumění kořenovým příčinám vadných švů
Problémy s nastavením a kalibrací stroje
Stroj pro plnění a zavírání plechovek funguje prostřednictvím přesné mechanické a tepelné koordinace. Když se válec při tvorbě švu dotýká plechovky pod tlakem, již minimální nesouhlas v polohách vytvoří slabá místa, která jsou náchylná k úniku. Stroj pro plnění a zavírání plechovek musí u každé plechovky udržovat přesnou vzdálenost, úhel a sílu. Nedostatečné počáteční nastavení nebo posun během výroby přímo souvisí s vyššími mírami zmetků. Mnoho provozoven zažívá poruchy švů proto, že stroj pro plnění a zavírání plechovek nebyl po instalaci či údržbě nikdy řádně ověřen. Posun kalibrace probíhá postupně; obsluha často problémy nepostřehne, dokud se neobjeví hromadně zmetky a kontrola kvality je nezaznamená.
Nedostatečná konzistence a proměnlivost materiálu
Stroj pro plnění a uzavírání plechovek komunikuje se dvěma klíčovými vstupními materiály: samotnou nádobou a těsnicí hmotou pro víčko. Rozdíly ve výšce lemu plechovky, tloušťce víčka nebo složení těsniva způsobují nekonzistentní podmínky švu. Pokud stroj pro plnění a uzavírání plechovek narazí na nádobu, která se odchyluje od specifikace, pevné parametry stroje již nemusí být optimální. Tento problém je zvláště závažný ve výrobních zařízeních, která dodávají suroviny od více dodavatelů, nebo tam, kde není řízení zásob přísné. U starších strojů pro plnění a uzavírání plechovek není možné automaticky přizpůsobit stroj odchylkám materiálů, což vede k předvídatelným vzorům vad souvisejících s dodávkami jednotlivých dodavatelů nebo výrobními šaržemi.
Optimalizace výkonu uzavírání plechovek
Integrace monitorování kvality v reálném čase
Moderní systémy strojů pro plnění a uzavírání plechovek využívají vizuální inspekci a tlakové senzory, které detekují chyby v švu během několika sekund po jeho vytvoření. Stroj pro plnění a uzavírání plechovek nyní může okamžitě odmítnout vadné kusy, čímž se zabrání tomu, aby odpad dosáhl etapy balení nebo expedice. Smyčky zpětné vazby v reálném čase umožňují obsluze zastavit stroj pro plnění a uzavírání plechovek ještě předtím, než se nahromadí stovky vadných kusů. Integrace se softwarovým řešením pro správu výroby umožňuje analýzu trendů a identifikaci vzorů výskytu chyb ve švu spojených s konkrétními šaržemi materiálu, pracovními směnami nebo intervaly údržby. Tento datově řízený přístup promění stroj pro plnění a uzavírání plechovek z reaktivního nástroje v prediktivní nástroj zajišťující kvalitu.
Proaktivní údržba a standardizace komponent
Mechanické součásti stroje na plnění a zavírání plechovek – válečkové hlavy, vodítka a tlakové systémy – vyžadují systematickou kontrolu a plánovanou výměnu. Opotřebení kritických povrchů snižuje přesnost uzavírání; stroj na plnění a zavírání plechovek s opotřebovanými válečky nedokáže zajistit rovnoměrné rozložení tlaku. Zařízení, která uplatňují přísné údržbové postupy, pozorují výrazné snížení vad spojů. Důležitá je také standardizace dílů; použití originálních nebo certifikovaných komponentů zajišťuje, že stroj na plnění a zavírání plechovek udržuje svůj navržený výkon. Mnoho obsluhovatelů nevědomky zavádí vady instalací nedodržujících specifikace dílů nebo odkladem údržby za doporučené výrobce termíny.
Praktická implementace a optimalizace rychlosti
Rychlost výroby a řízení doby setrvání
Provozování stroje pro plnění a zavírání plechovek na maximální rychlost zvyšuje výkon, avšak může snížit kvalitu švu, pokud doba setrvání – tedy doba, po kterou válec působí tlakem na šev – není dostatečná. Stroj pro plnění a zavírání plechovek musí udržovat tlak po dobu dostatečnou k tomu, aby se kov mohl správně deformovat a spojit. Výrobní zařízení často zjistí, že snížení rychlosti linky pouhých 5–10 procent vede k výraznému zlepšení integrity švu, aniž by byly narušeny celkové výrobní cíle. Obsluha stroje pro plnění a zavírání plechovek musí vyvážit zisk rychlosti s požadavky na kvalitu a využívat historická data o vadách k určení optimálního provozního rozsahu.
Environmentální a teplotní stabilita
Vznik švu je citlivý na teplotu; výkon stroje pro plnění a zavírání plechovek se zhoršuje při výrazných kolísáních teploty v provozu. Tepelné komponenty stroje pro plnění a zavírání plechovek, včetně topných odporových prvků, dosahují nejlepšího výkonu v prostředích s regulovanou klimatizací. Provozy, které udržují teplotu výrobních prostor mezi 18 a 24 stupni Celsia a stabilní vlhkost, obvykle zaznamenávají nižší podíl vadných švů než provozy bez environmentální regulace. Kromě toho zajištění, aby plechovky a víčka dorazily ke stroji pro plnění a zavírání plechovek při konzistentní teplotě – nikoli ledově studené z úložiště – podporuje rovnoměrný vznik švu. Tato základní kontrola eliminuje jednu z hlavních příčin variability.
Často kladené otázky
Jaké konkrétní funkce stroje nejúčinněji snižují počet vadných švů?
Mezi nejvýznamnější funkce moderního stroje na plnění a uzavírání plechovek patří systémy s dvojnásobným tlakem, které automaticky upravují sílu, zpětná vazba založená na vizuální kontrole, polohování válečků řízené servopohony a upozornění na prediktivní údržbu. Stroj na plnění a uzavírání plechovek vybavený těmito funkcemi dokáže detekovat a opravit problémy se švy v reálném čase, ještě než se chyby začnou hromadit. Pokročilé modely navíc obsahují funkci paměti receptur, která umožňuje stroji na plnění a uzavírání plechovek ukládat optimalizované parametry pro různé rozměry plechovek a typy víček.
Jak často je třeba stroj na plnění a uzavírání plechovek znovu kalibrovat?
Odborná praxe v odvětví doporučuje kalibrovat vaši strojní linku pro plnění a uzavírání plechovek nejméně jednou měsíčně a častěji, pokud je výrobní objem vysoký nebo se změní dodavatelé materiálů. Strojní linku pro plnění a uzavírání plechovek je také nutné okamžitě znovu kalibrovat po jakékoli mechanické údržbě nebo v případě, že míra vad překročí přijatelné limity. Posun kalibrace probíhá postupně, avšak kumulativně; čím déle mezi ověřeními uplyne čas, tím vyšší je riziko, že bude strojní linka pro plnění a uzavírání plechovek fungovat mimo specifikace, aniž by to operátoři zaznamenali.
Můžou starší strojní linky pro plnění a uzavírání plechovek dosahovat současných norem pro míru vad?
Starší modely strojů pro plnění a uzavírání plechovek mohou splňovat rozumné požadavky na kvalitu díky důkladné údržbě, školení obsluhy a přísné kontrole procesu, avšak postrádají reálné diagnostické funkce a automatické korekce novějších zařízení. Modernizace na stroj pro plnění a uzavírání plechovek s pokročilými senzory a adaptivním řízením výrazně snižuje podíl vadných výrobků a vyžaduje méně zásahů obsluhy. Zařízení s postarším vybavením by měla upřednostnit preventivní údržbu a zvážit modernizaci zařízení jako součást dlouhodobé strategie zajištění kvality.