
 EN
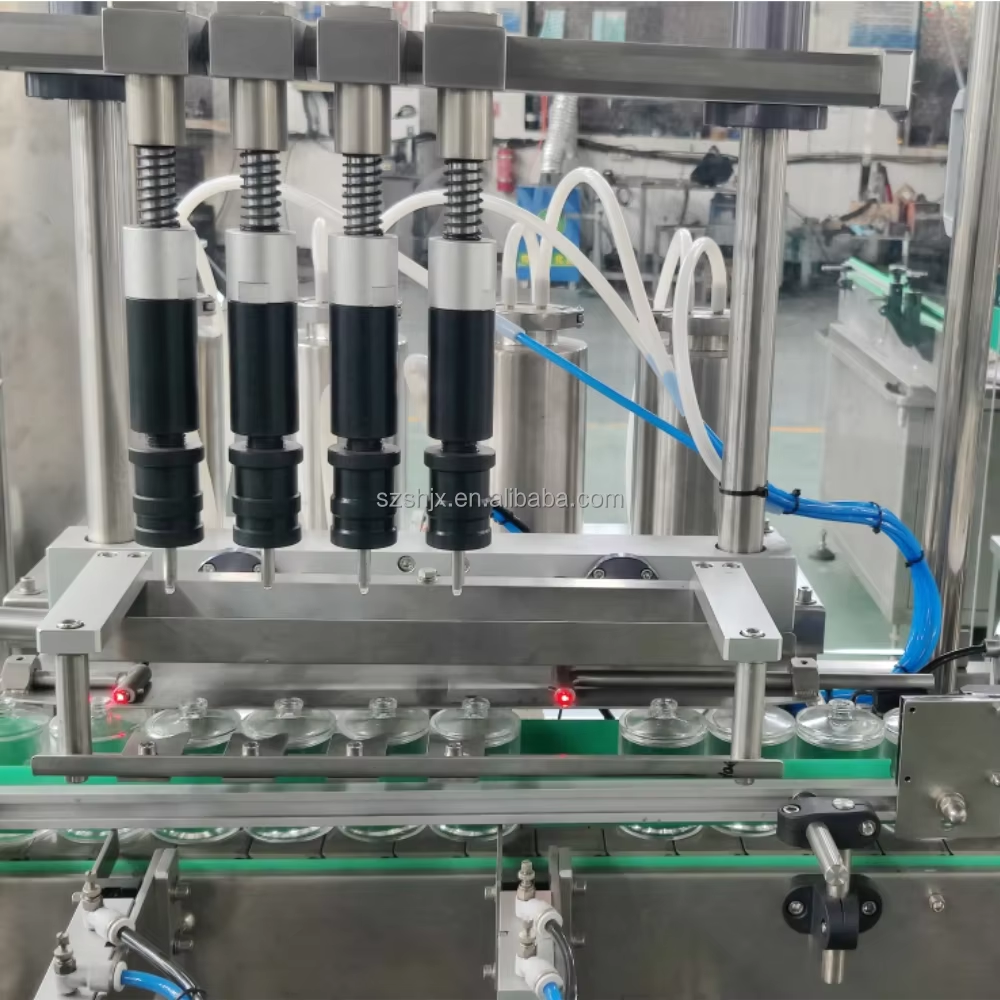
Los defectos en las costuras representan uno de los desafíos de calidad más persistentes en las operaciones de empaque de bebidas y alimentos. Cuando una máquina de llenado y sellado de latas no logra crear un cierre uniforme y fiable, las consecuencias se extienden por toda la línea de producción: fugas del producto, riesgo de contaminación, incumplimiento normativo y retiradas costosas. Comprender cómo reducir las tasas de defectos en el cierre afecta directamente tanto la eficiencia operativa como la reputación de la marca. La tecnología moderna de máquinas de llenado y sellado de latas ofrece soluciones avanzadas, aunque muchas instalaciones siguen enfrentando problemas de calidad inconsistente en el cierre. Las causas fundamentales suelen ser la calibración inadecuada de la máquina, las variaciones en los materiales, desajustes de velocidad y protocolos insuficientes de mantenimiento preventivo.

La máquina de llenado y sellado de latas ha evolucionado significativamente durante la última década, incorporando sensores de precisión, diagnósticos en tiempo real y capacidades de ajuste automatizado. Sin embargo, lograr tasas de defectos en las costuras por debajo de los estándares industriales exige más que solo equipos. Requiere un enfoque integral que combine una selección adecuada de máquinas, capacitación de operadores, control ambiental y monitoreo sistemático de la calidad. Este artículo explora las estrategias prácticas que utilizan los gerentes de producción y los ingenieros para eliminar los defectos en las costuras y mantener los más altos estándares de integridad del sellado.
Comprensión de las causas fundamentales de los defectos en las costuras
Problemas de configuración y calibración de la máquina
Una máquina de llenado y sellado de latas opera mediante una coordinación mecánica y térmica precisa. Cuando la cabeza rodante aplica presión para formar la costura, incluso un pequeño desalineamiento crea puntos débiles susceptibles a fugas. La máquina de llenado y sellado de latas debe mantener una distancia, ángulo y fuerza exactas en cada recipiente. Una configuración inicial inadecuada o una deriva durante la producción se correlaciona directamente con tasas más altas de defectos. Muchas instalaciones experimentan fallos en las costuras porque la máquina de llenado y sellado de latas nunca se validó correctamente tras su instalación o tras intervenciones de mantenimiento. La deriva de calibración ocurre gradualmente; los operadores a menudo no notan los problemas hasta que los defectos se acumulan y el control de calidad los detecta.
Inconsistencia y variabilidad de los materiales
La máquina de llenado y sellado de latas interactúa con dos insumos materiales críticos: el recipiente en sí y el compuesto para tapas. Las variaciones en la altura del reborde de la lata, el espesor de la tapa o la composición del sellador generan condiciones de soldadura inconsistentes. Cuando una máquina de llenado y sellado de latas encuentra un recipiente que se desvía de las especificaciones, los parámetros fijos de la máquina ya no resultan óptimos. Esto es especialmente problemático en instalaciones que reciben suministros de múltiples proveedores o donde el control de inventario carece de rigor. Las máquinas antiguas no pueden adaptarse automáticamente a desviaciones en los materiales, lo que provoca patrones predecibles de defectos correlacionados con lotes de proveedores o tandas de producción.
Optimización del rendimiento del sellado de latas
Integración de monitoreo de calidad en tiempo real
Los sistemas modernos de máquinas de llenado y sellado de latas incorporan inspección por visión y sensores de presión que detectan anomalías en las costuras en cuestión de segundos tras su formación. La máquina de llenado y sellado de latas puede rechazar ahora de inmediato las unidades defectuosas, evitando que los desechos lleguen a las etapas de empaque o envío. Los bucles de retroalimentación en tiempo real permiten a los operadores detener la máquina de llenado y sellado de latas antes de que se acumulen cientos de unidades defectuosas. La integración con software de gestión de producción posibilita el análisis de tendencias, identificando patrones en la aparición de defectos de costura vinculados a lotes específicos de materiales, horarios por turnos o intervalos de mantenimiento. Este enfoque basado en datos transforma la máquina de llenado y sellado de latas de una herramienta reactiva en un activo predictivo de calidad.
Mantenimiento preventivo y normalización de componentes
Los componentes mecánicos de la máquina de llenado y sellado de latas —cabezas rodantes, guías y sistemas de presión— requieren inspecciones sistemáticas y programas de sustitución. El desgaste en superficies críticas reduce la precisión del sellado; una máquina de llenado y sellado de latas con rodillos desgastados no puede lograr una distribución uniforme de la presión. Las instalaciones que aplican protocolos rigurosos de mantenimiento observan reducciones notables en los defectos de las costuras. La normalización de piezas también es importante; el uso de componentes originales o certificados garantiza que la máquina de llenado y sellado de latas conserve su rendimiento diseñado. Muchos operadores introducen defectos inadvertidamente al instalar piezas fuera de especificación o al posponer el mantenimiento más allá de las recomendaciones del fabricante.
Aplicación práctica y optimización de la velocidad
Velocidad de producción y gestión del tiempo de permanencia
Hacer funcionar una máquina de llenado y sellado de latas a velocidad máxima aumenta la producción, pero puede comprometer la calidad de la costura si el tiempo de permanencia —el período durante el cual el rodillo mantiene presión sobre la costura— resulta insuficiente. La máquina de llenado y sellado de latas debe mantener la presión el tiempo necesario para que el metal fluya y se una adecuadamente. Con frecuencia, las instalaciones descubren que reducir la velocidad de la línea tan solo un 5–10 % produce mejoras notables en la integridad de la costura, sin dejar de cumplir los objetivos generales de producción. El operador de la máquina de llenado y sellado de latas debe equilibrar las ganancias de velocidad con los requisitos de calidad, utilizando datos históricos de defectos para identificar el rango operativo óptimo.
Consistencia ambiental y térmica
La formación de la costura es sensible a la temperatura; el rendimiento de la máquina de llenado y sellado de latas de estaño se degrada cuando la temperatura de la instalación varía drásticamente. Los componentes térmicos de la máquina de llenado y sellado de latas de estaño, incluidos los elementos calefactores por resistencia, funcionan mejor en entornos con control climático. Las instalaciones que mantienen las áreas de producción entre 18 y 24 grados Celsius con una humedad estable suelen registrar tasas más bajas de defectos en la costura que las operaciones sin controles ambientales. Además, garantizar que las latas y las tapas lleguen a la máquina de llenado y sellado de latas de estaño a temperaturas constantes —no heladas tras el almacenamiento— favorece una formación uniforme de la costura. Este control fundamental elimina una fuente importante de variabilidad.
Preguntas frecuentes
¿Qué características específicas de la máquina reducen los defectos en la costura de forma más eficaz?
Las características más impactantes en una máquina moderna de llenado y sellado de latas incluyen sistemas de doble presión que ajustan automáticamente la fuerza, retroalimentación de inspección basada en visión, posicionamiento de rodillos controlado por servomotores y alertas de mantenimiento predictivo. La máquina de llenado y sellado de latas equipada con estas capacidades puede detectar y corregir problemas en las costuras en tiempo real, antes de que se acumulen defectos. Los modelos avanzados también incluyen funciones de memoria de recetas, lo que permite a la máquina de llenado y sellado de latas almacenar parámetros optimizados para distintos tamaños de lata y tipos de tapa.
¿Con qué frecuencia debe recalibrarse una máquina de llenado y sellado de latas?
Las mejores prácticas del sector recomiendan recalibrar su máquina de llenado y sellado de latas de estaño como mínimo una vez al mes, y con mayor frecuencia si los volúmenes de producción son altos o si cambian los proveedores de materiales. Asimismo, la máquina de llenado y sellado de latas de estaño debe recalibrarse inmediatamente tras cualquier servicio mecánico o cuando las tasas de defectos superen los umbrales aceptables. La deriva de calibración es gradual pero acumulativa; esperar más tiempo entre validaciones aumenta el riesgo de que la máquina de llenado y sellado de latas de estaño opere fuera de especificación sin que los operadores lo noten.
¿Pueden las máquinas antiguas de llenado y sellado de latas de estaño cumplir con los estándares modernos de tasa de defectos?
Los modelos antiguos de máquinas de llenado y sellado de latas pueden cumplir estándares razonables de calidad mediante un mantenimiento riguroso, la capacitación de los operadores y un control estricto de los procesos, pero carecen de los diagnósticos en tiempo real y las correcciones automatizadas propios de los equipos más recientes. La actualización a una máquina de llenado y sellado de latas con sensores avanzados y control adaptativo reduce significativamente las tasas de defectos y requiere menos intervención del operador. Las instalaciones con equipos obsoletos deben priorizar el mantenimiento preventivo y considerar la modernización de los equipos como parte de su estrategia de calidad a largo plazo.
Tabla de Contenidos
- Comprensión de las causas fundamentales de los defectos en las costuras
- Optimización del rendimiento del sellado de latas
- Aplicación práctica y optimización de la velocidad
-
Preguntas frecuentes
- ¿Qué características específicas de la máquina reducen los defectos en la costura de forma más eficaz?
- ¿Con qué frecuencia debe recalibrarse una máquina de llenado y sellado de latas?
- ¿Pueden las máquinas antiguas de llenado y sellado de latas de estaño cumplir con los estándares modernos de tasa de defectos?