
 EN
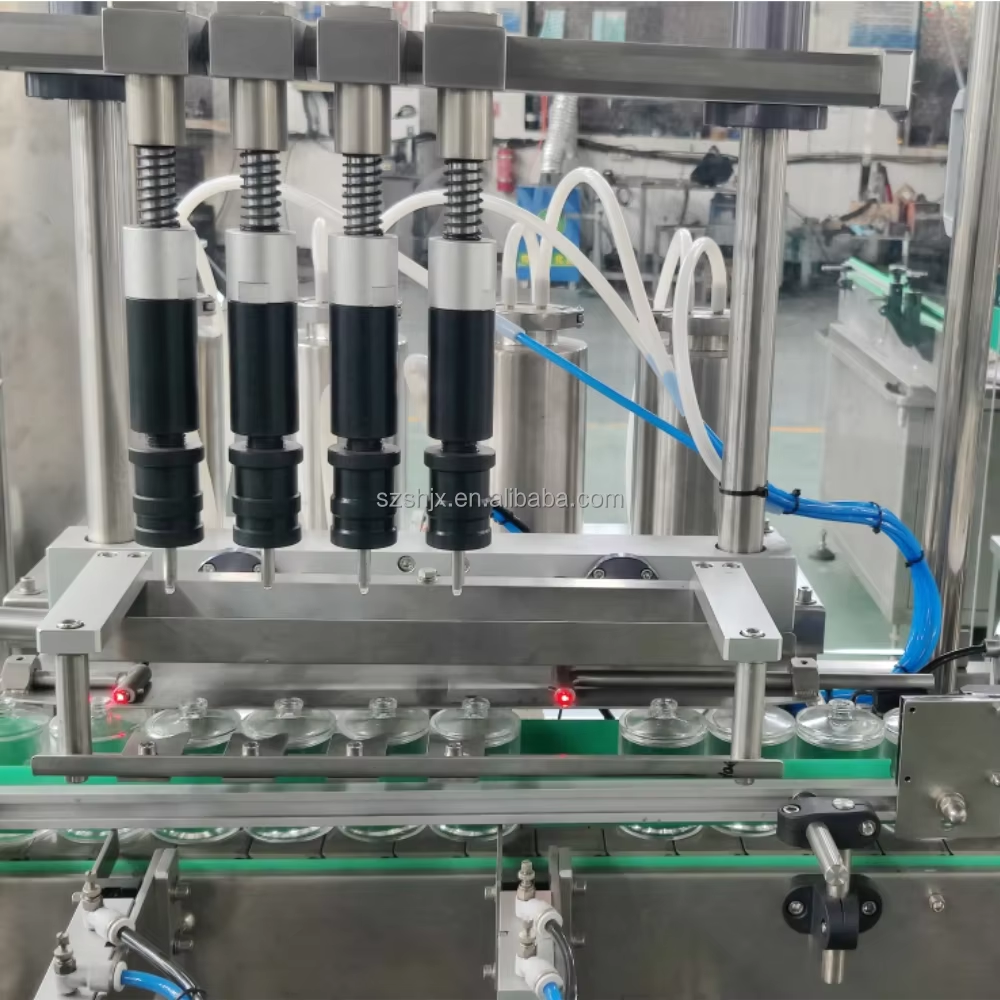
نقصهای درز یکی از چالشهای کیفیتی پایدار در عملیات بستهبندی مواد غذایی و نوشیدنی محسوب میشوند. هنگامی که دستگاه پرکردن و دربستن کنسروهای فلزی این امر باعث ایجاد درزی پایدار و سالم نمیشود و پیامدهای آن در کل خط تولید گسترش مییابد: نشت محصول، خطر آلودگی، عدم انطباق با مقررات نظارتی و بازگرداندن هزینهبر محصولات. درک نحوه کاهش نرخ عیوب درز، تأثیر مستقیمی بر کارایی عملیاتی و شهرت برند دارد. فناوری امروزی ماشینهای پرکردن و درزبندی قوطیهای فلزی راهحلهای پیشرفتهای ارائه میدهد، اما بسیاری از واحدها همچنان با کیفیت ناهمگون درز دست و پنجه نرم میکنند. عوامل اصلی این مشکل اغلب شامل تنظیم دقیق ماشین، متغیرهای مواد اولیه، عدم تطابق سرعتها و پروتکلهای نامناسب نگهداری پیشگیرانه است.

دستگاه پرکن و درببندی قوطیهای فلزی در دههٔ گذشته تحولات چشمگیری را پشت سر گذاشته است و امکاناتی مانند حسگرهای دقیق، تشخیص بلادرنگ و قابلیت تنظیم خودکار را در بر میگیرد. با این حال، دستیابی به نرخ نقص در درزها کمتر از معیارهای segu صنعتی، تنها با تجهیزات کافی نیست. این امر رویکردی جامع را میطلبد که ترکیبی از انتخاب مناسب دستگاه، آموزش اپراتورها، کنترل محیطی و نظارت سیستماتیک بر کیفیت باشد. این مقاله استراتژیهای عملی را که مدیران تولید و مهندسان برای رفع نقصهای درز و حفظ بالاترین استانداردهای یکپارچگی درببندی به کار میبرند، بررسی میکند.
درک عوامل اصلی ایجاد نقص در درز
مشکلات تنظیم و کالیبراسیون دستگاه
دستگاه پرکن و درببندی قوطیهای قلعی از طریق هماهنگی دقیق مکانیکی و حرارتی کار میکند. وقتی سر غلتک فشار را برای تشکیل درز اعمال میکند، حتی جابجایی جزئی نیز نقاط ضعیفی ایجاد میکند که در برابر نشت آسیبپذیرند. دستگاه پرکن و درببندی قوطیهای قلعی باید فاصله، زاویه و نیروی دقیقی را روی هر ظرف حفظ کند. تنظیمات اولیه نامناسب یا انحراف در طول تولید بهطور مستقیم با افزایش نرخ عیوب همبستگی دارد. بسیاری از واحدها شاهد شکست درزها هستند، زیرا دستگاه پرکن و درببندی قوطیهای قلعی پس از نصب یا اقدامات تعمیر و نگهداری هرگز بهدرستی اعتبارسنجی نشده است. انحراف کالیبراسیون بهتدریج رخ میدهد؛ و اپراتورها اغلب مشکلات را تا زمانی که عیوب انباشته شده و کنترل کیفیت آنها را شناسایی کند، متوجه نمیشوند.
ناتطابق و تغییرپذیری مواد
دستگاه پرکن و درببند کنسرو با دو ورودی اصلی مواد تعامل دارد: خود ظرف و ترکیب درب. تغییرات در ارتفاع لبهٔ ظرف، ضخامت درب یا ترکیب آببند منجر به شرایط نامنظم در درز میشود. هنگامی که دستگاه پرکن و درببند کنسرو با ظرفی روبهرو میشود که از مشخصات انحراف داشته باشد، پارامترهای ثابت دستگاه ممکن است دیگر بهینه نباشند. این موضوع بهویژه در واحدهایی که تأمینکنندههای متعددی دارند یا کنترل موجودی در آنها دقیق نیست، مشکلساز میشود. دستگاه پرکن و درببند کنسرو در تجهیزات قدیمی قادر به سازگاری خودکار با انحرافات مواد نیست و این امر منجر به الگوهای قابل پیشبینی عیوب مرتبط با دستههای تأمینکننده یا گروههای تولیدی میشود.
بهینهسازی عملکرد درببندی کنسرو
ادغام نظارت بر کیفیت در زمان واقعی
سیستمهای مدرن ماشینهای پرکن و درببند قوطیهای فلزی، از سیستمهای بازرسی بصری و حسگرهای فشار بهره میبرند که ناهنجاریهای درز را در عرض چند ثانیه پس از ایجاد تشخیص میدهند. اکنون این ماشینها قادرند واحدهای معیوب را بلافاصله رد کنند و از رسیدن ضایعات به مراحل بستهبندی یا حمل و نقل جلوگیری نمایند. حلقههای بازخورد بلادرنگ به اپراتورها اجازه میدهند تا قبل از تجمع صدها واحد نامناسب، ماشین پرکن و درببند قوطیهای فلزی را متوقف کنند. ادغام این ماشینها با نرمافزارهای مدیریت تولید، تحلیل روند را امکانپذیر میسازد و الگوهای رخداد نقصهای درز را که به دفعات خاص مواد اولیه، زمانبندی شیفتها یا بازههای نگهداری مرتبط هستند، شناسایی میکند. این رویکرد مبتنی بر داده، ماشین پرکن و درببند قوطیهای فلزی را از یک ابزار واکنشی به یک دارایی کیفیت پیشبینانه تبدیل میکند.
نگهداری پیشگیرانه و استانداردسازی قطعات
اجزای مکانیکی دستگاه پرکن و درببند قوطیهای فلزی — از جمله سرچرخها، راهنماها و سیستمهای فشار — نیازمند برنامههای بازرسی و تعویض سیستماتیک هستند. سایش روی سطوح حیاتی، دقت درزبندی را کاهش میدهد؛ دستگاه پرکن و درببند قوطیهای فلزی با سرچرخهای ساییدهشده نمیتواند توزیع فشار یکنواختی ایجاد کند. واحدهایی که پروتکلهای سختگیرانه نگهداری را اجرا میکنند، کاهش چشمگیری در عیوب درز مشاهده میکنند. استانداردسازی قطعات نیز اهمیت دارد؛ استفاده از قطعات اصلی یا تأییدشده تضمین میکند که دستگاه پرکن و درببند قوطیهای فلزی عملکرد طراحیشده خود را حفظ کند. بسیاری از اپراتورها بدون آگاهی، با نصب قطعات غیراستاندارد یا تأخیر در نگهداری فراتر از توصیههای سازنده، عیوبی را بهطور ناخواسته ایجاد میکنند.
اجراي عملی و بهینهسازی سرعت
مدیریت سرعت تولید و زمان توقف
اجراي ماشين پرکننده و درببستن قوطيهاي فلزي با حداکثر سرعت، ظرفيت توليد را افزايش ميدهد، اما اگر زمان تماس — يعني دورهاي که غلتک فشار را بر روي درز وارد ميکند — ناکافی باشد، ممکن است کيفيت درز تحت تأثير قرار گيرد. ماشين پرکننده و درببستن قوطيهاي فلزي بايد به مدت کافي فشار را حفظ کند تا فلز بتواند بهدرستي جريان يابد و بهخوبي به هم متصل شود. اغلب مراکز توليدي متوجه ميشوند که کاهش سرعت خط توليد تنها به ميزان ۵ تا ۱۰ درصد، بهبود چشمگيری در يکپارچگي درز ايجاد ميکند، درحاليکه همچنان اهداف کلي توليد برآورده ميشوند. اپراتور ماشين پرکننده و درببستن قوطيهاي فلزي بايد بين افزايش سرعت و الزامات کيفي تعادل برقرار کند و از دادههاي تاريخي عيبها براي شناسايي محدوده عملکردي بهينه استفاده کند.
ثبات زيستمحيطي و حرارتي
تشکیل درز به دما وابسته است؛ عملکرد دستگاه پرکن و مهرکن قوطیهای فلزی در صورت نوسان شدید دمای محیط تولید کاهش مییابد. اجزای حرارتی این دستگاه، از جمله عناصر گرمایشی مقاومتی، در محیطهایی با کنترل آبوهوایی بهترین عملکرد را دارند. واحدهایی که منطقه تولید خود را در محدوده دمایی ۱۸ تا ۲۴ درجه سانتیگراد و با رطوبت پایدار نگه میدارند، معمولاً نرخ عیوب درز را پایینتر از واحدهای بدون کنترل محیطی مشاهده میکنند. علاوه بر این، اطمینان از اینکه قوطیها و درپوشها قبل از ورود به دستگاه پرکن و مهرکن قوطیهای فلزی دمای یکنواختی داشته باشند — نه اینکه از انبار سرد به دستگاه برسند — به تشکیل یکنواخت درز کمک میکند. این کنترل اساسی یکی از مهمترین منابع تغییرپذیری را حذف میکند.
پرسشهای متداول
چه ویژگیهای خاصی از دستگاه مؤثرترین نقش را در کاهش عیوب درز ایفا میکنند؟
ویژگیهای تأثیرگذارترین در ماشین پرکن و مهر و موم کنسروهای فلزی مدرن شامل سیستمهای دو فشاری است که نیرو را بهصورت خودکار تنظیم میکنند، بازخورد بازرسی مبتنی بر دید ماشینی، موقعیتیابی غلتکها با کنترل سروو، و هشدارهای نگهداری پیشبینانه میباشد. ماشین پرکن و مهر و موم کنسروهای فلزی که با این قابلیتها تجهیز شدهاست، میتواند مشکلات درز را در زمان واقعی تشخیص داده و اصلاح کند، پیش از اینکه عیوب انباشته شوند. مدلهای پیشرفتهتر همچنین دارای قابلیت حافظهی دستورالعملها هستند که امکان ذخیرهسازی پارامترهای بهینهشده را برای اندازههای مختلف کنسرو و انواع درپوش فراهم میکند.
ماشین پرکن و مهر و موم کنسروهای فلزی چندبار باید دوباره کالیبره شود؟
بهترین روشهای صنعتی پیشنهاد میکند که دستگاه پرکن و درببند قوطیهای فلزی را حداقل هر ماه تنظیم مجدد کنید و در صورت بالا بودن حجم تولید یا تغییر تأمینکنندگان مواد اولیه، این کار را با فراوانی بیشتری انجام دهید. همچنین باید دستگاه پرکن و درببند قوطیهای فلزی را بلافاصله پس از هر خدمات مکانیکی یا زمانی که نرخ نقصها از سطح مجاز فراتر رود، تنظیم مجدد کنید. انحراف در تنظیم بهصورت تدریجی اما تجمعی رخ میدهد؛ بنابراین تأخیر در انجام بازبینیهای دورهای، خطر اینکه دستگاه پرکن و درببند قوطیهای فلزی خارج از مشخصات تعیینشده کار کند—بدون آنکه اپراتوران متوجه شوند—را افزایش میدهد.
آیا دستگاههای قدیمی پرکن و درببند قوطیهای فلزی میتوانند استانداردهای نوین نرخ نقص را برآورده کنند؟
مدلهای قدیمیتر دستگاههای پرکن و درببند قوطیهای فلزی میتوانند از طریق نگهداری دقیق، آموزشِ کاربران و کنترلِ سختگیرانهٔ فرآیند، به استانداردهای کیفی قابل قبولی برسند؛ اما فاقد تشخیصهای لحظهای و اصلاحات خودکار تجهیزات جدیدتر هستند. ارتقای تجهیزات به دستگاههای پرکن و درببند قوطیهای فلزی با قابلیتهای پیشرفتهٔ حسگری و کنترل تطبیقی، نرخ نقص را بهطور چشمگیری کاهش میدهد و مداخلهٔ کاربران را کمتر میکند. واحدهایی که از تجهیزات قدیمی استفاده میکنند، باید نگهداری پیشگیرانه را اولویت قرار دهند و مدرنسازی تجهیزات را بهعنوان بخشی از استراتژی بلندمدت کیفیت در نظر بگیرند.