
 EN
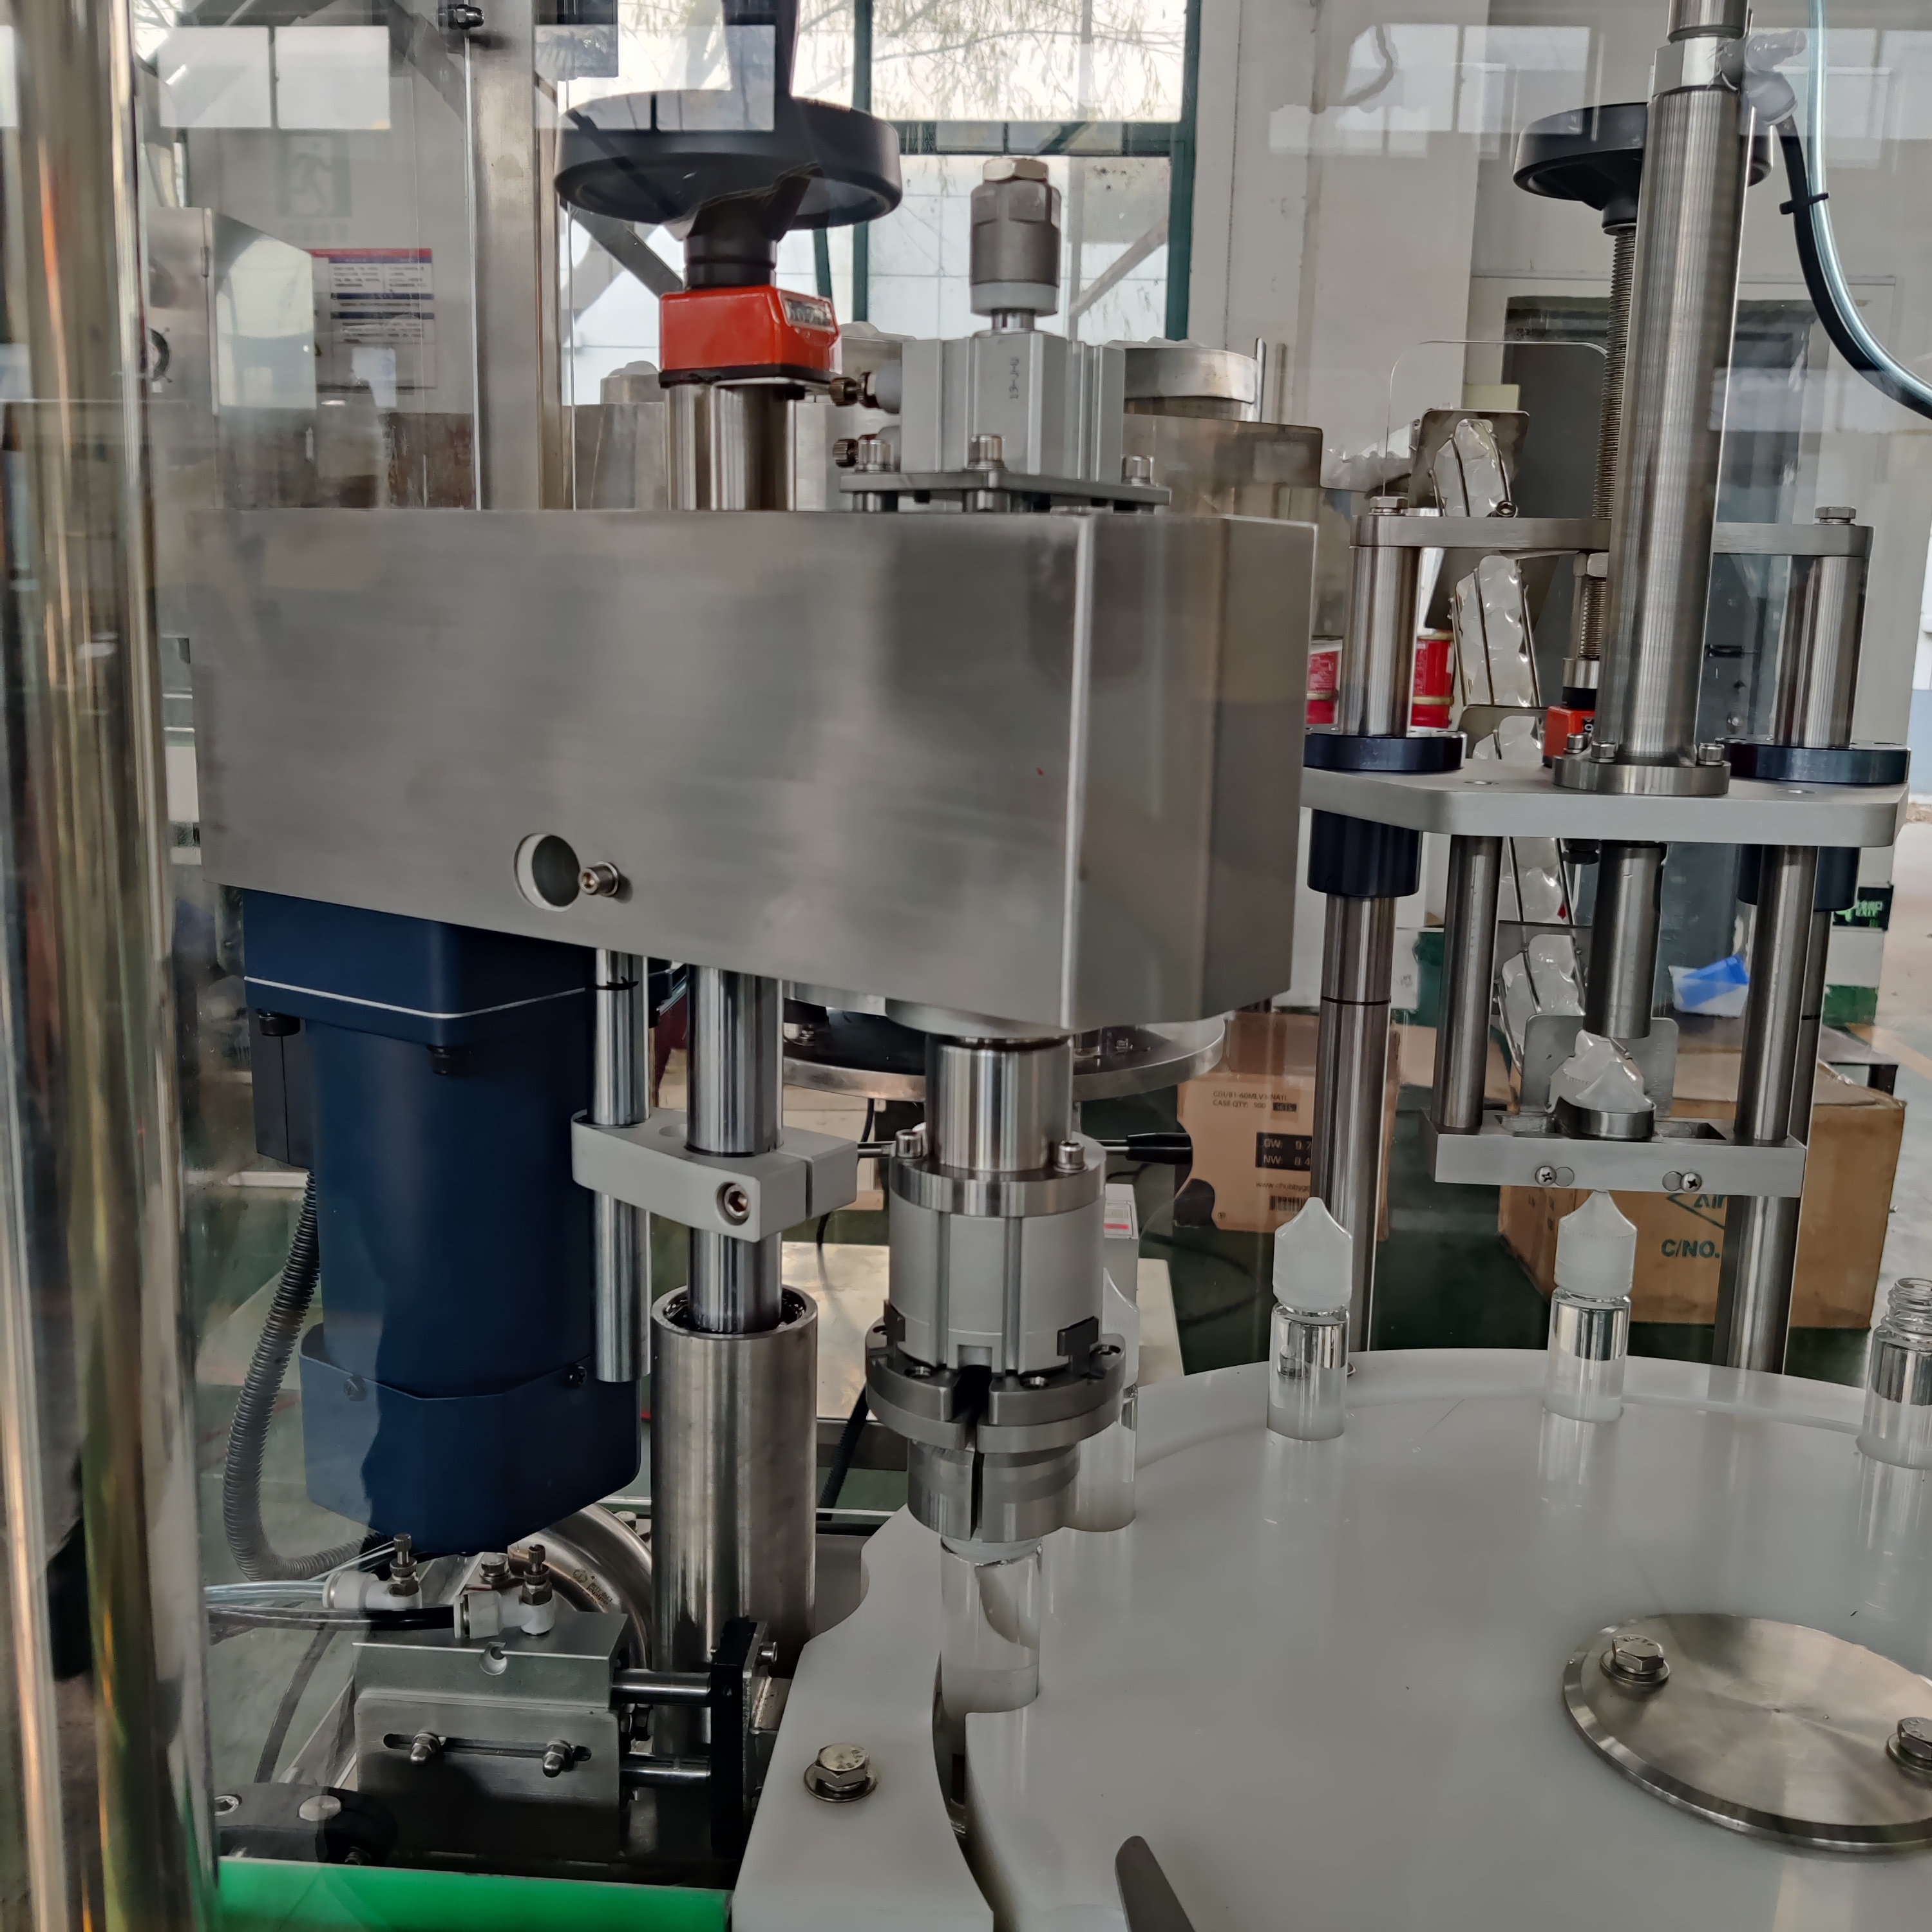
این دستگاه پرکردن و دربستن کنسروهای فلزی یکی از مهمترین اجزای صنایع تولید نوشیدنی، غذا و ائروسل محسوب میشود. فناوری درزدهی دوگانه به استاندارد طلایی برای دستیابی به درزهای هرماتیک روی قوطیها تبدیل شده است و از ایمنی محصول، پایداری انباری و اعتماد مصرفکننده اطمینان حاصل میکند. درک نحوهٔ عملکرد این مکانیسم پیشرفتهٔ درزدهی برای تولیدکنندگانی که به دنبال بهینهسازی کارایی تولید همراه با حفظ استانداردهای دقیق کیفیت در سراسر فرآیندهای خود هستند، ضروری است.

دستگاه پرکن و درزکن قوطیهای قلعی مجهز به فناوری درزدهی دوگانه، دقت، قابلیت اطمینان و یکنواختی را فراهم میکند که فرآیند درزدهی تکمرحلهای قادر به تأمین آن نیست. این فرآیند درزدهی دو مرحلهای، همپوشانی قفلشوندهای ایجاد میکند که از نشت، آلودگی و اکسیداسیون جلوگیری میکند. سیستمهای مدرن دستگاههای پرکن و درزکن قوطیهای قلعی، کنترلهای خودکار، نظارت بلادرنگ و مکانیزمهای بازخورد تطبیقی را ادغام کردهاند تا اطمینان حاصل شود هر قوطی درزخورده، مشخصات سختگیرانهٔ Follows industry standards and regulatory requirements.
چگونه فناوری درز دوبل در ماشینهای پرکن و مهر و موم کنسروهای فلزی کار میکند
مرحلهٔ اول عملیات
اولین عملیات در فرآیند درز دوبل ماشینهای پرکن و مهر و موم کنسروهای فلزی، جایگذاری دقیق بدنهٔ کنسرو و درپوش را پیش از شروع درز انجام میدهد. این ماشین از یک مکانیزم غلتکی برای تا زدن لبهٔ درپوش به سمت پایین و روی لبهٔ بدنهٔ کنسرو با زاویهای مشخص—معمولاً بین ۳۰ تا ۴۵ درجه—استفاده میکند. این تا اولیه، پایهٔ آببندی کامل را ایجاد میکند. در این مرحله، ماشین پرکن و مهر و موم کنسروهای فلزی با رعایت دقیق تلرانسها، فشار تماس یکنواخت را حفظ کرده و از عدم همترازی که ممکن است در مراحل بعدی فرآیند، صحت آببندی را به خطر بیندازد، جلوگیری میکند.
مرحلهٔ دوم عملیات
در عملیات دوم، دستگاه پرکردن و درببستن قوطیهای قلعی فشار اضافی به سمت پایین و داخل را اعمال میکند تا لایه تا شده اول با دیواره بدنه قوطی درهم تنیده شود. این کار نمای دوبل درز را ایجاد میکند که نام این فناوری را تشکیل میدهد. غلتک دوم دستگاه پرکردن و درببستن قوطیهای قلعی با شعاع کوچکتری کار میکند و نیروی بیشتری اعمال میکند تا لایههای فلزی را فشرده و روی هم قرار دهد و اتصالی محکم و ضد نشت ایجاد کند. نتیجه این است که درزی مکانیکی و درهمتنیده ایجاد میشود که در برابر تغییرات فشار، نوسانات دما و تنشهای فیزیکی در طول عمر انبارداری محصول مقاومت میکند.
مزایای کلیدی درز دوبل در عملیات پرکردن و درببستن قوطیهای قلعی
پایداری بستهبندی عالی
دستگاه پرکن و درببند قوطیهای فلزی که از فناوری درز دوبل استفاده میکند، درزهایی محکم و بسته ایجاد میکند که در مقایسه با سایر روشهای بستن، محافظت مؤثرتری در برابر نفوذ اکسیژن و آلودگی میکروبی ارائه میدهند. تماس فلز به فلز و قفلشدن یکدیگر، مسیرهای میکروسکوپی را که اجازه میدهند هوا، رطوبت یا عوامل بیماریزا وارد شوند، از بین میبرد. برای نوشیدنیهای گازدار، داروها و محصولات ائروسل، این سطح از حفاظت درزبندی غیرقابل چانهزنی است. طراحی درز دوبل دستگاه پرکن و درببند قوطیهای فلزی، این یکپارچگی مانعی را حتی در شرایط ارتعاش حین حملونقل، فشار انباشتهشدن قوطیها یا تغییرات دمایی در طول ذخیرهسازی و توزیع حفظ میکند.
افزایش عمر قابل استفاده محصول
محصولاتی که با دستگاه پرکن و درببند قوطیهای قلعی مجهز به فناوری درز دوبل بستهبندی میشوند، عمر انبارداری بسیار طولانیتری نسبت به سایر روشهای بستهبندی دارند. این درز کامل، مانعی عالی در برابر اکسیژن ایجاد میکند و از تخریب طعم ناشی از اکسیداسیون در نوشیدنیها جلوگیری میکند و همچنین اطمینان حاصل میشود که محصولات دارویی برای سالها در محدوده مشخصات فنی خود باقی میمانند. درز دوبل دستگاه پرکن و درببند قوطیهای قلعی همچنین در برابر افت تدریجی فشار داخلی مقاومت میکند و سطح کربناسیون را حفظ میکند و ترکیبات فرار موجود در فرمولاسیونهای ائروسل را نیز حفظ مینماید. تولیدکنندگان با استفاده از فناوری درز دوبل در سیستمهای دستگاه پرکن و درببند قوطیهای قلعی، از کاهش خطر بازگشت محصولات، کاهش نرخ ضایعات و تقویت اعتبار برند خود بهرهمند میشوند.
کارایی هزینهای و سرعت
فناوری مدرن دستگاههای پرکن و درببندی قوطیهای قلعی، عملیات درزدهی دوتایی را در سرعتهای تولیدی بیش از ۱۰۰۰ قوطی در دقیقه بهصورت خودکار انجام میدهد، بدون آنکه کیفیت کاهش یابد. طراحی درخط دستگاههای پرکن و درببندی قوطیهای قلعی، دسترسی به محصول را به حداقل میرساند، زمان ایستهای غیر برنامهریزیشده در تغییر تنظیمات را کاهش میدهد و به تولیدکنندگان امکان میدهد تا از اقتصاد مقیاس بهرهمند شوند. هرچند سرمایهگذاری اولیه برای چنین دستگاهی قابل توجه است، اما ترکیب ظرفیت بالای تولید، نرخ عیوب بسیار پایین و کاهش هزینههای بازکاری، بازگشت سرمایهگذاری را در بازهٔ ۱۸ تا ۳۶ ماه برای اکثر واحدهای تولیدی نوشیدنی و غذا تضمین میکند.
پارامترهای کنترل کیفیت برای دستگاههای پرکن و درببندی قوطیهای قلعی با درزدهی دوتایی
استانداردهای هندسه و پروفیل درز
دستگاه پرکن و درببندی قوطیهای فلزی باید هندسهٔ دقیق درز را حفظ کند تا عملکرد یکنواختی در همهٔ نوبتهای تولید اطمینانبخش باشد. استانداردهای Followed by the industry، از جمله دستورالعملهای انجمن بینالمللی فناوران نوشیدنی، ضخامت مجاز درز، فاصلهٔ همپوشانی و نسبتهای هُک را برای درزهای دوتایی تعریف میکنند. دستگاه پرکن و درببندی قوطیهای فلزی این پارامترها را بهطور مداوم از طریق تصویربرداری با اشعهٔ ایکس، اندازهگیری لیزری و بررسی مکانیکی نظارت میکند تا انحرافات را پیش از اینکه قوطیهای معیوب به مرحلهٔ بستهبندی برسند، شناسایی کند. سیستمهای بازخورد این دستگاه بهصورت خودکار فشار و موقعیت غلتکها را تنظیم میکنند تا مشخصات درز در محدودهٔ تلرانسهایی به اندازهٔ ۰٫۰۵ میلیمتر حفظ شوند.
آزمایش فشار و تشخیص Leak
نصب هر دستگاه پرکن و درببند کنسرو شامل سیستمهای خودکار آزمون فشار و تشخیص نشت هلیوم برای ارزیابی یکپارچگی درز است. روشهای کنترل آماری فرآیند، نرخ عیوب را در سریهای تولیدی پایش میکنند و به تولیدکنندگان امکان میدهند سایش تجهیزات، تغییرات مواد یا خطاهای اپراتور را شناسایی کنند که ممکن است عملکرد دستگاه پرکن و درببند کنسرو را تحت تأثیر قرار دهند. سیستمهای بینایی در دستگاههای مدرن پرکن و درببند کنسرو، نقصهای بصری مانند چینخوردگی، فرورفتگی یا تا نشدن کامل را تشخیص میدهند که ممکن است از بازرسی دستی گریز کنند و اطمینان حاصل میشود که تنها کنسروهای مطابق با استاندارد به مرحله پرکردن ادامه مییابند.
سازگاری مواد
عملکرد دستگاه پرکن و درببستن قوطیهای قلعی بهطور قابلتوجهی به کیفیت زیرلایه، از جمله ترکیب فلزی درب و بدنه، یکنواختی پوشش و خواص مکانیکی آنها بستگی دارد. دستگاه پرکن و درببستن قوطیهای قلعی برای ایجاد درزهای تکرارپذیر، نیازمند نرخ جریان مواد و مشخصات سختیِ ثابت است. سازندگان باید بهصورت نزدیک با تأمینکنندگان قوطی همکاری کنند تا اطمینان حاصل شود که تمام اجزا با مشخصات دستگاه پرکن و درببستن قوطیهای قلعی سازگان دارند. دما، رطوبت و شرایط انبارداری در واحد تولیدی، همهی این عوامل بر نحوهی تعامل دستگاه پرکن و درببستن قوطیهای قلعی با مواد اولیه تأثیر میگذارند؛ بنابراین کنترل محیطی برای حفظ استانداردهای کیفی ضروری است.
پرسشهای متداول
چه چیزی دوبلسیمینگ را بر سایر روشهای درببستن قوطی برتر میسازد؟
درز دوتایی اتصالی مکانیکی ایجاد میکند که در آن فلز به فلز در هم قفل میشود و محافظت استثنایی در برابر نشت، ورود اکسیژن و آلودگی فراهم میکند. برخلاف درپوشهای چسبی یا خمشده، درز دوتایی مناسب اجراشده توسط دستگاه پرکردن و درببستن قوطیهای فلزی در طول عمر انبارداری محصول پایدار باقی میماند و دچار تخریب یا افت فشار نمیشود؛ بنابراین این روش استاندارد صنعتی برای نوشیدنیها، مواد غذایی و محصولات ائروسل است که در آنها حفظ هرمیتیک بودن بلندمدت حیاتی است.
دستگاه پرکردن و درببستن قوطیهای فلزی چقدر باید برای عملکرد بهینه درز دوتایی نگهداری شود؟
ماشین پرکن و درببستن قوطیهای فلزی معمولاً نیازمند نگهداری پیشگیرانه هر ۵۰۰ تا ۱۰۰۰ ساعت کارکرد است که شامل بازرسی غلطکها، تنظیم دقیق سیستم فشار و تأیید هندسه درز است. انجام منظم نگهداری از سایش غلطکها جلوگیری میکند که ممکن است کیفیت درز را تحت تأثیر قرار دهد و زمانهای توقف غیرمنتظره را کاهش میدهد. بیشتر سازندگان هر روز بازرسیهای بصری انجام میدهند و هر هفته نمونهبرداری از درزها را آزمایش میکنند تا مشکلات را در اسرع وقت شناسایی کنند، در حالی که بازسازیهای اصلی سالانه یا در زمان تغییر بین انواع محصولات انجام میشود.
آیا ماشین پرکن و درببستن قوطیهای فلزی میتواند با درزدهی دوتایی قوطیهایی با ابعاد متفاوت را پردازش کند؟
دستگاههای مدرن پرکن و درببند قوطیهای فلزی سیستمهای تغییر سریع ارائه میدهند که قادر به پذیرش قطرها و ارتفاعهای مختلف قوطی هستند، هرچند برای هر اندازهٔ خاصی تنظیمات جداگانهٔ غلطکها و پیکربندی ابزار لازم است. تغییر از یک اندازه به اندازهٔ دیگر معمولاً بین ۳۰ تا ۶۰ دقیقه طول میکشد و شامل بازتنظیم پارامترهای فشار، موقعیت غلطکها و هندسهٔ درز میشود. تولیدکنندگانی که قصد اجرای اندازههای مختلف قوطی را دارند، باید پیش از سرمایهگذاری اطمینان حاصل کنند که دستگاه پرکن و درببند قوطیهای فلزی آنها این تغییرات را بهصورت کارآمد پشتیبانی میکند.