
 EN
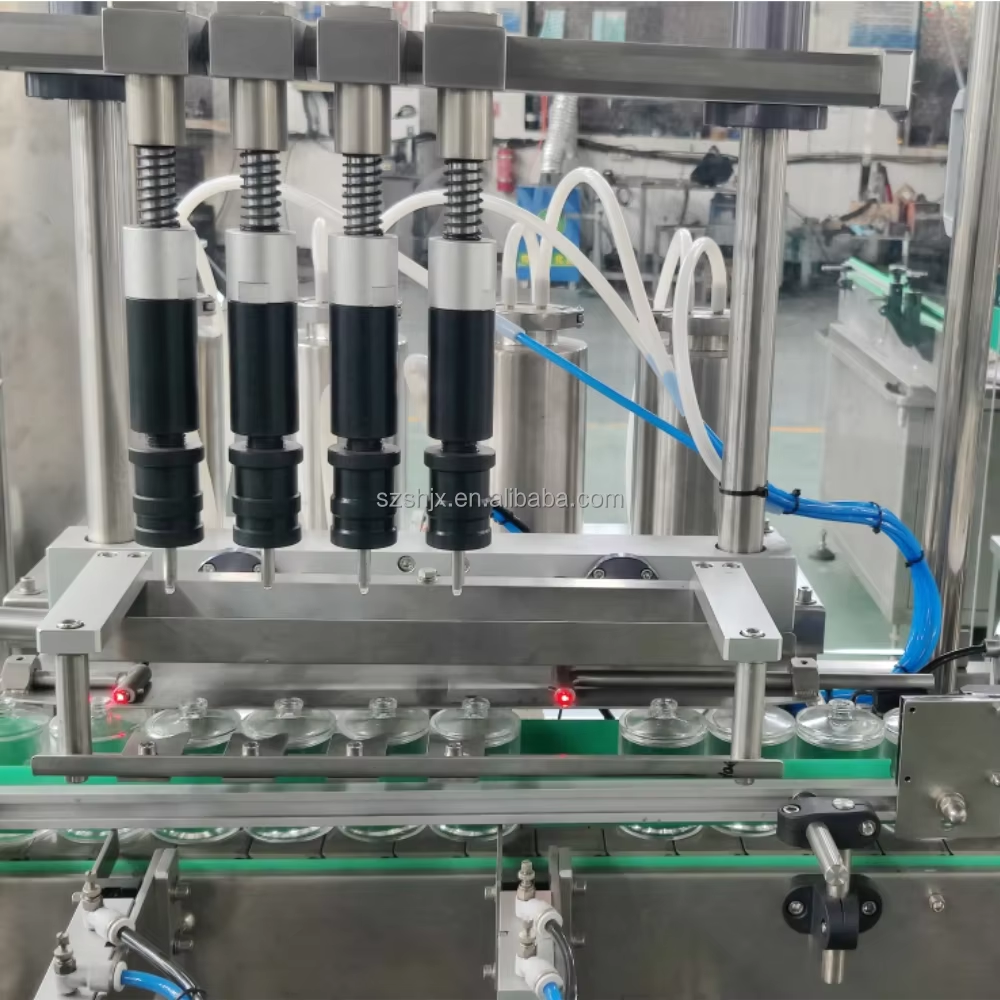
U skladu s člankom 21. stavkom 1. Kada je stroj za punjenje i zatvaranje limenki Ako proizvod ne uspije stvoriti dosljedno dobro šav, posljedice se šire po cijeloj proizvodnoj liniji: curenje proizvoda, rizik od kontaminacije, nepoštovanje propisa i skupe povlačenja. Razumijevanje načina smanjenja stope nedostatka šavova izravno utječe na operativnu učinkovitost i reputaciju brenda. Moderna tehnologija za punjenje i zapečaćivanje limenki nudi napredna rješenja, no mnoge ustanove još uvijek imaju problema s nepristrasnom kvalitetom šavova. U osnovi uzroke često uključuju kalibraciju stroja, materijalne varijable, nesukladnost brzine i neadekvatne protokole preventivnog održavanja.

Stroj za punjenje i zapečaćivanje limenke značajno se razvio tijekom protekle desetljeća, uključujući precizno zaznavanje, dijagnostiku u stvarnom vremenu i mogućnosti automatizirane podešavanja. Međutim, postizanje stope nedostatka šavova ispod industrijskih referentnih vrijednosti zahtijeva više od same opreme. Za to je potreban cjelovit pristup koji kombinira pravilnu selekciju strojeva, obuku operatora, kontrolu okoliša i sustavno praćenje kvalitete. U ovom članku razmatraju se praktične strategije koje producenti i inženjeri koriste kako bi uklonili nedostatke šavova i održavali najviši standard čvrstoće zapečaćivanja.
Razumijevanje osnovnih uzroka defekta šavova
Problemi s postavljanjem i kalibracijom stroja
Stroj za punjenje i zapečaćivanje limenke radi kroz preciznu mehaničku i toplinsku koordinaciju. Kad glavina valjaka pritisne da formira šav, čak i manji nepravilnosti stvaraju slabe točke podložne curenju. Stroj za punjenje i zapečaćivanje limenke mora održavati točnu udaljenost, kut i snagu kroz svaki kontejner. Neadekvatno početno postavljanje ili pomicanje tijekom proizvodnje izravno se povezuje s većom stopom mana. U mnogim objektima postoje kvarovi šavova jer se stroj za punjenje i zapečaćivanje limenke nakon instalacije ili održavanja nikada nije pravilno potvrdio. Kalibracijski pomak događa se postupno; operatori često ne primjećuju probleme dok se nedostatci ne nakupljaju i kontrola kvalitete ih ne uhvati.
Neudruživost i promjena
Stroj za punjenje i zapečaćivanje limenke surađuje s dva kritična ulazna materijala: samom spremnicom i spojem poklopca. Razlike u visini flange, debljini poklopca ili sastavu čvrstila stvaraju neprostojne uvjete šavova. U slučaju da se na stroj za punjenje i zapečaćivanje limenke nađe spremnik koji se odbija od specifikacije, fiksni parametri stroja možda više neće biti optimalni. To je posebno problematično u objektima koji primaju opskrbu od više dobavljača ili gdje kontrola zaliha nedostaje strogosti. Stariji uređaji ne mogu se automatski prilagoditi odstupanjima materijala, što dovodi do predvidljivih obrazaca mana povezanih s serijama dobavljača ili proizvodnim serijama.
Optimizacija učinkovitosti zatvaranja limenke
Uređivanje sustava za praćenje kvalitete u stvarnom vremenu
Moderni sustavi za punjenje i zapečaćivanje limenke uključuju vizualne provjere i senzore tlaka koji otkrivaju anomalije šavova u roku od nekoliko sekundi od njihovog stvaranja. Stroj za punjenje i zapečaćivanje limenke sada može odmah odbaciti defektne jedinice, čime se sprečava da otpad dođe do pakiranja ili isporuke. Vraćanje informacija u stvarnom vremenu omogućuje operaterima da zaustave punjenje i zapečaćivanje limenke prije nego se stotine loših jedinica nakuplja. Integriranje s softverom za upravljanje proizvodnjom omogućuje analizu trendova, identifikaciju uzoraka u pojavljivanju defekta šavova povezanih s određenim serijama materijala, rasporedom smjena ili intervalima održavanja. Ovaj pristup koji se temelji na podacima pretvara mašinu za punjenje i zapečaćivanje limenke iz reaktivnog alata u predviđajući kvalitet.
U skladu s člankom 4. stavkom 2.
Mehanske komponente mašine za punjenje i zapečaćivanje limenke glavce valjki, voditelji i sustavi pritiska zahtijevaju sustavne inspekcije i rasporede zamjene. U slučaju da se na kritičnim površinama ne radi o ispuštanju, to smanjuje preciznost zatvaranja; mašina za punjenje i zatvaranje limenke s ispušćenim valjcima ne može postići dosljednu raspodjelu tlaka. U objektima koji primjenjuju stroge protokole održavanja dramatično se smanjuju nedostatci šavova. Standardizacija dijelova također je važna; korištenje originalnih ili certificiranih komponenti osigurava da mašina za punjenje i zapečaćivanje limenke zadrži svoj dizajnirani okvir performansi. Mnogi operateri nesvjesno uvode nedostatke tako što instaliraju dijelove koji nisu u skladu s specifikacijama ili odgađaju održavanje iznad preporuka proizvođača.
Praktična provedba i optimizacija brzine
Upravljanje brzinom proizvodnje i vremenom boravka
U slučaju da se u slučaju da se valjci ne zadržavaju dovoljno vremena, masnoća za punjenje i zatvaranje limenke može biti znatno manja. Stroj za punjenje i zapečaćivanje limenke mora zadržati pritisak dovoljno dugo da metal pravilno teče i veže. U proizvodnim pogonima se često otkriva da smanjenje brzine linije za samo 5~10 posto donosi dramatična poboljšanja u integritetu šavova, a istovremeno se ostvaruju i ukupni ciljevi proizvodnje. Operater mašine za punjenje i zapečaćivanje limenke mora uravnotežiti povećanje brzine s zahtjevima kvalitete, koristeći podatke o povijesnim defektima kako bi se utvrdio optimalan radni omotač.
U skladu s člankom 3. stavkom 2.
Proizvodnja šavova osjetljiva je na temperaturu; performanse mašina za punjenje i zapečaćivanje limenke pogoršavaju se kada se temperatura objekta dramatično mijenja. U slučaju da se u slučaju otpadnih udaraca u sustavu za otpadne zračne sile ne primijenjuje neka od navedenih metoda, to je da se ne može koristiti za otpadne zračne sile. U postrojenjima koja održavaju proizvodna područja između 18°C i 24°C s stabilnom vlažnošću obično se javljaju niže stope defekta šavova nego u operacijama bez kontrole okoliša. Osim toga, osiguravanje da limenke i poklopci dospiju do mašine za punjenje i zapečaćivanje limenke na konstantnim temperaturama - ne hladnim od skladištenja - potiče jednako stvaranje šavova. Ova temeljna kontrola eliminiše jedan glavni izvor varijabilnosti.
Često se javljaju pitanja
Koje specifične osobine stroja najuspješnije smanjuju nedostatke šavova?
Najvažnije značajke moderne mašine za punjenje i zapečaćivanje limenke uključuju sisteme podvojnog tlaka koji automatski prilagođavaju snagu, povratne informacije o inspekciji na temelju vida, pozicioniranje valjaka pod kontrolom servo i upozorenja za predviđanje održavanja. Stroj za punjenje i zapečaćivanje limenke opremljen ovim mogućnostima može uočiti i ispraviti probleme sa šavovima u stvarnom vremenu, prije nego se defekti nakupljaju. Napredni modeli također uključuju memorijske funkcije recepta, omogućavajući mašini za punjenje i zapečaćivanje limenke da pohranjuje optimizirane parametre za različite veličine limenki i vrste poklopaka.
Kako često treba kalibrirati stroj za punjenje i zapečaćivanje limenki?
Najbolje prakse u industriji preporučuju ponovno kalibriranje vaše mašine za punjenje i zapečaćivanje limenke najmanje jednom mjesečno, a češće ako su proizvodni obimovi visoki ili ako se dobavljači materijala mijenjaju. U slučaju da se ne provede tehnički servis, potrebno je provjeriti da li je proizvod u skladu s zahtjevima iz članka 4. stavka 1. točke (a) Uredbe (EZ) br. 1907/2006 ili s člankom 4. stavkom 2. točkom (a) Uredbe (EZ) br. 1907/2006. Kalibracijski pomak je postupni, ali kumulativni; duže čekanje između validacija povećava rizik da mašina za punjenje i zapečaćivanje limenke radi izvan specifikacije bez da ga operateri primećuju.
Mogu li stariji strojevi za punjenje i zapečaćivanje limenki ispuniti suvremene standarde stope nedostatka?
Stariji modeli mašina za punjenje i zapečaćivanje limenke mogu ispunjavati razumne standarde kvalitete kroz strogo održavanje, obuku operatora i strogu kontrolu procesa, ali nemaju dijagnostiku u stvarnom vremenu i automatizirane korekcije novije opreme. Upgradnja na mašinu za punjenje i zapečaćivanje limenki s naprednim senzorima i adaptivnom kontrolom značajno smanjuje stopu nedostatka i zahtijeva manje intervencije operatora. U skladu s člankom 21. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012 Europska komisija može donijeti odluku o odbrojavanju za razdoblje od 1. siječnja do 31. prosinca 2017.