
 EN
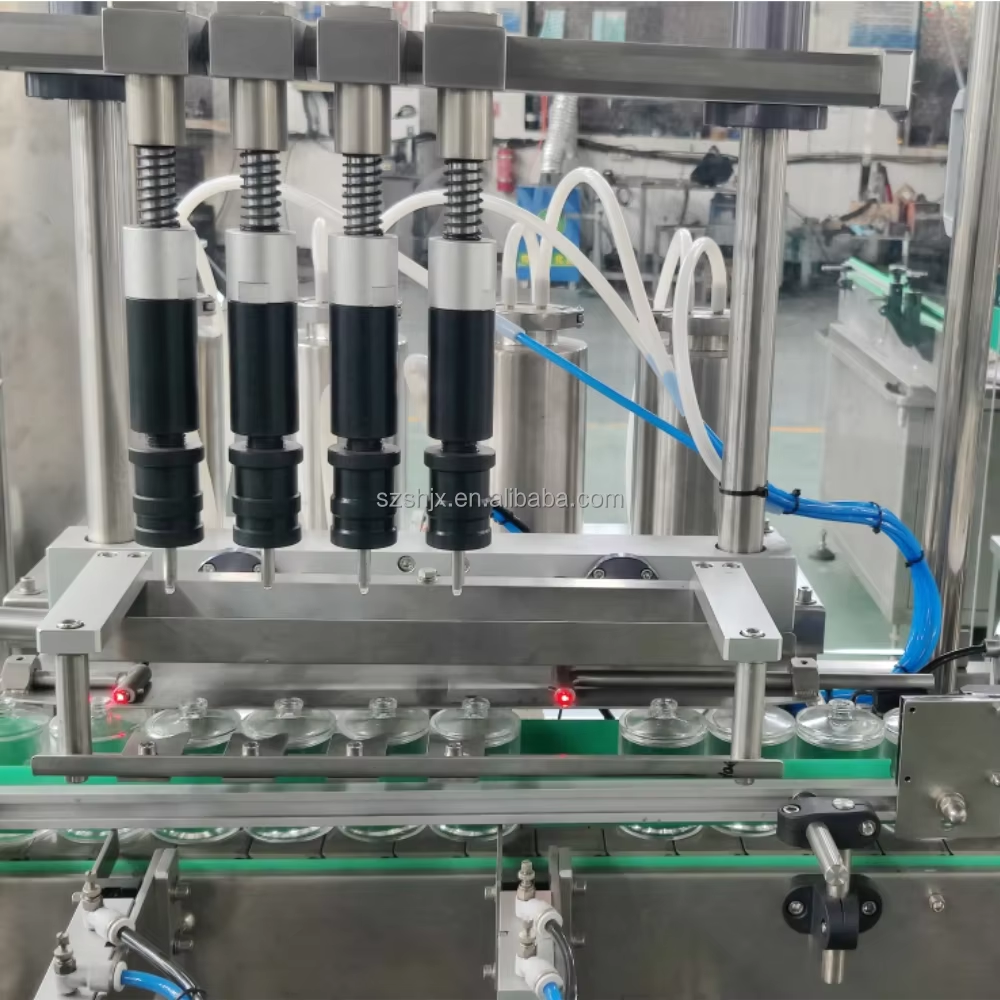
Միացման սխալները ներկայացնում են ըմպելիքների և սննդի փաթեթավորման գործողություններում ամենակայուն որակի մարտահրավերներից մեկը: Երբ մեկը թիթեղյա տուփերի լցման և կնքման մեքենա չի ստեղծում համասեռ և հուսալի կապ, ինչի հետևանքով խնդիրը տարածվում է ամբողջ արտադրական գծով. արտադրանքի արտահոսում, աղտոտման ռիսկ, կարգավորող մարմինների պահանջների չկատարում և թանկարժեք վերադարձներ: Կապի սխալների ցուցանիշները նվազեցնելու մեթոդները հասկանալը ուղղակիորեն ազդում է ինչպես շահագործման արդյունավետության, այնպես էլ բրենդի հեղինակության վրա: Ժամանակակից տինի տարաների լցման և կնքման մեքենաների տեխնոլոգիան առաջարկում է առաջադեմ լուծումներ, սակայն շատ արտադրամասեր դեռևս դժվարանում են կապի որակի անհամասեռության հետ մեր կապված խնդիրների լուծման մեջ: Հիմնական պատճառները հաճախ կապված են մեքենայի ճշգրտման, նյութերի փոփոխականության, արագությունների անհամապատասխանության և կանխարգելիչ սպասարկման անբավարար պրոտոկոլների հետ:

Տինի տարաների լցման և կնքման մեքենան վերջին տասը տարիների ընթացքում զգալիորեն զարգացել է՝ ներառելով ճշգրտության զգայարաններ, իրական ժամանակում ախտորոշման համակարգեր և ինքնաշխատ ճշգրտման հնարավորություններ: Սակայն կտրվածքի սխալների մակարդակը նվազեցնել արդյունաբերական ստանդարտներից ցածր մակարդակի վրա պահանջում է ոչ միայն սարքավորումներ, այլև համատեղված մոտեցում, որը ներառում է ճիշտ մեքենայի ընտրություն, օպերատորների վերապատրաստում, միջավայրի վերահսկում և համակարգային որակի վերահսկում: Այս հոդվածը քննարկում է այն գործնական ռազմավարությունները, որոնք արտադրատեխնիկական մենեջերներն ու ինժեներները կիրառում են կտրվածքի սխալների վերացման և կնքման ամենաբարձր ամբողջականության ստանդարտների պահպանման համար:
Կտրվածքի սխալների արմատային պատճառների հասկացում
Մեքենայի սարքավորման և կարգավորման խնդիրներ
Տինի տարայի լցման և կնքման մեքենան աշխատում է ճշգրիտ մեխանիկական և ջերմային համակարգմամբ: Երբ ռոլիկի գլուխը ճնշում է կիրառելով՝ ստեղծելով կապը, նույնիսկ փոքր չհամաձայնեցումը ստեղծում է թույլ կետեր, որոնք հակված են հոսքի: Տինի տարայի լցման և կնքման մեքենան ստիպված է պահպանել ճշգրիտ հեռավորություն, անկյուն և ուժ յուրաքանչյուր տարայի համար: Սկզբնական սարքավորման անբավարարությունը կամ արտադրության ընթացքում շեղումը ուղղակիորեն կապված է բարձր թերությունների մակարդակի հետ: Շատ արտադրամասեր կապի անհաջողություններ են ապրում, քանի որ տինի տարայի լցման և կնքման մեքենան երբեք չի ենթարկվել ճիշտ վավերացման տեղադրման կամ սպասարկման միջամտություններից հետո: Կալիբրման շեղումը տեղի է ունենում աստիճանաբար. օպերատորները հաճախ չեն նկատում խնդիրները, մինչև թերությունները կտարածվեն և որակի վերահսկողությունը չի բացահայտում դրանք:
Նյութի անհամասեռություն և փոփոխականություն
Տինի տարայի լցման և կնքման մեքենան փոխազդում է երկու կրիտիկական մատերիալային մուտքային տվյալների հետ՝ ինքը՝ տարան, և ծածկոցի միացությունը: Տարայի եզրի բարձրության, ծածկոցի հաստության կամ կնքող միջոցի բաղադրության փոփոխությունները ստեղծում են անհամասեռ կնքման պայմաններ: Երբ տինի տարայի լցման և կնքման մեքենան հանդիպում է սպեցիֆիկացիայից շեղված տարայի, մեքենայի ֆիքսված պարամետրերը կարող են այլևս չլինել օպտիմալ: Սա հատկապես խնդրահարույց է այն արտադրամասերում, որտեղ մատակարարներից ստացվում են մատակարարումներ մեկից ավելի վաճառողներից կամ որտեղ պաշարների վերահսկումը չի իրականացվում բավարար խստությամբ: Հին սարքավորումներով տինի տարայի լցման և կնքման մեքենան չի կարող ինքնաբերաբար հարմարվել մատերիալների շեղումներին, ինչը հանգեցնում է կանխատեսելի սխալների օրինակների, որոնք կապված են մատակարարների մասնակի մատակարարումների կամ արտադրական շարժակազմերի հետ:
Տինի տարաների կնքման արդյունավետության օպտիմալացում
Իրական ժամանակում որակի վերահսկման ինտեգրում
Ժամանակակից տինի տարաների լցման և փակման մեքենայի համակարգերը ներառում են տեսողական ստուգման և ճնշման զգայչներ, որոնք վերահսկում են կապարե տարաների կապարապատման սխալները դրանց ձևավորումից վայրկյաններ անց: Տինի տարաների լցման և փակման մեքենան այժմ կարող է անմիջապես մերժել սխալ միավորները՝ կանխելով թերի արտադրանքի հասնելը փաթեթավորման կամ ուղարկման փուլերին: Իրական ժամանակում հետադարձ կապի օղակները հնարավորություն են տալիս շահագործողներին կանգնեցնել տինի տարաների լցման և փակման մեքենան՝ մինչև սխալ միավորների հարյուրավոր կուտակումը: Արտադրական կառավարման ծրագրային ապահովման հետ ինտեգրումը թույլ է տալիս վերլուծել միտումները և նույնականացնել կապարապատման սխալների առաջացման օրինաչափությունները՝ կապված կոնկրետ նյութերի բաժինների, հերթափոխների կամ սպասարկման միջակայքերի հետ: Այս տվյալների վրա հիմնված մոտեցումը վերափոխում է տինի տարաների լցման և փակման մեքենան ռեակտիվ գործիքից կանխատեսող որակի ակտիվ միջոցի:
Կանխարգելիչ սպասարկում և բաղադրիչների ստանդարտացում
Տինի տարայի լցման և կնքման մեքենայի մեխանիկական բաղադրիչները՝ ռոլիկները, ուղեցույցները և ճնշման համակարգերը, պահանջում են համակարգային ստուգում և փոխարինման գրաֆիկներ: Կրիտիկական մակերեսների մաշվածությունը նվազեցնում է կնքման ճշգրտությունը. մաշված ռոլիկներ ունեցող տինի տարայի լցման և կնքման մեքենան չի կարող ապահովել ճնշման համասեռ բաշխում: Այն ձեռնարկությունները, որոնք իրականացնում են խիստ սպասարկման պրոտոկոլներ, նկատում են կապարային կապարային միացումների սխալների կտրուկ նվազեցում: Մասերի ստանդարտացումը նույնպես կարևոր է. սկզբնական կամ սերտիֆիկացված բաղադրիչների օգտագործումը երաշխավորում է, որ տինի տարայի լցման և կնքման մեքենան պահպանում է իր նախագծված կատարման սահմանները: Շատ օպերատորներ անգիտակցաբար սխալներ են ներմուծում՝ տեղադրելով սպեցիֆիկացիայից դուրս մասեր կամ մեքենայի սպասարկումը հետաձգելով արտադրողի առաջարկած ժամկետներից ավելի երկար:
Գործնական իրականացում և արագության օպտիմիզացիա
Արտադրության արագություն և կայունության ժամանակի կառավարում
Տինի տարայի լցման և կնքման մեքենայի առավելագույն արագությամբ աշխատելը մեծացնում է արտադրողականությունը, սակայն կարող է վնասել կնքման որակը, եթե կնքման ժամանակահատվածը՝ այն պահը, երբ ռոլիկը ճնշում է կնքման միացման տեղը, չի բավարարում պահանջվող ժամանակին: Տինի տարայի լցման և կնքման մեքենան պետք է ճնշումը պահի բավարար ժամանակ, որպեսզի մետաղը ճիշտ հոսի և միանա: Հաճախ արտադրամասերը հայտնաբերում են, որ գծի արագությունը 5–10 տոկոսով նվազեցնելը հանգեցնում է կնքման ամրության մեջ կտրուկ բարելավման, մինչդեռ ընդհանուր արտադրական նպատակները շարունակում են կատարվել: Տինի տարայի լցման և կնքման մեքենայի օպերատորը պետք է հավասարակշռի արագության աճը որակի պահանջների դեմ՝ օգտագործելով պատմական սխալների տվյալները՝ որոշելու համար օպտիմալ շահագործման սահմանները:
Շրջակա միջավայրի և ջերմային համատեղելիություն
Կապակցման ձևավորումը ջերմաստիճանի նկատմամբ զգայուն է. թավայի լցման և կնքման մեքենայի աշխատանքը վատանում է, երբ արտադրամասի ջերմաստիճանը կտրուկ փոխվում է: Թավայի լցման և կնքման մեքենայի ջերմային բաղադրիչները, այդ թվում՝ դիմադրության տաքացման տարրերը, լավագույնս են աշխատում կլիմայական վերահսկմամբ ապահովված միջավայրում: Այն արտադրամասերը, որոնք արտադրական տարածքներում պահպանում են 18–24 աստիճան Ցելսիուսի ջերմաստիճան և կայուն խոնավություն, սովորաբար ցուցաբերում են ավելի ցածր կապակցման սխալների մակարդակ, քան այն գործառնությունները, որոնք չունեն միջավայրի վերահսկում: Բացի այդ, ապահովելով, որ թավաները և կափակները մինչև թավայի լցման և կնքման մեքենա հասնեն համատեղելի ջերմաստիճաններով՝ ոչ սառը պահեստավորման հետևանքով, նպաստում են համատեղելի կապակցման ձևավորման: Այս հիմնարար վերահսկումը վերացնում է փոփոխականության մեկ կարևոր աղբյուրը:
Հաճախակի տրվող հարցեր
Ի՞նչ հատուկ մեքենայի հատկանիշներն են ամենաարդյունավետ կերպով նվազեցնում կապակցման սխալները:
Ժամանակակից տին կան լցման և կնքման մեքենայի ամենակարևոր հատկանիշներն են՝ երկուական ճնշման համակարգերը, որոնք ինքնաբերաբար հարմարեցնում են ուժը, տեսողական ստուգման հետադարձ կապը, սերվո-կառավարվող գլանների դիրքավորումը և կանխատեսող սպասարկման զգուշացումները: Այս հնարավորություններով զինված տին կան լցման և կնքման մեքենան կարող է իրական ժամանակում հայտնաբերել և ուղղել կապարագործային միացման խնդիրները՝ մինչև սխալների կուտակումը: Ավելի բարձր մակարդակի մոդելները նաև ներառում են բաղադրատոմսերի հիշողության ֆունկցիաներ, որոնք թույլ են տալիս տին կան լցման և կնքման մեքենային պահել օպտիմալ պարամետրերը տարբեր չափսերի կանների և կափակների համար:
Ինչքան հաճախ պետք է վերակարգավորել տին կան լցման և կնքման մեքենան:
Արդյունաբերության լավագույն պրակտիկան խորհուրդ է տալիս ձեր մետաղական տարաների լցման և կնքման մեքենան վերակարգավորել ամսական առնվազն մեկ անգամ, իսկ ավելի հաճախ՝ եթե արտադրության ծավալները բարձր են կամ փոխվել են նյութերի մատակարարները: Մետաղական տարաների լցման և կնքման մեքենան պետք է նաև անմիջապես վերակարգավորվի ցանկացած մեխանիկական սպասարկումից հետո կամ երբ սխալների մակարդակը գերազանցում է ընդունելի սահմանները: Կարգավորման շեղումը աստիճանաբար է տեղի ունենում, սակայն կուտակվող է. վերաստուգումների միջև ընկած ժամանակահատվածը երկարացնելը մեծացնում է այն ռիսկը, որ մետաղական տարաների լցման և կնքման մեքենան աշխատի սահմանային պայմաններից դուրս՝ առանց օպերատորների նկատելու:
Կարո՞ղ են հին մետաղական տարաների լցման և կնքման մեքենաները հասնել ժամանակակից սխալների մակարդակի ստանդարտներին:
Ավելի հին տինի տարաների լցման և կնքման մեքենաների մոդելները կարող են համապատասխանել բավարար որակի ստանդարտների՝ շատ խստորեն սպասարկելով, վարորդներին մասնագիտական վերապատրաստելով և գործընթացները խստորեն վերահսկելով, սակայն դրանք չեն օժտված նոր սարքավորումների իրական ժամանակում ախտորոշման և ինքնաշխատ ճշգրտման հնարավորություններով: Տինի տարաների լցման և կնքման մեքենայի մոդերնիզացիան՝ առաջադեմ զգայարաններով և հարմարվողական կառավարմամբ, էապես նվազեցնում է արտադրանքի թերությունների մակարդակը և պահանջում է ավելի քիչ միջամտություն վարորդի կողմից: Ծառայությունները, որոնք օգտագործում են հին սարքավորումներ, պետք է առաջնային կերպով կենտրոնանան կանխարգելիչ սպասարկման վրա և երկարաժամկետ որակի ռազմավարության մաս համարեն սարքավորումների մոդերնիզացիան: