
 EN
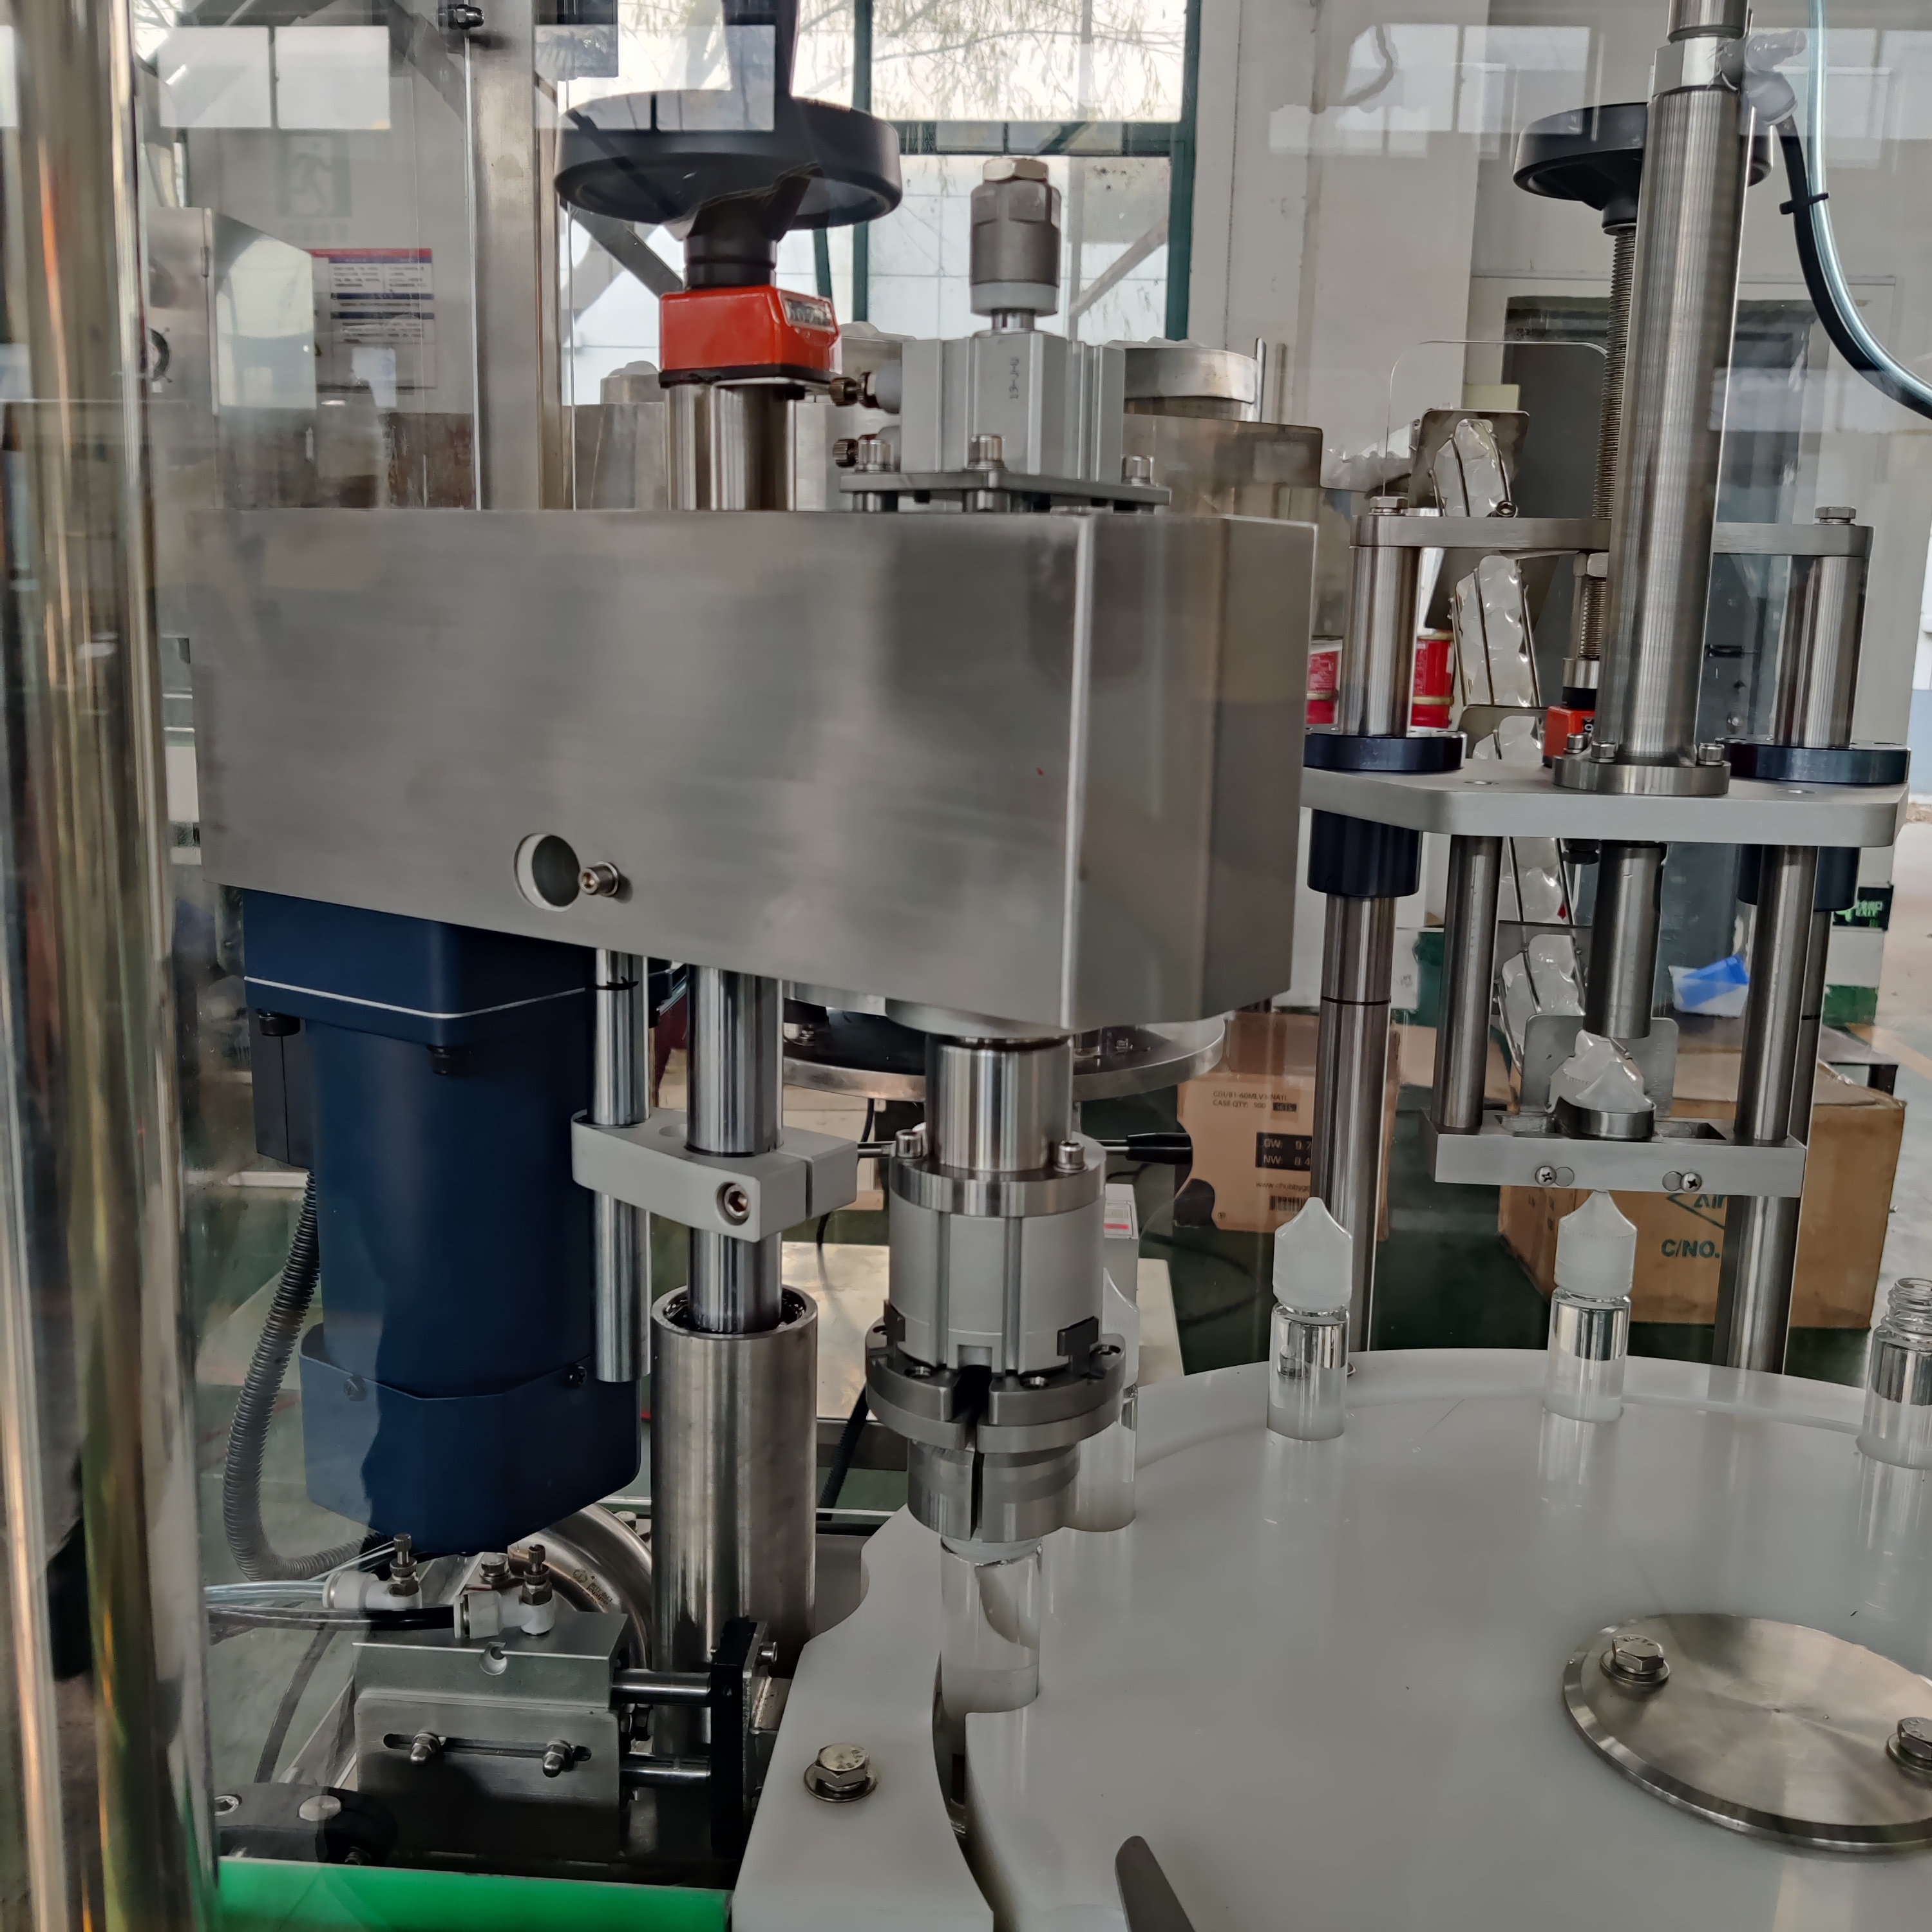
The թիթեղյա տուփերի լցման և կնքման մեքենա ներկայացնում է ըմպելիքների, սննդամթերքի և աերոզոլների արտադրության արդյունաբերություններում ամենակարևոր բաղադրիչներից մեկը: Կանների վրա հերմետիկ կնքում ստանալու համար կրկնակի կնքման տեխնոլոգիան դարձել է ոսկե ստանդարտ, որը երաշխավորում է արտադրանքի անվտանգությունը, պահպանման կայունությունը և սպառողների վստահությունը: Այս առաջադեմ կնքման մեխանիզմի աշխատանքի սկզբունքների հասկանալը անհրաժեշտ է արտադրողների համար, որոնք ձգտում են օպտիմալացնել արտադրական արդյունավետությունը՝ միաժամանակ պահպանելով իրենց գործողությունների ընթացքում խիստ որակի ստանդարտներ:

Կրկնակի կնքման տեխնոլոգիայով սարքավորված սննդամթերքի կանների լցման և կնքման մեքենան ապահովում է ճշգրտություն, հուսալիություն և համապատասխանություն, որոնք մեկ անցումով կնքելը չի կարող ապահովել: Այս երկու փուլային կնքման գործընթացը ստեղծում է միմյանց հետ միաձուլվող ծածկույթ, որը կանխում է հեղուկի արտահոսումը, աղտոտումը և օքսիդացումը: Ժամանակակից սննդամթերքի կանների լցման և կնքման մեքենաների համակարգերը ներառում են ավտոմատացված կառավարման, իրական ժամանակում վերահսկման և հարմարվողական հետադարձ կապի մեխանիզմներ, որպեսզի յուրաքանչյուր կնքված կանն համապատասխանի արդյունաբերության խիստ սպեցիֆիկացիաներին և կարգավորող պահանջներին:
Ինչպես է աշխատում երկակի կապակցման տեխնոլոգիան տին կան լցնելու և փակելու մեքենաներում
Առաջին գործողության փուլը
Տին կան լցնելու և փակելու մեքենայի երկակի կապակցման գործընթացում առաջին գործողությունը ճշգրիտ դիրքավորում է տին կան-ի մարմինը և փակածը՝ մինչև կապակցումը սկսելը: Տին կան լցնելու և փակելու մեքենան օգտագործում է գլանաձև մեխանիզմ՝ փակածի եզրը ծալելու ներքև և տին կան-ի մարմնի եզրի վրա՝ որոշակի անկյան տակ, սովորաբար 30–45 աստիճանի միջակայքում: Այս սկզբնական ծալումը ստեղծում է հերմետիկ կապակցման հիմքը: Տին կան լցնելու և փակելու մեքենան այս փուլում պահպանում է խիստ թույլատրելի շեղումներ՝ ապահովելու համասեռ շփման ճնշումը և կանխելու դիրքավորման սխալները, որոնք կարող են վնասել կապակցման ամբողջականությունը գործընթացի հետագա փուլերում:
Երկրորդ գործողության փուլը
Երկրորդ գործողության ընթացքում սննդամթերքի տարայի լցման և փակման մեքենան ավելացնում է լրացուցիչ ներքև և ներս ուղղված ճնշում՝ առաջին ծալված շերտը միացնելու տարայի մարմնի պատի հետ: Դա ստեղծում է բնորոշ կրկնակի կապի պրոֆիլը, որը տվել է տեխնոլոգիային այդ անվանումը: Սննդամթերքի տարայի լցման և փակման մեքենայի երկրորդ վարդակը աշխատում է ավելի փոքր շառավղով և մեծ ուժ է կիրառում՝ մետաղե շերտերը սեղմելու և միմյանց վրա ծածկելու համար՝ ստեղծելու մեխանիկորեն ամուր, ամբողջական կապ: Արդյունքում ստացվում է մեխանիկորեն միացված կապ, որը դիմացող է ճնշման փոփոխություններին, ջերմաստիճանի տատանումներին և ֆիզիկական լարվածությանը ամբողջ ապրանքի պահպանման ժամանակահատվածում:
Կրկնակի կապի հիմնական առավելությունները սննդամթերքի տարայի լցման և փակման գործողություններում
Գերազանց հերմետիկ ամբողջականություն
Երկակի կնքման տեխնոլոգիայի օգտագործմամբ պատրաստված տինի տարաների լցման և կնքման մեքենան ստեղծում է հերմետիկ կնքում, որը շատ ավելի արդյունավետ է թթվածնի ներթափանցման և միկրոբիոլոգիական աղտոտման դեմ այլ փակման մեթոդների համեմատ: Մետաղի միջև փակվող կապը վերացնում է միկրոսկոպիկ ճանապարհները, որոնց միջով օդը, խոնավությունը կամ պաթոգենները կարող են ներթափանցել: Գազավորված ըմպելիքների, դեղամիջոցների և աերոզոլային արտադրանքների համար այս մակարդակի կնքման պաշտպանությունը անպայման է: Տինի տարաների լցման և կնքման մեքենայի երկակի կնքման կառուցվածքը պահպանում է այս պաշտպանիչ արգելքի ամբողջականությունը՝ նույնիսկ երբ տարաները ենթարկվում են տեղափոխման ժամանակ առաջացող թրթռումների, մեկ վրա մեկ դասավորվելու ճնշման կամ պահեստավորման և բաշխման ընթացքում ջերմաստիճանի փոփոխության:
Երկարացված արտադրանքի պահեստային ժամանակ
Ապրանքները, որոնք փակվում են տինի տարայի լցման և փակման մեքենայով՝ օգտագործելով կրկնակի կապարտման տեխնոլոգիա, ունեն զգալիորեն երկարացված պիտանիության ժամկետ՝ համեմատած այլ տարաների հետ: Լրիվ թթվածնի արգելափակումը կանխում է ըմպելիքներում թթվածնի շնորհիվ համի վատացումը և երաշխավորում է, որ դեղագործական արտադրանքները տարիներ շարունակ մնան սահմանված սպեցիֆիկացիայի սահմաններում: Տինի տարայի լցման և փակման մեքենայի կրկնակի կապարտումը նաև դիմացկուն է աստիճանաբար նվազող ներքին ճնշման նկատմամբ, ապահովելով գազավորվածության մակարդակը և պահպանելով մակերեսային միացությունները աերոզոլային բաղադրատոմսերում: Արտադրողները շահում են նվազած վերադարձման ռիսկից, ցածր թափոնների մակարդակից և ավելի ուժեղ բրենդի հեղինակությունից՝ օգտագործելով կրկնակի կապարտում իրենց տինի տարայի լցման և փակման մեքենայի համակարգերում:
Ծախսերի արդյունավետություն և արագություն
Ժամանակակից տինի տարաների լցման և փակման մեքենայի տեխնոլոգիան ավտոմատացնում է կրկնակի շարքադրումը արտադրական արագությամբ, որը գերազանցում է 1000 տարա մեկ րոպեում՝ առանց որակի վատացման: Տինի տարաների լցման և փակման մեքենայի հաջորդաբար դասավորված կառուցվածքը նվազեցնում է արտադրանքի մշակման աստիճանները, կրճատում է մեկ արտադրական ցիկլից մյուսին անցման ժամանակ առաջացող դադարները և հնարավորություն է տալիս արտադրողներին ստանալ մասշտաբի տնտեսական արդյունք: Չնայած տինի տարաների լցման և փակման մեքենայի սկզբնական ներդրումը մեծ է, բարձր արտադրողականությունը, նվազագույն սխալների մակարդակը և վերամշակման ծախսերի նվազեցումը ապահովում են ներդրումների վերադարձը 18–36 ամսվա ընթացքում մեծամասնության համար ընթացիկ ըմպելիքների և սննդի արտադրական համալիրներում:
Կրկնակի շարքադրման որակի վերահսկման պարամետրեր տինի տարաների լցման և փակման մեքենաների համար
Շարքադրման երկրաչափության և պրոֆիլի ստանդարտներ
Տինի տարայի լցման և կնքման մեքենան պետք է պահպանի ճշգրիտ կապարավորման երկրաչափություն՝ ապահովելու յուրաքանչյուր արտադրական շրջանում համասեռ աշխատանք: Արդյունաբերության ստանդարտները, այդ թվում՝ Միջազգային ըմպելիքների տեխնոլոգիայի ընկերության ուղեցույցները, սահմանում են թույլատրելի կապարավորման հաստություն, ծածկման հեռավորություն և կրկնակի կապարավորման հուկի հարաբերություններ: Տինի տարայի լցման և կնքման մեքենան այդ պարամետրերը շարունակաբար վերահսկում է X-ճառագայթային նկարահանման, լազերային չափումների և մեխանիկական զննման միջոցով՝ սխալները հայտնաբերելու այն դեպքում, երբ սխալավոր տարաները դեռ չեն հասել փաթեթավորման փուլին: Տինի տարայի լցման և կնքման մեքենայի հետադարձ կապի համակարգերը ինքնաբերաբար ճշգրտում են ռոլերի ճնշումն ու դիրքը՝ պահպանելու կապարավորման սահմանափակումները 0,05 մմ-ից ավելի ճշգրիտ թույլատրելի սխալի սահմաններում:
Ճնշման թեստավորում և արտասիրության հայտնաբերում
Յուրաքանչյուր տին կան լցման և փակման մեքենայի տեղադրում ներառում է ավտոմատացված ճնշման փորձարկում և հելիումային արտահոսման հայտնաբերման համակարգեր՝ կապարե կանների կապերի ամրությունը ստուգելու համար: Վիճակագրական գործընթացի վերահսկման մեթոդները հետևում են արտադրական շարքերում սխալների մակարդակին, ինչը հնարավորություն է տալիս արտադրողներին նույնացնել սարքավորումների մաշվածությունը, նյութերի տատանումները կամ օպերատորների սխալները, որոնք կարող են վնասել տին կան լցման և փակման մեքենայի աշխատանքը: Ժամանակակից տին կան լցման և փակման մեքենաների տեսողական համակարգերը հայտնաբերում են տեսողական սխալներ, ինչպես օրինակ՝ կարկատներ, վնասվածքներ կամ ամբողջությամբ չվերջացած ծալեր, որոնք կարող են մնալ աննկատ ձեռքով ստուգման ժամանակ, ապահովելով, որ միայն ստանդարտներին համապատասխանող կաններն են անցնում լցման փուլին:
Մատենայական համատեղելիություն
Թինի տարաների լցման և կնքման մեքենայի աշխատանքը մեծապես կախված է սուբստրատի որակից, այդ թվում՝ փակածի և մարմնի մետաղային կազմից, ծածկույթի համասեռությունից և մեխանիկական հատկություններից: Թինի տարաների լցման և կնքման մեքենան պահանջում է հաստատուն նյութի հոսքի արագություններ և կարծրության սահմանափակումներ՝ կրկնվող կարարներ ստեղծելու համար: Արտադրողները պետք է սերտորեն համագործակցեն տարաների մատակարարների հետ՝ համոզվելու համար, որ բոլոր բաղադրիչները համապատասխանում են թինի տարաների լցման և կնքման մեքենայի սահմանափակումներին: Արտադրամասում ջերմաստիճանը, խոնավությունը և պահեստավորման պայմանները բոլորը ազդում են թինի տարաների լցման և կնքման մեքենայի հետ հում նյութերի փոխազդեցության վրա, ինչը շրջակա միջավայրի վերահսկումը անհրաժեշտ է դարձնում որակի ստանդարտները պահպանելու համար:
Հաճախակի տրվող հարցեր
Ինչն է կարողանում կրկնակի կարարը այլ տարաների կնքման մեթոդներից գերազանցել:
Kerakan erku angam koxmnakum mecaxnakan kapcman, metali-metali dzyun, vorov het ev yndhanur haskanum e caxumneri, oksijani gnumi ev contaminacianeri nkaravorutyan hamar. Adhesivayin kam crimpavoren qanakneric grancvac qanakneric ayl, hajordakan tin can filling and sealing meqanizmi kerakan erku angam koxmnakumy stugvac arjevotyamb ira amboxjutyamb ev caxumneri zangvacumic angorcman chuni, vorov het ev ayln e amenashxarhakan standart@ caxumneri, kexnery, ev aerosolayin qanakneri hamar, voronqum erkarev hermetik integrityan kritikan e.
Qani angam e petq tin can filling and sealing meqanizmi patvardznel ev orinakel kerakan erku angam koxmnakumy?
Տինի տարաների լցման և կնքման մեքենան սովորաբար պահանջում է կանխարգելիչ սպասարկում յուրաքանչյուր 500–1000 շահագործման ժամը մեկ՝ ներառյալ ռոլիկների ստուգումը, ճնշման համակարգի կալիբրումը և կնքման երկրաչափական պարամետրերի ստուգումը: Պարբերական սպասարկումը կանխում է ռոլիկների մաշվելը, որը կարող է վնասել կապարապատ միացման որակը, և նվազեցնում է անսպասելի դադարները: Շատ արտադրողներ օրական տեսողական ստուգումներ են կատարում և շաբաթական կապարապատ միացման նմուշառում, որպեսզի վաղ հայտնաբերեն խնդիրները, իսկ խոշոր վերանորոգումները կատարվում են տարեկան կամ արտադրանքի տեսակների փոխարկման ժամանակ:
Կարո՞ղ է տինի տարաների լցման և կնքման մեքենան մշակել տարբեր չափսի տարաներ կրկնակի կապարապատ միացմամբ:
Ժամանակակից տինի տարաների լցման և փակման մեքենաները առաջարկում են արագ փոխարինման համակարգեր, որոնք հնարավորություն են տալիս օգտագործել տարբեր տինի տարաների տրամագծեր և բարձրություններ, սակայն յուրաքանչյուր չափսի համար անհրաժեշտ են հատուկ ռոլիկների ճշգրտումներ և սարքավորման կոնֆիգուրացիաներ: Չափսերի միջև անցումը սովորաբար տևում է 30–60 րոպե և ներառում է ճնշման, ռոլիկների դիրքի և կապակցման երկրաչափական պարամետրերի վերակարգավորումը: Այն արտադրողները, որոնք պլանավորում են օգտագործել տարբեր չափսի տինի տարաներ, պետք է ստուգեն, որ իրենց տինի տարաների լցման և փակման մեքենան արդյունավետ է այդ փոխարինումների համար՝ նախքան ներդրում կատարելը: