
 EN
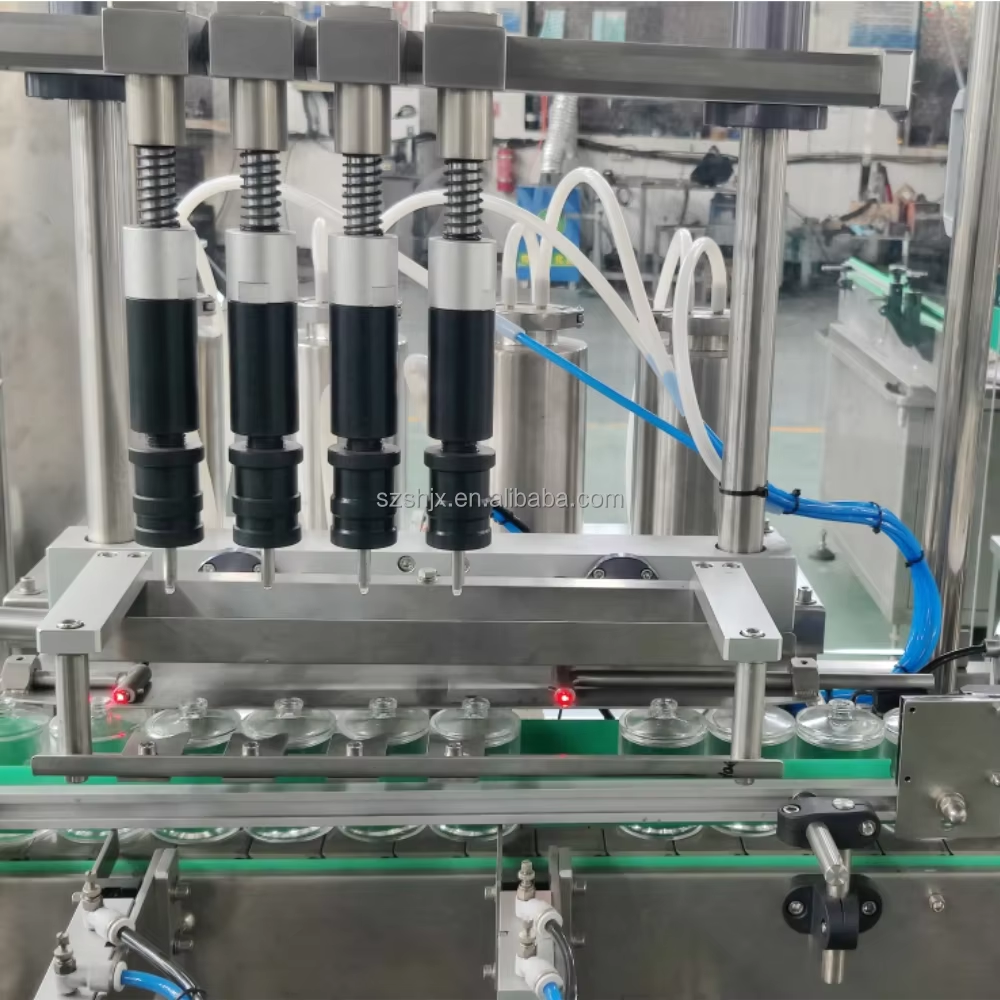
Šuvju defekti ir viena no ilgstošākajām kvalitātes problēmām dzērienu un pārtikas iepakojuma operācijās. Kad konservu pildīšanas un hermētiskās noslēgšanas mašīna neveido vienmērīgu un drošu šuvi, sekas izplatās pa visu ražošanas līniju: produktu noplūde, piesārņojuma risks, regulatīvā neatbilstība un dārgas atsaukšanas. Izpratne par to, kā samazināt šuvju defektu biežumu, tieši ietekmē gan operacionālo efektivitāti, gan zīmola reputāciju. Mūsdienu konzervu pildīšanas un noslēgšanas mašīnu tehnoloģija piedāvā modernus risinājumus, tomēr daudzas uzņēmuma vietas joprojām cīnās ar nevienmērīgu šuvju kvalitāti. Galvenie cēloņi bieži ir saistīti ar mašīnas kalibrēšanu, materiālu mainīgajiem lielumiem, ātruma neatbilstībām un nepietiekamiem preventīvās apkopes protokoliem.

Tinu kārbiņu pildīšanas un noslēgšanas mašīna pēdējo desmit gadu laikā ir ievērojami attīstījusies, iekļaujot precīzus sensorus, reāllaika diagnostiku un automatizētas pielāgošanas iespējas. Tomēr šuvju defektu līmeņa samazināšana zem nozares standartiem prasa vairāk nekā vienīgi aprīkojumu. Tam nepieciešams visaptverošs pieejas veids, kas apvieno piemērotas mašīnas izvēli, operatoru apmācību, vides kontroli un sistēmisku kvalitātes uzraudzību. Šajā rakstā tiek apskatītas praktiskās stratēģijas, ko ražošanas vadītāji un inženieri izmanto, lai novērstu šuvju defektus un nodrošinātu augstāko noslēgšanas integritātes standartu.
Šuvju defektu pamatcēloņu izpratne
Mašīnas uzstādīšanas un kalibrēšanas problēmas
Tinu konservu pildīšanas un noslēgšanas mašīna darbojas, precīzi koordinējot mehāniskos un termiskos procesus. Kad rullīša galva pieliek spiedienu, lai izveidotu šuvju, pat niecīga novirze rada vājus punktus, kas ir uzņēmīgi pret noplūdēm. Tinu konservu pildīšanas un noslēgšanas mašīnai jāsaglabā precīzs attālums, leņķis un spēks katram konteineram. Nepietiekama sākotnējā iestatīšana vai novirze ražošanas laikā tieši saistīta ar augstāku defektu biežumu. Dažas rūpnīcas piedzīvo šuvju bojājumus, jo tinu konservu pildīšanas un noslēgšanas mašīna pēc uzstādīšanas vai apkopēm nav tika pareizi validēta. Kalibrēšanas novirze notiek pakāpeniski; operatori bieži nepamanā problēmas, līdz defekti uzkrājas un kvalitātes kontrole tās atklāj.
Materiāla neatbilstība un mainīgums
Tinu kārba pildīšanas un noslēgšanas mašīna mijiedarbojas ar diviem būtiskiem izejvielu ievadiem: pašu konteineru un vāka komponentu. Maiņas kārbas malas augstumā, vāka biezumā vai hermētiķa sastāvā rada neatbilstošus šuvuma apstākļus. Kad tinu kārba pildīšanas un noslēgšanas mašīna saskaras ar konteineru, kas atšķiras no specifikācijas, mašīnas fiksētie parametri vairs var nebūt optimāli. Tas ir īpaši problēmatisks uzņēmumos, kas saņem piegādes no vairākiem piegādātājiem vai kur inventāra kontrole nav stingra. Vecāku aprīkojumu nevar automātiski pielāgot materiālu novirzēm, tāpēc rodas paredzami defekti, kas saistīti ar konkrētu piegādātāju partijām vai ražošanas partijām.
Tinu kārbu noslēgšanas veiktspējas optimizācija
Reāllaika kvalitātes uzraudzības integrācija
Mūsdienīgas aluminija kārba piepildīšanas un noslēgšanas mašīnu sistēmas ietver redzes pārbaudes un spiediena sensorus, kas sekundes laikā noteikt seam anomālijas pēc to veidošanā. Aluminija kārba piepildīšanas un noslēgšanas mašīna tagad var nekavējoties noraidīt defektīvus izstrādājumus, novēršot atkritumu nonākšanu iepakojuma vai transportēšanas posmā. Reāllaika atsauksmes cikli ļauj operatoriem apturēt aluminija kārba piepildīšanas un noslēgšanas mašīnu, pirms uzkrājas simtiem bojātu vienību. Integrācija ar ražošanas pārvaldības programmatūru ļauj veikt tendenču analīzi, identificējot seam defekta parādīšanās modeli, kas saistīts ar konkrētām materiālu partijām, darba maiņām vai tehniskās apkopes intervāliem. Šis datu balstītais pieeja pārvērš aluminija kārba piepildīšanas un noslēgšanas mašīnu no reaktīva rīka par prognozējošu kvalitātes resursu.
Preventīvā tehniskā apkope un komponentu standartizācija
Mehāniskajām sastāvdaļām — rullīšu galvām, vadotājelementiem un spiediensistēmām — tinuma konservu pildīšanas un noslēgšanas mašīnā nepieciešams sistēmiski pārbaudīt un nomainīt pēc noteikta grafika. Nolietojums kritiskajās virsmās samazina noslēgšanas precizitāti; tinuma konservu pildīšanas un noslēgšanas mašīna ar nodilušiem rullīšiem nevar nodrošināt vienmērīgu spiediena sadali. Iekārtas, kas ievieš stingrus apkopas protokolus, redz ievērojamu šuvju defektu samazināšanos. Svarīga ir arī detaļu standartizācija; oriģinālo vai sertificēto komponentu izmantošana nodrošina, ka tinuma konservu pildīšanas un noslēgšanas mašīna saglabā savu projektēto veiktspējas diapazonu. Daži operatori nejauši rada defektus, uzstādot neatbilstošas detaļas vai atlikdami apkopi vairāk nekā ražotāja ieteikts.
Praktiska īstenošana un ātruma optimizācija
Ražošanas ātrums un uzturēšanās laika pārvaldība
Tin kārba pildīšanas un noslēgšanas mašīnas darbināšana maksimālā ātrumā palielina caurlaidspēju, taču, ja paliekot laiks — periods, kurā rullis uztur spiedienu uz šuvuma — kļūst nepietiekams, var samazināties šuvuma kvalitāte. Tin kārba pildīšanas un noslēgšanas mašīnai jāuztur spiediens pietiekami ilgi, lai metāls varētu pareizi plūst un savienotos. Bieži vien ražotņu speciālisti atklāj, ka līnijas ātruma samazināšana tikai par 5–10 procentiem ievērojami uzlabo šuvuma integritāti, vienlaikus joprojām sasniedzot kopējos ražošanas mērķus. Tin kārba pildīšanas un noslēgšanas mašīnas operators ir jāsaskaņo ātruma ieguvumi ar kvalitātes prasībām, izmantojot vēsturiskos defektu datus, lai noteiktu optimālo darbības režīmu.
Vides un temperatūras vienmērīgums
Šuves veidošanās ir temperatūras jutīga; aluminija vai cinka pārklājuma metāla kastīšu piepildīšanas un noslēgšanas mašīnas darbība pasliktinās, ja telpas temperatūrā notiek lieli svārstījumi. Šīs mašīnas termiskie komponenti, tostarp pretestības sildīšanas elementi, darbojas visefektīvāk klimatizētās vidēs. Telpas, kurās ražošanas zonas temperatūra tiek uzturēta 18–24 grādu Celsija diapazonā ar stabili mitruma līmeni, parasti reģistrē mazāku šuvju defektu biežumu salīdzinājumā ar darbībām bez vides kontroles. Turklāt ir svarīgi nodrošināt, ka kastīšu un vāku temperatūra pie ievades tin can filling and sealing machine ir vienmērīga — ne ļoti auksta no uzglabāšanas — lai veicinātu vienmērīgu šuvju veidošanos. Šis pamata kontroles pasākums novērš vienu no galvenajām mainīguma avotiem.
BKJ
Kuri konkrētie mašīnas raksturlielumi visefektīvāk samazina šuvju defektus?
Ietekmīgākās funkcijas modernās konservu bānku pildīšanas un noslēgšanas mašīnās ir divspiediena sistēmas, kas automātiski pielāgo spēku, redzes pamatotās inspekcijas atsauksmes, servodzinētas rullīšu pozicionēšanas sistēmas un prognozējošās tehniskās apkopes brīdinājumi. Konservu bānku pildīšanas un noslēgšanas mašīna, kas aprīkota ar šīm iespējām, var reāllaikā noteikt un novērst šuvju problēmas, pirms radītos defekti uzkrājas. Uzlabotajās modelēs ietilpst arī receptes atmiņas funkcijas, kas ļauj konservu bānku pildīšanas un noslēgšanas mašīnai saglabāt optimizētus parametrus dažādu bānku izmēru un vāku veidu gadījumā.
Cik bieži jāpārkalibrē konservu bānku pildīšanas un noslēgšanas mašīna?
Nozares rūpniecības prakses ieteikumi paredz, ka aluminija konservu pildīšanas un noslēgšanas mašīnu jākalibrē vismaz reizi mēnesī un biežāk, ja ražošanas apjomi ir augsti vai mainās materiālu piegādātāji. Aluminija konservu pildīšanas un noslēgšanas mašīnu arī nekavējoties jākalibrē pēc jebkuras mehāniskās apkopes vai tad, kad defektu līmenis pārsniedz pieļaujamās robežvērtības. Kalibrācijas nobīde notiek pakāpeniski, bet ir kumulatīva; jo ilgāk pagaida starp kalibrācijām, jo lielāka ir iespēja, ka aluminija konservu pildīšanas un noslēgšanas mašīna darbojas ārpus specifikācijas robežām, nevis tikai operatoriem to nepamanot.
Vai vecākas aluminija konservu pildīšanas un noslēgšanas mašīnas var sasniegt modernos defektu līmeņa standartus?
Vecāku tipu cinka kārbu pildīšanas un noslēgšanas mašīnu modeļi var atbilst pieņemamiem kvalitātes standartiem, ja tiek veikta rūpīga apkope, operatoru apmācība un stingra procesa kontrole, tomēr tiem trūkst jaunāko iekārtu reāllaika diagnostikas un automatizētās korekcijas. Jaunu cinka kārbu pildīšanas un noslēgšanas mašīnu uzstādīšana ar moderniem sensoriem un adaptīvo vadību būtiski samazina defektu skaitu un prasa mazāk operatora iesaistes. Iekārtas, kurās izmanto vecāku tehnoloģiju, ir jānodrošina preventīvā apkope, un ilgtermiņa kvalitātes stratēģijā jāiekļauj arī iekārtu modernizācija.