
 EN
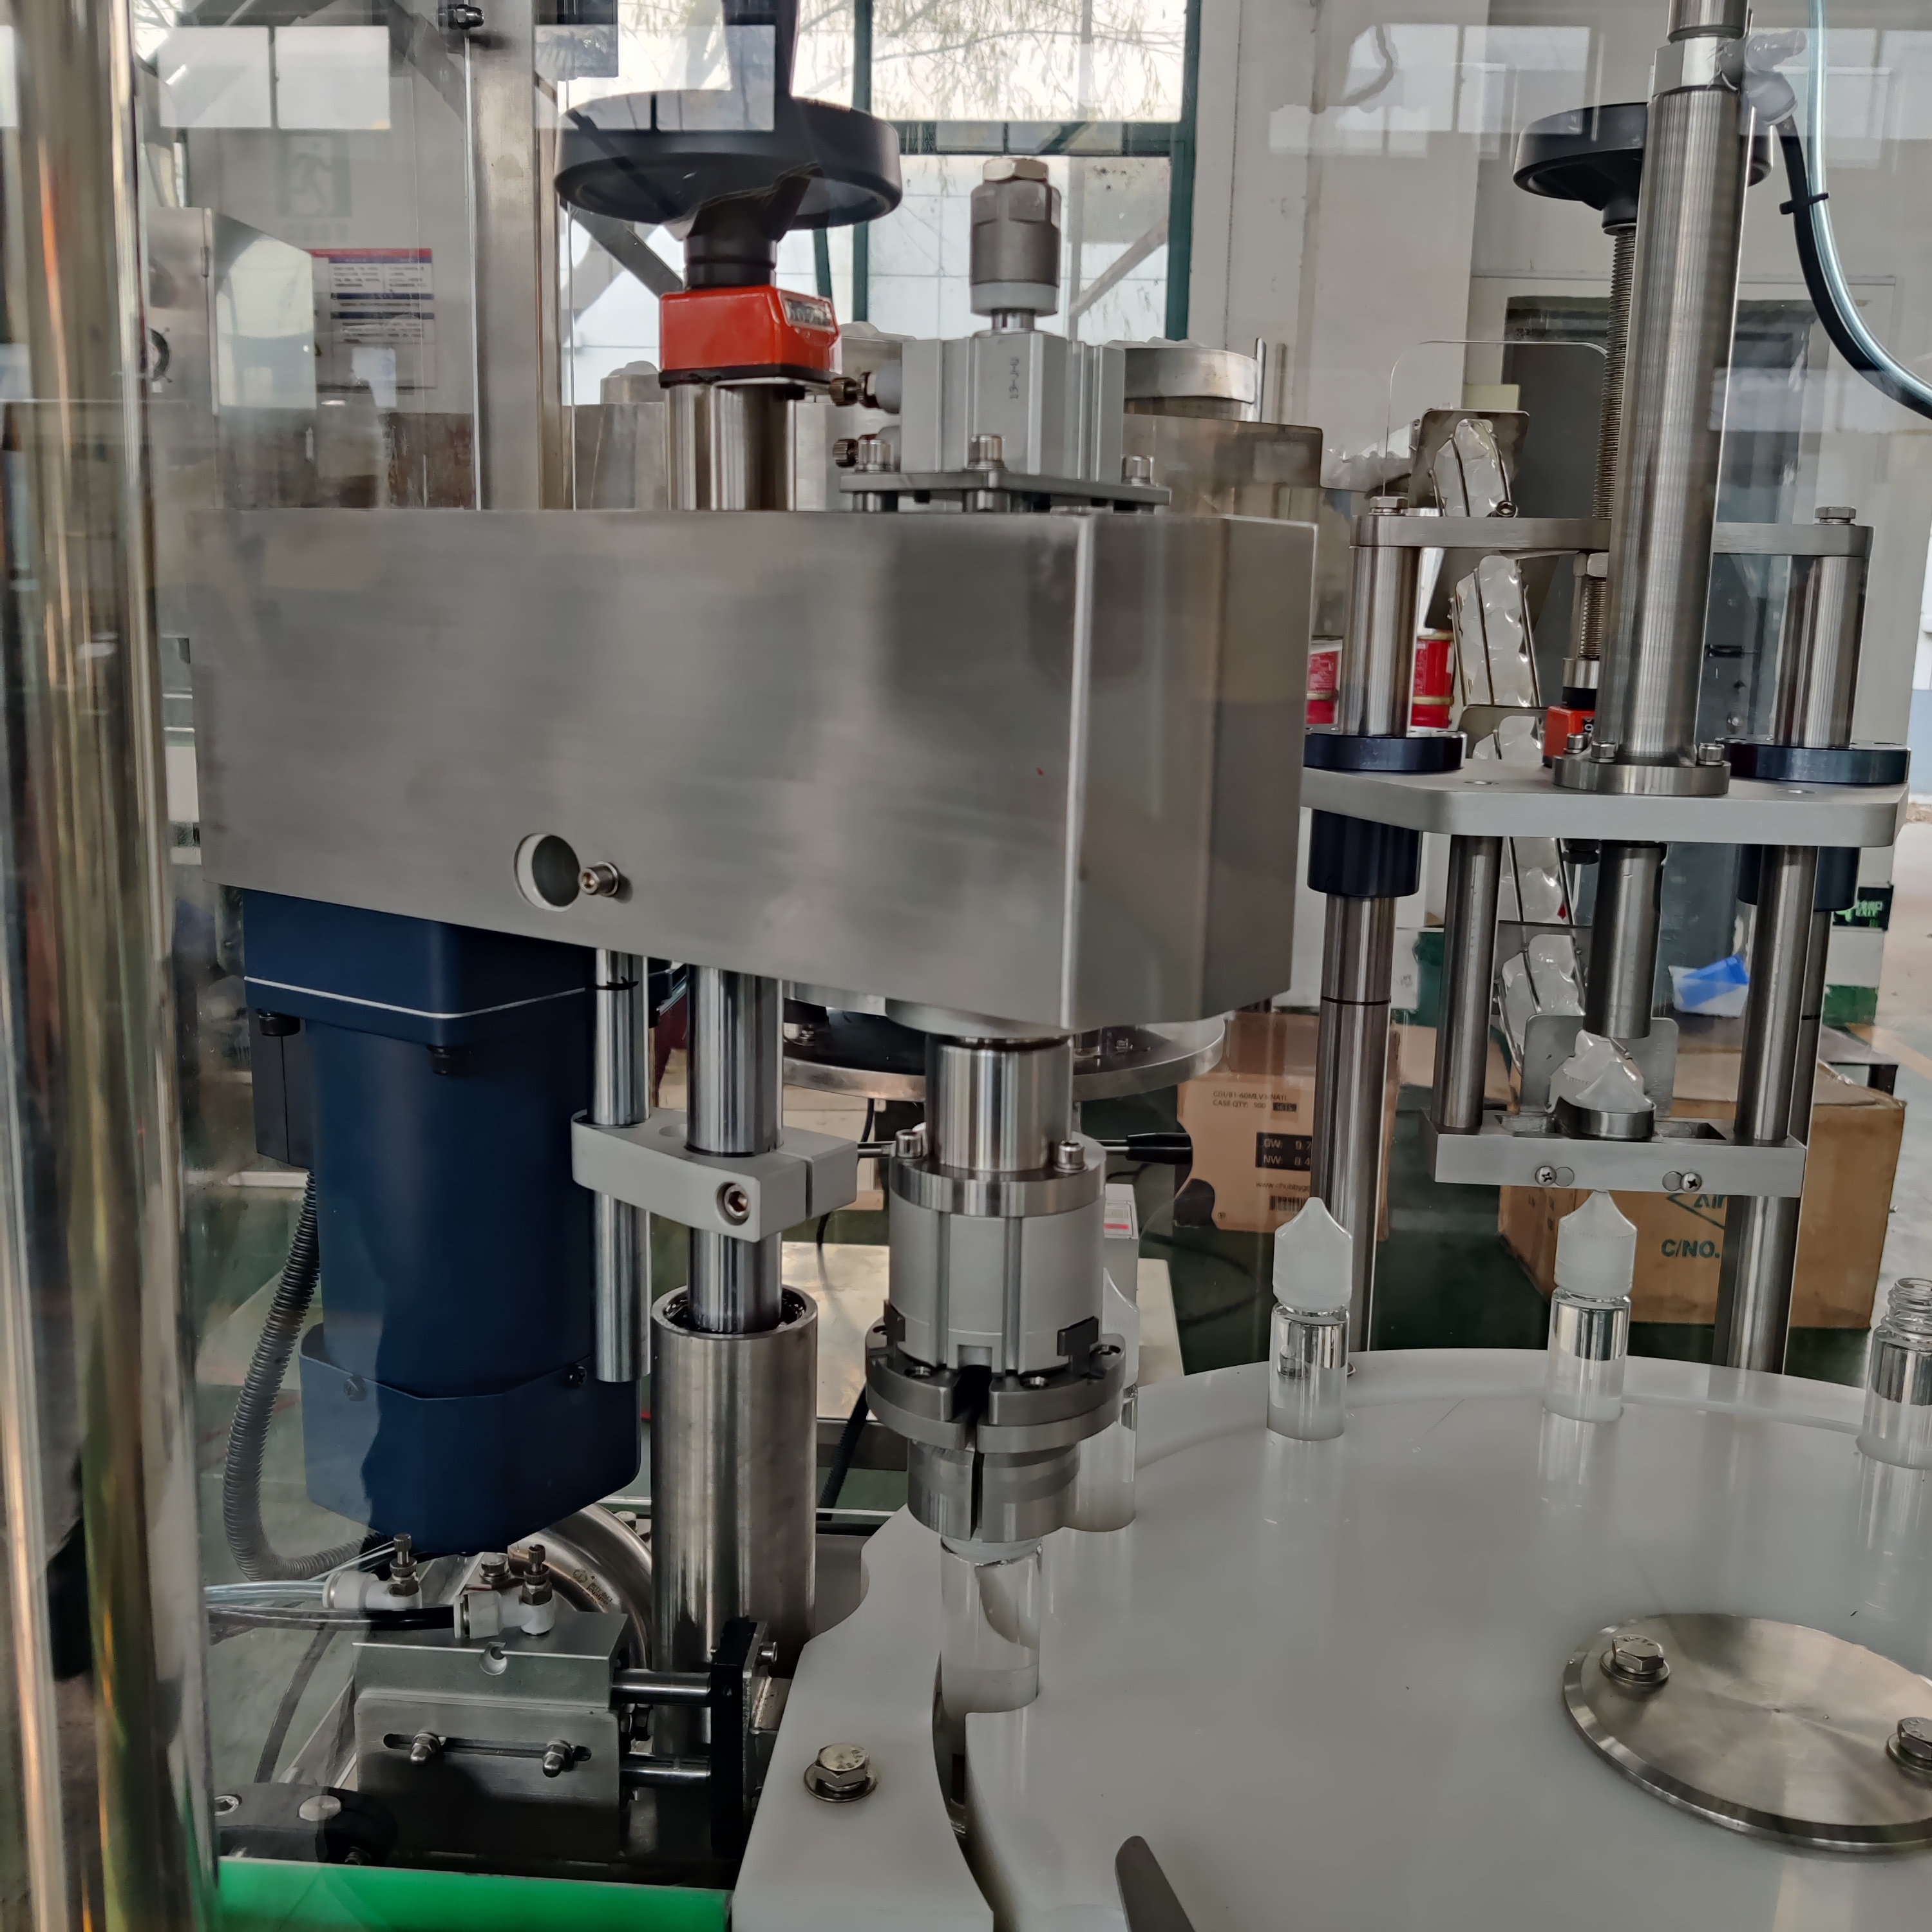
The konservu pildīšanas un hermētiskās noslēgšanas mašīna ir viens no būtiskākajiem komponentiem dzērienu, pārtikas un aerosolu ražošanas nozarēs. Dubultšuvju tehnoloģija ir kļuvusi par zelta standartu konservu hermētiskiem noslēgumiem, nodrošinot produktu drošību, uzglabāšanas stabilitāti un patērētāju uzticību. Šīs modernās noslēgšanas mehānismu darbības izpratne ir būtiska ražotājiem, kuri vēlas optimizēt ražošanas efektivitāti, vienlaikus saglabājot stingrus kvalitātes standartus visās savās operācijās.

Alvu kārba pildīšanas un noslēgšanas mašīna, kas aprīkota ar divu posmu noslēgšanas tehnoloģiju, nodrošina precizitāti, uzticamību un vienveidību, kuras vienkāršais noslēgšanas process nevar sasniegt. Šis divposmu noslēgšanas process veido savstarpēji saistītu pārklājumu, kas novērš noplūdi, piesārņojumu un oksidāciju. Mūsdienu alvu kārbu pildīšanas un noslēgšanas mašīnu sistēmas integrē automatizētus vadības mehānismus, reāllaika uzraudzību un adaptīvus atgriezeniskās saites mehānismus, lai nodrošinātu, ka katrs noslēgtais kārbs atbilst stingrām nozares specifikācijām un regulatīvajām prasībām.
Kā darbojas divu posmu noslēgšanas tehnoloģija alvu kārbu pildīšanas un noslēgšanas mašīnās
Pirmā operācijas fāze
Pirmā darbība aluminija vai cinka pārklātā metāla kastīšu piepildīšanas un noslēgšanas mašīnas divkāršās noblīvēšanas procesā precīzi novieto kastītes korpusu un vāku pirms noblīvēšanas uzsākšanas. Aluminija vai cinka pārklātā metāla kastīšu piepildīšanas un noslēgšanas mašīna izmanto rullīšu mehānismu, lai noliektu vāka malu lejup un pāri kastītes korpusa malai noteiktā leņķī, parasti starp 30 un 45 grādiem. Šī sākotnējā saliekšana veido hermētiskās noblīvēšanas pamatu. Aluminija vai cinka pārklātā metāla kastīšu piepildīšanas un noslēgšanas mašīna šajā posmā ievēro stingrus pielaidības robežvērtību noteikumus, lai nodrošinātu vienmērīgu kontaktspiedienu un novērstu nevajadzīgu nobīdi, kas varētu apdraudēt noblīvēšanas integritāti vēlākā procesa posmā.
Otrā darbības fāze
Otrajā darbībā alvas konservu pildīšanas un noslēgšanas mašīna pieliek papildu lejupvērstu un iekšupvērstu spiedienu, lai savienotu pirmo saliektā slāņa malu ar konservu kārbas sieniņu. Tādējādi veidojas raksturīgais divkāršais šuves profils, kas deva šai tehnoloģijai tās nosaukumu. Alvas konservu pildīšanas un noslēgšanas mašīnas otrā rullīša darba rādiuss ir mazāks, un tas pieliek lielāku spēku, lai saspiestu un pārklātu metāla slāņus, izveidojot cietu, nesaslēgtu savienojumu. Rezultātā rodas mehāniski savienota šuve, kas pretojas spiediena izmaiņām, temperatūras svārstībām un fiziskajam stresam visu produkta glabāšanas laiku.
Galvenās priekšrocības, ko nodrošina divkāršā šuvju veidošana alvas konservu pildīšanas un noslēgšanas operācijās
Pārāka hermētiskā blīvuma nodrošināšana
Tinu konservu pildīšanas un noslēgšanas mašīna, kas izmanto divkāršo šuvju tehnoloģiju, nodrošina hermētiskus noslēgumus, kas aizsargā pret skābekļa iekļūšanu un mikrobiālu kontamināciju daudz efektīvāk nekā citi aizvēršanas veidi. Metāla pret metālu savienojums, kas veidojas šuvju vietā, novērš mikroskopiskās caurules, caur kurām var iekļūt gaisa, mitruma vai patogēnu mikroorganismi. Gāzētiem dzērieniem, farmaceitiskajiem produktiem un aerosolu produktiem šis noslēguma aizsardzības līmenis ir obligāts. Divkāršās šuves konstrukcija tinu konservu pildīšanas un noslēgšanas mašīnā saglabā šo barjeras integritāti pat tad, ja konservu bākas pakļauj transportēšanas vibrācijām, kāpņu spiedienam vai temperatūras svārstībām uzglabāšanas un izplatīšanas laikā.
Produkta glabāšanas termiņa paplašināšana
Produkti, kas noslēgti ar alvas kārbu pildīšanas un noslēgšanas mašīnu, izmantojot divkāršo šuvju tehnoloģiju, ļauj ievērojami pagarināt derīguma termiņu salīdzinājumā ar citām iepakojuma metodēm. Pilnīgais skābekļa barjers novērš dzērienu garšas pasliktināšanos, ko izraisa oksidācija, un nodrošina, ka farmaceitiskie produkti ilgus gadus paliek saskaņā ar specifikācijām. Divkāršā šuve alvas kārbu pildīšanas un noslēgšanas mašīnā arī pretojas pakāpeniskai iekšējā spiediena zudumam, saglabājot oglekļa dioksīda saturu gāzētajos dzērienos un noturot летīgās vielas aerosolu formulācijās. Ražotājiem ir izdevīgi samazināt atsaukšanas risku, zemākus atkritumu rādītājus un stiprināt zīmola reputāciju, izmantojot divkāršo šuvju tehnoloģiju savās alvas kārbu pildīšanas un noslēgšanas mašīnu sistēmās.
Izmaksu efektivitāte un ātrums
Mūsdienīgās aluminija kārbu pildīšanas un noslēgšanas mašīnas tehnoloģija automatizē dubulto šuvju veidošanu ražošanas ātrumā, kas pārsniedz 1000 kārbas minūtē, nezaudējot kvalitāti. Aluminija kārbu pildīšanas un noslēgšanas mašīnas iebūvētā konstrukcija minimizē produktu apstrādi, samazina pārslēgšanās laiku starp dažādu produkta veidu ražošanu un ļauj ražotājiem sasniegt mēroga ekonomiju. Lai arī sākotnējā ieguldījuma summa aluminija kārbu pildīšanas un noslēgšanas mašīnā ir liela, augstā ražība, minimālais defektu līmenis un samazinātās pārstrādes izmaksas nodrošina labvēlīgu peļņas atdeves koeficientu 18–36 mēnešu laikā vairumam dzērienu un pārtikas ražošanas uzņēmumu.
Kvalitātes kontroles parametri dubulto šuvju veidošanai aluminija kārbu pildīšanas un noslēgšanas mašīnās
Šuvju ģeometrijas un profila standarti
Tinu konservu pildīšanas un noslēgšanas mašīnai jāsaglabā precīza šuvuma ģeometrija, lai nodrošinātu vienmērīgu darbību katrā ražošanas ciklā. Nozaru standarti, tostarp Starptautiskās dzērienu tehnoloģijas sabiedrības norādījumi, definē pieļaujamās šuvuma biezuma, pārklāšanās attāluma un āķa attiecības vērtības divkāršajām šuvum. Tinu konservu pildīšanas un noslēgšanas mašīna nepārtraukti uzrauga šos parametrus, izmantojot rentgenstaru attēlošanu, lāzera mērījumus un mehānisku izpēti, lai atklātu novirzes pirms defektīvie konservi nonāk iepakojuma posmā. Mašīnas atgriezeniskās saites sistēmas automātiski pielāgo rullīšu spiedienu un pozīciju, lai saglabātu šuvuma specifikācijas pieļaujamās robežās, kuru precizitāte var sasniegt pat 0,05 milimetru.
Spiediena pārbaude un noplūdes noteikšana
Katru tinuma kārba piepildīšanas un noslēgšanas mašīnu uzstādīšanu papildina automatizēti spiediena pārbaudes un helija noplūdes detekcijas sistēmas, lai pārbaudītu šuvju integritāti. Statistikas procesa kontroles metodes reģistrē defektu biežumu ražošanas partijās, ļaujot ražotājiem identificēt aprīkojuma nodilumu, materiālu svārstības vai operatora kļūdas, kas varētu ietekmēt tinuma kārbu piepildīšanas un noslēgšanas mašīnas veiktspēju. Modernajās tinuma kārbu piepildīšanas un noslēgšanas mašīnās iebūvētās redzes sistēmas atklāj vizuālus defektus, piemēram, rievu, iedobumu vai nepilnīgi saliektas daļas, kurus varētu neievērot manuālā pārbaudē, nodrošinot, ka tikai atbilstošas kārbas nonāk piepildīšanas posmā.
Materiāla saderība
Tin kārba pildīšanas un noslēgšanas mašīnas veiktspēja ievērojami ir atkarīga no pamatmateriāla kvalitātes, tostarp vāka un korpusa metāla sastāva, pārklājuma vienmērīguma un mehāniskajām īpašībām. Tin kārba pildīšanas un noslēgšanas mašīnai nepieciešamas vienmērīgas materiālu plūsmas ātrumu un cietības specifikācijas, lai izveidotu atkārtojamus šuvju savienojumus. Ražotājiem jāsadarbojas cieši ar kārbu piegādātājiem, lai pārbaudītu, vai visi komponenti atbilst tin kārbas pildīšanas un noslēgšanas mašīnas specifikācijām. Temperatūra, mitrums un uzglabāšanas apstākļi ražošanas telpās ietekmē tin kārbas pildīšanas un noslēgšanas mašīnas mijiedarbību ar izejvielām, tāpēc vides kontrole ir būtiska, lai saglabātu kvalitātes standartus.
BKJ
Kāpēc dubultā šuve ir labāka par citām kārbu noslēgšanas metodēm?
Divkārša šuvuma veidošana rada mehāniski savienotu, metāla pret metālu noslēgumu, kas nodrošina izcilu aizsardzību pret noplūdēm, skābekļa iekļūšanu un piesārņojumu. Atšķirībā no līmes vai spiežamajiem vākiem, pareizi izpildīta divkārša šuvuma savienojuma veidošana ar tinuma kārbu pildīšanas un noslēgšanas mašīnu paliek stabila visu produkta glabāšanas laiku, nezaudējot savas īpašības vai spiedienu, tādēļ tā ir nozaru standarta risinājums dzērieniem, pārtikai un aerosolu produktiem, kur ilgstoša hermētiska blīvuma uzturēšana ir būtiska.
Cik bieži tinuma kārbu pildīšanas un noslēgšanas mašīnai nepieciešama apkope, lai nodrošinātu optimālu divkāršās šuvuma veidošanas veiktspēju?
Tin kārba pildīšanas un noslēgšanas mašīnai parasti nepieciešama profilaktiska apkope katrās 500–1000 darbības stundās, tostarp rullīšu pārbaude, spiediensistēmas kalibrēšana un šuvuma ģeometrijas verifikācija. Regulārā apkope novērš rullīšu nodilumu, kas varētu pasliktināt šuvuma kvalitāti, un samazina negaidītas ekspluatācijas pārtraukumus. Vairums ražotāju veic ikdienas vizuālās pārbaudes un nedēļas šuvuma paraugu testus, lai agrīni identificētu problēmas, kamēr lielākas remontdarbu darbības notiek reizi gadā vai tad, kad tiek pārejams uz citu produkta veidu.
Vai tin kārba pildīšanas un noslēgšanas mašīna var apstrādāt dažāda izmēra kārbas ar dubulto šuvumu?
Mūsdienīgas aluminija kārbiņu pildīšanas un noslēgšanas mašīnas piedāvā ātrmaiņas sistēmas, kas piemērojamas vairākām kārbiņu diametra un augstuma izmēru kombinācijām, tomēr katram izmēram nepieciešamas specifiskas rullīšu regulēšanas un rīku konfigurācijas. Pāreja no viena izmēra uz otru parasti aizņem 30 līdz 60 minūtes un ietver spiediena, rullīšu pozīcijas un šuvju ģeometrijas parametru atkārtotu kalibrēšanu. Ražotājiem, kuri plāno apstrādāt vairākus kārbiņu izmērus, pirms iegādes jāpārbauda, vai viņu aluminija kārbiņu pildīšanas un noslēgšanas mašīna efektīvi atbalsta šādas izmēru maiņas.
Saturs
- Kā darbojas divu posmu noslēgšanas tehnoloģija alvu kārbu pildīšanas un noslēgšanas mašīnās
- Galvenās priekšrocības, ko nodrošina divkāršā šuvju veidošana alvas konservu pildīšanas un noslēgšanas operācijās
- Kvalitātes kontroles parametri dubulto šuvju veidošanai aluminija kārbu pildīšanas un noslēgšanas mašīnās
-
BKJ
- Kāpēc dubultā šuve ir labāka par citām kārbu noslēgšanas metodēm?
- Cik bieži tinuma kārbu pildīšanas un noslēgšanas mašīnai nepieciešama apkope, lai nodrošinātu optimālu divkāršās šuvuma veidošanas veiktspēju?
- Vai tin kārba pildīšanas un noslēgšanas mašīna var apstrādāt dažāda izmēra kārbas ar dubulto šuvumu?