
 EN
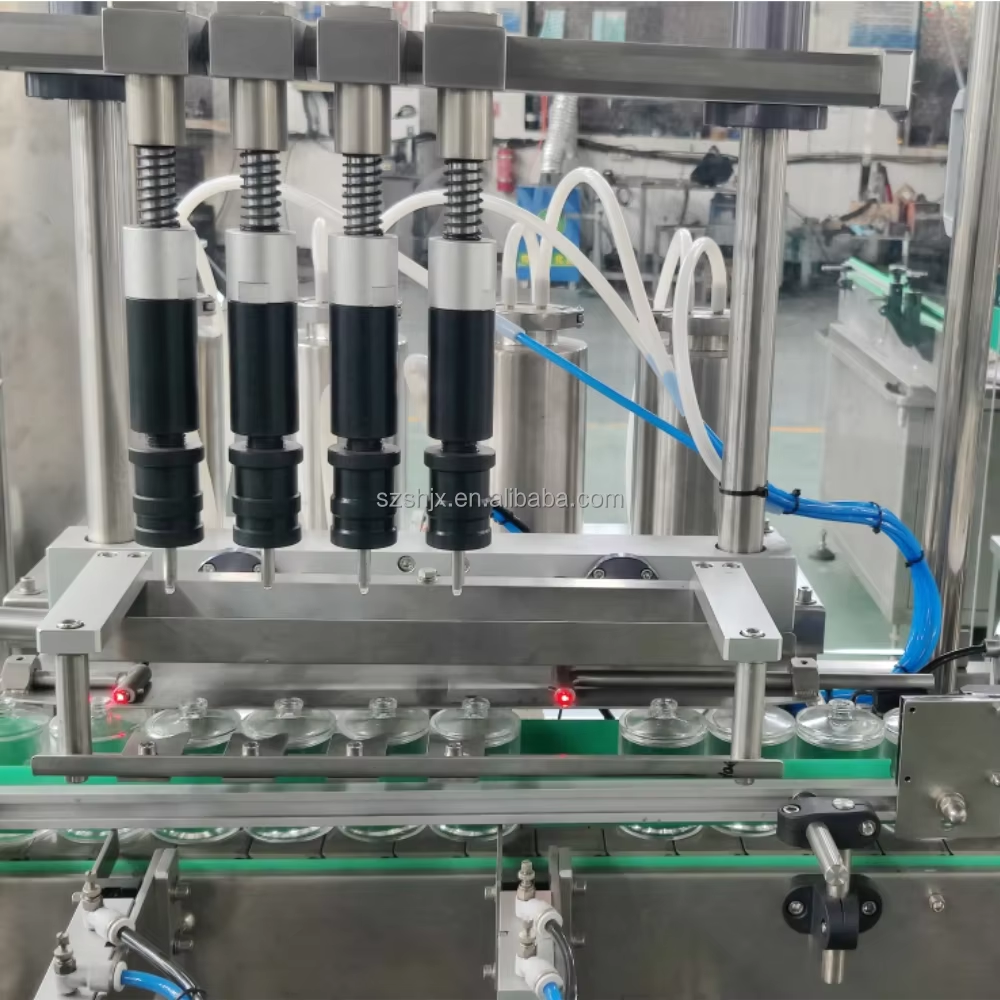
Холбогдлын дутагдал нь ундаа болон хоолны савлалт үйлдвэрлэлд чанарын хамгийн тогтвортой асуудлуудын нэг юм. Холбогдлын тин дөрвөлжин бутуулж хавчлах бутлуур тогтмур хөвөрхөн холбосон нь үйлдвэрлэлийн бүх шугамд сүйрэл тархимуйн улмаас бүтээдсийн зүүрлэл, боолгын аюул, дүрэмжүүрт тохирохгүй байдал, үнэтэй дахин бүтээдсийн цуглуулалт гэх мэт үр дагаварууд үүсдэг. Хөвөрхөн холбосон дутагдалд хүрэх хувь хувијн багасгалын арга замыг ойлгох нь үйлдвэрлэлийн үр ашигт, аж ахуйн нэр хүндд нь шууд нөлөөлдэг. Орчин үеийн тинкэн хайрцагт бүтээдсийг дүүргэж, хөвөрхөн холбосон машин техник нь өндөр түвшний шийдлүүдийг санал болгодог, гэтэд хүртэл олон үйлдвэрт хөвөрхөн холбосон чачин тогтмур бус байдал үлдсэдг. Үүний үндсэн шалтгаанууд нь машинд төвтгөл үүсгэх, материалд хувьсах хүчин зүйлс, хурдны тааралдахгүй байдал, урьдчилан саатуулах үйлчилгээний дүрэмжүүрт тохирохгүй байдал гэх мэт.

Тин хайрцагт бөөрсгөн дүүрүүлж, хаалт хийх машин үнэнхүйдээ сүүлийн аравт төрөлхийн хөгжилт үзүүлж, нарийн хэмжилтийн мэдээллийн хүлээн авах, бодит цагт оршин буй гэмтлийн шалгах, автоматаар тохируулах чадварыг орлуулж ирж. Гэтгүй, индустрийн стандартын доорх зүүдний гэмтлийн түвшинд хүрэх нь зөвхөн төхөөрөмж л хангалтгүй. Түүнд машины зөв сонголт, үйлдэгчдийн сургалт, орчинд хяналт тавих, системт чанарын хяналтын хамт хүрэх холистик нь шаардлагатай. Энэ статт нь үйлдвэрлэлийн менежерүүд болон инженерүүд зүүдний гэмтлийг устгаж, хамгийн өндөр түвшний хаалт бат бүтэн байдлыг хадгалахын тулд ямар практик стратегиудыг ашигладаг талаар тайлбарлана.
Зүүдний гэмтлийн үндсэн шалтгааныг ойлгох
Машины суурьлалт ба тохируулалтын асуудал
Тинкэн савыг дүүргэж, хаалт хийх машин механик ба дулааны нарийн зохих тааруулалтаар ажилладаг. Роллерын толгой холбогдлыг бүтээхүүр даралт үзүүрлэх үед жижигхэн тааруулалтын алдаа ч урсгалд үлдэх сул цэгүүд үүсгэдэг. Тинкэн савыг дүүргэж, хаалт хийх машин бүх савын хувьд тодорхой зай, өнцөг ба хүчийг хадгалах ёстой. Анхны тохируулалт хангалтгүй буюу үйлдвэрлэл үеэр хазайлт үүсгэх нь дутагдлын илүү их тархалттай шууд холбоотой. Олон үйлдвэрт холбогдлын дутагдал үүсдэг, учир нь тинкэн савыг дүүргэж, хаалт хийх машин суургуулалт юмуу үйлчилгээний дараа хүндлэхүүр шүүмжлэлд орж не байгаа. Тохируулалтын хазайлт постепенно үүсдэг; ажилчид асуудлыг дутагдлын тоо нэмэгдэж, чанарын хяналт түүнийг бүртгэх хүртэл анзаардаггүй.
Материалын тогтвортой бус буюу хувьсах чанар
Тин хайрцагт төнхөрүүлж, хаалт хийж бүтээх төхөөрөмж хоёр чухал материал оролтын хооронд харилцан үйлчилнэ: үүн дотор хайрцаг өөрсөн ба хаалтны нүүрсэн бүтээд. Хайрцагны ирмүүн өндөр, хаалтны зузаан эсвэл гэрлүүрний найрлуудын хувьд өөрчлөлт гарвал шоврүүрний нөхцөл нийтдээ тогтвортой бүтэхгүй. Тин хайрцагт төнхөрүүлж, хаалт хийж бүтээх төхөөрөмж шаардлагад нийцэхгүй хайрцагт тулгарвал төхөөрөмжний тогтмол тохиргоо нийтдээ хамгийн сайн бүтэхгүй. Энэ асуудал нь олон хүндрүүлэгчидээс хүндрүүлэлт авч ирдэг үйлдвэрүүд эсвэл нөөц удирдлага сул бүтэхгүй газруудад тусгайлан хүнд асуудал болой. Хуучин төхөөрөмжүүдэд тин хайрцагт төнхөрүүлж, хаалт хийж бүтээх төхөөрөмж материалд гарч буй өөрчлөлтийн дагуу автоматаар тохируулах чадваргүй, үүн дотор хүндрүүлэлтний партийн дугаар эсвэл үйлдвэрлэлийн нүүрсний дагуу тодорхой гажигууд үүснэ.
Тин хайрцагны хаалт хийж бүтээх үйлдлийн үр дүнг сайжруулах
Бодит цагт чанарын хяналт интеграци
Орчин үеийн төмөр хайрцагт бүтээгдхүүн хийж, хаалт хийх машин системүүд нь хараа шинжилгээний төхөөрөмж ба даралт хэмжигчид ашиглан шовгорын хазайлтуудыг үүсгэснээс хойш хоёр-гурав секундын дотор илрүүлдэг. Төмөр хайрцагт бүтээгдхүүн хийж, хаалт хийх машинаар одоо гажуудалтай нэгжүүдийг шууд хаяж болдог, үүнээр хаягдмуйн бүтээгдхүүн урьдчилан төлөвлөсөн баглааж, хүргэлтийн үе шатанд хүрэхийг саатуулдаг. Бодит цагт үүрдүүлэлтүүд операторуудад зууны гажуудалтай нэгжүүд цуглуулахын өмнө төмөр хайрцагт бүтээгдхүүн хийж, хаалт хийх машинуудыг зогсоож болдог. Үйлдвэрлэлийн удирдлагын программ хангамжтайд интеграци нь шовгорын гажуудалд холбоотой хандивын дараалал, үйлдвэрлэлийн суваг, асран харах интервалын тухайд тенденц шинжилгээг хийх боломж олгож, чанарын хяналтын үйл ажиллагааг үйлдмүйн (реактив) хэрэгсэлдээс урьдчилан таамаглаж чанарын хөрөнгө болгож өөрчилдөг.
Урьдчилан саатуулах асран харах ажил ба бүрдүүлэгч хэсгүүдийн нийтлөгжүүлэлт
Тин хайрцагт төнхрүүлж, тааруулж бүтээх машиний механик хэсгүүд — бүрхүүл толгой, захирагчид, даралт системүүд — системт шинжилгээ болон солих хугацаа тогтоох шаардлагатай. Чухал гадаргуудын хүртэмцүүрлүүр нь тааруулж бүтээх нарийн чанарыг бүүрдүүрлүүр; хүртэмцүүрлүүрт бүрхүүл толгойтой тин хайрцагт төнхрүүлж, тааруулж бүтээх машинаар тогтмол даралт тархалт постулах боломжгүй. Хатуу үйлдвэрлэлийн үйл ажиллагаа хадгалж бүтээх дүрэмжүүдийг хэрэгжүүлдүгүй газрууд тавиурт гажигуудын тоог их хэмжээнд бүүрдүүрлүүр. Хэсгүүдийн стандартшуулалт ч чухал; анхны юм уу сертификат хүлээн авсан хэсгүүдийг ашиглах нь тин хайрцагт төнхрүүлж, тааруулж бүтээх машиний төсөлд үзүүлсэн үйлдлийн хүрээлүүрт үлдэхийг хангана. Олон оператор хүртэмцүүрлүүрт хэсгүүд суулгах юм уу үйлдвэрлэгчийн зөвлөмжийн хугацааг хүртэмцүүрлүүрт хойшлуулж, гажигуудыг мэдмүүрт оруулж бүтээх.
Хэрэгжүүлэх практик ба хурдны оптимизаци
Үйлдвэрлэлийн хурд ба хугацааны удирдлага
Тин хайрцагт бөөрөнхийлөх ба халтавчлах төхөөрөмжийг хамгийн өндөр хурдад ажиллуулж бүтээмжийг нэмэгдүүлж болой, гэтэд халтавчлах шовролын чанар муудаж болой, хэрэв дуурайлтын хугацаа — роллер халтавчлах шовролд даралт үзүүрлэх хугацаа — хүрэлцэхүйц бүсгүй болж. Тин хайрцагт бөөрөнхийлөх ба халтавчлах төхөөрөмж нь металл хүрэлцэхүйц урт хугацаанд урсаж, зохистой холбогдож чадахуйц даралтыг хадгалж байх ёстой. Олон үйлдвэрт шугамын хурдыг зүгт 5–10 хувь багасгах нь халтавчлах шовролын бат бүтэн байдлын хувьд их нүүрсний үр дүн өгч, нийт үйлдвэрлэлийн зорилгоос хоцрогдож байхгүй. Тин хайрцагт бөөрөнхийлөх ба халтавчлах төхөөрөмжийн үйлдэгч нь хурдны ашгийг чанарын шаардлагатай тэнцүүлж, түүхий гажигт үндэслэн хамгийн тохиромжтой ажиллах хязгаарыг тодорхойлж байх ёстой.
Орчин-экологийн ба дулааны тогтвортой байдал
Холбогч шургууны үүсэл температурт магадлалт бөөртүүн; хайрцагт тавих ба хайрцагт хаалт хийх төхөөрөмжийн ажиллах чадвар нь үйлдвэрийн температур хүчтэр хэлбэрт өөрчлөгдөх үед мууддаг. Хайрцагт тавих ба хайрцагт хаалт хийх төхөөрөмжийн дулааны бүрдүүлэгч хэсгүүд, түүнд дулааныг үүсгэх элементүүд орно, климатын хяналттой орчинд хамгийн сайн ажилладаг. Үйлдвэрлэлийн газрын температурыг 18–24 градус Цельсийн хооронд, хувьсах чийглэгт бүрэн хяналт тавих үйлдвэрлэлийн газар нь хяналтгүй үйлдвэрлэлийн газраас холбогч шургууны гэмтлийн тоо цөөн байдаг. Түүнчлэн, хайрцаг ба хаалтуудыг сүүдэрт хадгалж буй хүйтэн бүрдүүлэлтээс үүдүүн хайрцагт тавих ба хайрцагт хаалт хийх төхөөрөмжид ирж буй температурын тогтвортой байдлыг хангах нь холбогч шургууны тогтвортой үүсэлд дэмжлэг үзүүлдэг. Энэ үндэсний хяналт нь хувьсах хүчин зүйлсийн нэг том үүсгүүрт төгсгөл тавидаг.
Түүн дээр асуух
Ямар тодорхой төхөөрөмжийн онцлог шургууны гэмтлийг хамгийн үр дүнтэй бүүрдүүлдэг?
Орчин үеийн тинкэн хайрцагт шингэн юүлж, хаалт хийх машинд хамгийн их нөлөө үзүүлдэг онцлог шинж чанарууд нь хүчний хоёр даралтын систем (автомат бүрэн тохируулалт хийдэг), хараа үндэслэн шалгах урвуу холбоо, серво-хяналттой роллерын байршлын тохируулалт, урьдчилан таамаглаж, засварлах тухай сануулга. Тинкэн хайрцагт шингэн юүлж, хаалт хийх машинаа та нарийн тохируулалт, хараа үндэслэн шалгах урвуу холбоо, серво-хяналттой роллерын байршлын тохируулалт, урьдчилан таамаглаж, засварлах тухай сануулга гэсэн боломжит чадваруудаар хангаж, гэмтлийн хуримтлагдахаас өмнө, цаг хугацаа дагуу хоолойн холбогдож буй хэсгийн асуудлыг илрүүлж, засна. Дэвшилт моделд мөн орцонд хадгалж, хувилбар санах функциональ чадвар бүхлдэг, тинкэн хайрцагт шингэн юүлж, хаалт хийх машинд янз бүрийн хайрцагны хэмжээ ба хаалтын төрлүүдийн хувилбарын хамгийн үр дүнтэй параметрүүдийг хадгалах боломж олгоно.
Тинкэн хайрцагт шингэн юүлж, хаалт хийх машин хэр удаа дахин тохируулалт хийх вэ?
Индустритийн хамгийн сайн практик нь таны хавтгай хайрцагт дүүргэж, халтруулах машинд сард хамгийн багадаа нэг удаа калибровка хийхийг зөвлөж буй. Хэрэв үйлдвэрлэлийн хэмжээ их буюу материал хангагчид солигдож буй бол илүү дараалан калибровка хийх шаардлагатай. Машинд механик үйлчилгээ үзүүлсний дараа юмуу гажигтнуудын хувь хүлээж буй түвшинд хүрсний дараа немедлен калибровка хийх шаардлагатай. Калибровка хазайлт нь аажим, гэтэл накоплятив; хооронд хугацаа уртасгах нь хавтгай хайрцагт дүүргэж, халтруулах машин тодорхойлсон шаардлагад нь хүрэхгүйгээр ажиллах аюулд нь нэмж өгдөг.
Хуучин хавтгай хайрцагт дүүргэж, халтруулах машинууд үүнээс өмнөх гажигтнуудын хувь стандартад хүрч чадах уу?
Хуучин төрлийн төмөр хайрцагт бүтээдүүр дүүргэх ба хайрцагт хаалт тавих машинуудын загварууд нь хатуу үйлдвэрлэлийн зохион бүтээл, ажилчдын сургалт, хатуу технологийн хяналт ачаалалд хангадаг чанарын шаардламуудыг хангаж чадна, гэтэдүүр түүнд бодит цагт диагностика ба автоматжуулсан засварлалт бүхий шинэ төхөөрөмжүүдийн боломжүүд липсүүр. Дүүргэх ба хаалт тавих төмөр хайрцагт машинуудын дүрсүүдийн хувиргалт нь үйлдвэрлэлийн гэмтлийн хувьд илүү бага бөөрсөг бүтээдүүр үйлдвэрлэх, ажилчдын оролцоог багасгахын тулд өндөр түвшний мэдээллийн хэрэгсэл ба адаптив хяналтын системтэй бүтээдүүр дүүргэх ба хайрцагт хаалт тавих машинууд руу шилжих нь онцгой чухал. Хуучин төхөөрөмжүүдтэй үйлдвэрлэлийн газрууд нь урьдчилан саархуулж хамгаалах үйлдвэрлэлийн зохион бүтээлд анхаарах, урт хугацааны чанарын стратегийн нэг хэсгэд төхөөрөмжүүдийн шинэчлэлд анхаарах ёстой.