
 EN
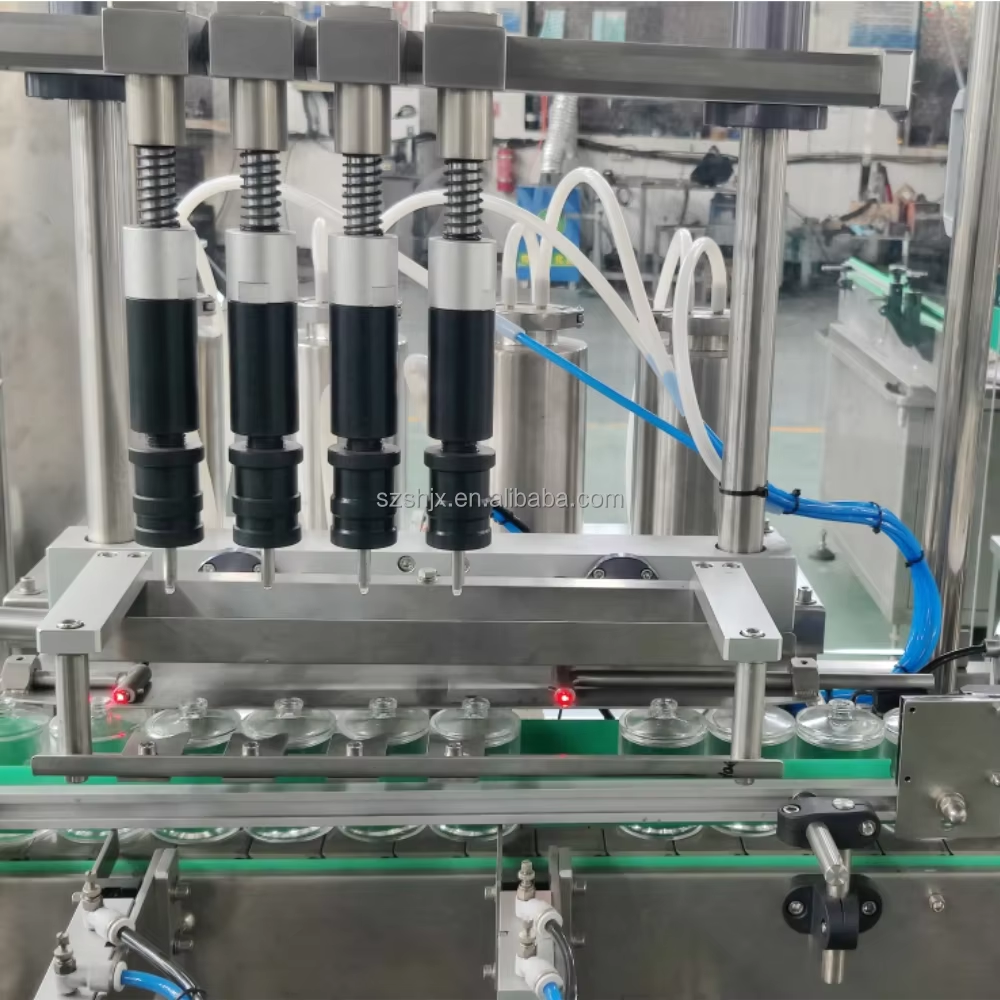
Kekurangan sambungan merupakan salah satu cabaran kualiti yang paling berterusan dalam operasi pembungkusan minuman dan makanan. Apabila suatu mesin pengisian dan pengepakan tin gagal mencipta jahitan yang konsisten dan kukuh, kesannya menyebar ke seluruh talian pengeluaran: kebocoran produk, risiko kontaminasi, ketidaksesuaian dengan peraturan, dan penarikan semula yang mahal. Memahami cara mengurangkan kadar cacat jahitan secara langsung memberi kesan kepada kecekapan operasi dan reputasi jenama. Teknologi moden mesin pengisian dan penyegel tin menawarkan penyelesaian canggih, namun banyak kemudahan masih menghadapi cabaran berkaitan kualiti jahitan yang tidak konsisten. Punca utamanya sering melibatkan penyesuaian mesin, pemboleh ubah bahan, ketidakselarasan kelajuan, dan protokol penyelenggaraan pencegahan yang tidak memadai.

Mesin pengisian dan penyegelan tin telah berkembang secara ketara dalam dekad yang lalu, dengan memasukkan teknologi pengesan ketepatan, diagnostik masa nyata, dan keupayaan pelarasan automatik. Namun, mencapai kadar cacat jahitan di bawah piawaian industri memerlukan lebih daripada sekadar peralatan sahaja. Ia memerlukan pendekatan holistik yang menggabungkan pemilihan mesin yang sesuai, latihan operator, kawalan persekitaran, dan pemantauan kualiti secara sistematik. Artikel ini meneroka strategi praktikal yang digunakan oleh pengurus pengeluaran dan jurutera untuk menghapuskan cacat jahitan serta mengekalkan tahap integriti penyegelan tertinggi.
Memahami Punca Asal Cacat Jahitan
Isu Penetapan dan Kalibrasi Mesin
Mesin mengisi dan menyegel tin dapat beroperasi melalui koordinasi mekanikal dan terma yang tepat. Apabila kepala penggelek mengenakan tekanan untuk membentuk jahitan, walaupun ketidakselarasan kecil pun akan mencipta titik lemah yang mudah bocor. Mesin mengisi dan menyegel tin mesti mengekalkan jarak, sudut dan daya yang tepat pada setiap bekas. Penetapan awal yang tidak memadai atau perubahan semasa pengeluaran secara langsung berkaitan dengan kadar cacat yang lebih tinggi. Ramai kemudahan mengalami kegagalan jahitan kerana mesin mengisi dan menyegel tin tidak pernah disahkan secara betul selepas pemasangan atau tindakan penyelenggaraan. Peralihan kalibrasi berlaku secara beransur-ansur; operator sering tidak menyedari masalah sehingga cacat bertambah dan kawalan kualiti menangkapnya.
Ketidakkonsistenan dan Variabiliti Bahan
Mesin pengisian dan penyegelan tin berinteraksi dengan dua input bahan penting: bekas itu sendiri dan sebatian penutup. Perbezaan dalam ketinggian tepi bekas, ketebalan penutup, atau komposisi pelapik menyebabkan keadaan sambungan yang tidak konsisten. Apabila mesin pengisian dan penyegelan tin menghadapi bekas yang menyimpang daripada spesifikasi, parameter tetap mesin mungkin tidak lagi optimum. Keadaan ini terutamanya menjadi masalah di kemudahan yang menerima bekalan daripada pelbagai pembekal atau di mana kawalan inventori kurang ketat. Mesin pengisian dan penyegelan tin tidak dapat menyesuaikan diri secara automatik terhadap penyimpangan bahan pada peralatan lama, menyebabkan corak cacat yang boleh diramalkan berkaitan dengan lot pembekal atau kelompok pengeluaran.
Mengoptimumkan Prestasi Penyegelan Tin
Integrasi Pemantauan Kualiti Secara Sebenar-Masa
Sistem mesin pengisian dan penyegelan tin moden menggabungkan pemeriksaan penglihatan dan sensor tekanan yang dapat mengesan ketidaknormalan jahitan dalam masa beberapa saat selepas pembentukan. Mesin pengisian dan penyegelan tin kini boleh menolak unit yang cacat secara serta-merta, mengelakkan bahan buangan daripada sampai ke peringkat pengepakan atau penghantaran. Gelung suap balik masa nyata membolehkan operator menghentikan mesin pengisian dan penyegelan tin sebelum ratusan unit yang rosak terkumpul. Integrasi dengan perisian pengurusan pengeluaran membolehkan analisis trend, mengenal pasti corak kejadian ketidaknormalan jahitan yang berkaitan dengan lot bahan tertentu, jadual bertugas, atau selang penyelenggaraan. Pendekatan berbasis data ini mengubah mesin pengisian dan penyegelan tin daripada alat tindak balas kepada aset kualiti berprediksi.
Penyelenggaraan Pencegahan dan Piawaian Komponen
Komponen mekanikal mesin pengisian dan penyegel tin—kepala rol, panduan, dan sistem tekanan—memerlukan jadual pemeriksaan dan penggantian secara sistematik. Kehausan pada permukaan kritikal mengurangkan ketepatan penyegelan; mesin pengisian dan penyegel tin dengan rol haus tidak mampu mencapai taburan tekanan yang konsisten. Fasiliti yang melaksanakan protokol penyelenggaraan ketat mengalami pengurangan ketara dalam cacat sambungan. Standardisasi komponen juga penting; penggunaan komponen asli atau bersijil memastikan mesin pengisian dan penyegel tin mengekalkan julat prestasi yang direka. Ramai operator secara tidak sengaja memperkenalkan cacat dengan memasang komponen di luar spesifikasi atau menangguhkan penyelenggaraan melebihi cadangan pengilang.
Pelaksanaan Praktikal dan Pengoptimuman Kelajuan
Kelajuan Pengeluaran dan Pengurusan Masa Tinggal
Mengendalikan mesin pengisian dan penyegelan tin can pada kelajuan maksimum meningkatkan kadar keluaran tetapi boleh mengorbankan kualiti jahitan jika masa tahan—tempoh roda pemampat mengekalkan tekanan pada jahitan—menjadi tidak mencukupi. Mesin pengisian dan penyegelan tin can mesti mengekalkan tekanan cukup lama bagi membolehkan logam mengalir dan melekat dengan betul. Kebanyakan kemudahan mendapati bahawa pengurangan kelajuan talian hanya sebanyak 5–10 peratus memberikan peningkatan ketara dalam integriti jahitan tanpa mengorbankan sasaran pengeluaran keseluruhan. Operator mesin pengisian dan penyegelan tin can mesti menyeimbangkan keuntungan kelajuan dengan keperluan kualiti, serta menggunakan data cacat sejarah untuk mengenal pasti julat operasi yang paling optimum.
Konsistensi Persekitaran dan Termal
Pembentukan jahitan sensitif terhadap suhu; prestasi mesin pengisian dan penyegelan tin menurun apabila suhu kemudahan berubah secara mendadak. Komponen haba mesin pengisian dan penyegelan tin—termasuk elemen pemanasan rintangan—beroperasi paling baik dalam persekitaran berpengawal iklim. Kemudahan yang mengekalkan kawasan pengeluaran pada suhu 18–24 darjah Celsius dengan kelembapan stabil biasanya mencatat kadar cacat jahitan yang lebih rendah berbanding operasi tanpa kawalan persekitaran. Selain itu, memastikan bahawa tin dan penutup tiba di mesin pengisian dan penyegelan tin pada suhu yang konsisten—bukan sejuk beku akibat penyimpanan—membantu pembentukan jahitan yang seragam. Kawalan asas ini menghilangkan satu sumber utama variasi.
Soalan Lazim
Ciri mesin spesifik manakah yang paling berkesan dalam mengurangkan cacat jahitan?
Ciri-ciri paling berkesan pada mesin pengisian dan penyegelan tin moden termasuk sistem tekanan berganda yang menyesuaikan daya secara automatik, suapan balik pemeriksaan berasaskan penglihatan, penentuan kedudukan roller yang dikawal oleh servo, dan amaran penyelenggaraan berjangka. Mesin pengisian dan penyegelan tin yang dilengkapi ciri-ciri ini boleh mengesan dan membetulkan isu sambungan secara masa nyata, sebelum cacat terkumpul. Model lanjutan juga mempunyai fungsi ingatan resipi, membolehkan mesin pengisian dan penyegelan tin menyimpan parameter yang dioptimumkan untuk pelbagai saiz tin dan jenis tutup.
Berapa kerapkah mesin pengisian dan penyegelan tin perlu dikalibrasi semula?
Amalan terbaik industri menyarankan pengcalibrasian semula mesin pengisian dan penyegelan tin sekurang-kurangnya setiap bulan, dan lebih kerap jika isi padu pengeluaran tinggi atau pembekal bahan berubah. Mesin pengisian dan penyegelan tin juga perlu dikalibrasi semula serta-merta selepas sebarang servis mekanikal atau apabila kadar cacat melebihi ambang yang boleh diterima. Penghanyutan kalibrasi berlaku secara beransur-ansur tetapi bersifat kumulatif; menunggu lebih lama antara pengesahan meningkatkan risiko mesin pengisian dan penyegelan tin beroperasi di luar spesifikasi tanpa disedari oleh operator.
Bolehkah mesin pengisian dan penyegelan tin yang lebih lama memenuhi piawaian kadar cacat moden?
Model-model lama mesin pengisian dan penyegelan tin boleh memenuhi piawaian kualiti yang munasabah melalui penyelenggaraan ketat, latihan operator, dan kawalan proses yang ketat, tetapi ia tidak mempunyai diagnostik masa nyata dan pembetulan automatik seperti peralatan baharu. Menaik taraf kepada mesin pengisian dan penyegelan tin dengan pengesan lanjutan dan kawalan adaptif secara ketara mengurangkan kadar cacat dan memerlukan campur tangan operator yang lebih sedikit. Fasiliti dengan peralatan lama harus mengutamakan penyelenggaraan pencegahan dan mempertimbangkan pemodenan peralatan sebagai sebahagian daripada strategi kualiti jangka panjang.