
 EN
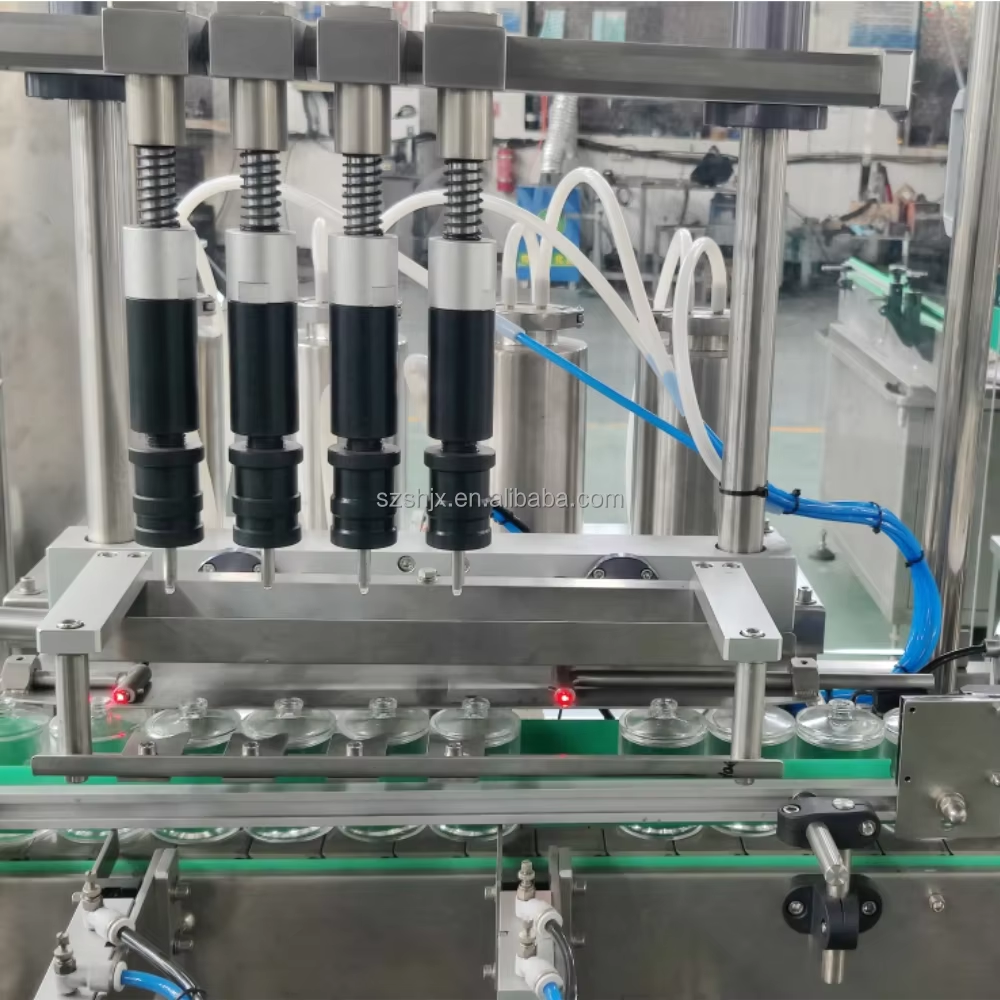
Seamdefecten vormen een van de hardnekkigste kwaliteitsuitdagingen in de verpakkingsprocessen voor dranken en voedingsmiddelen. Wanneer een blikvull- en afsluitmachine mislukt om een consistent degelijke naad te vormen, waardoor de gevolgen zich door de gehele productielijn voortplanten: lekkage van producten, risico op besmetting, niet-naleving van regelgeving en kostbare terugroepacties. Het begrijpen van manieren om het percentage naaddefecten te verminderen, heeft directe invloed op zowel operationele efficiëntie als merkreputatie. Moderne vul- en sluitmachines voor blikken bieden geavanceerde oplossingen, maar veel installaties blijven worstelen met ongelijkmatige naadkwaliteit. De oorzaken liggen vaak bij machine-instellingen, materiaalvariaties, snelheidsverschillen en ontoereikende preventieve onderhoudsprotocollen.

De vul- en sluitmachine voor blikken heeft de afgelopen tien jaar aanzienlijk geëvolueerd, met precisie-sensoren, real-time diagnosemogelijkheden en geautomatiseerde instelmogelijkheden. Het behalen van naaddefectpercentages onder de sectorstandaarden vereist echter meer dan alleen apparatuur. Het vereist een holistische aanpak die juiste machinekeuze, operatoropleiding, omgevingscontrole en systematische kwaliteitsmonitoring combineert. Dit artikel behandelt de praktische strategieën die productiemanagers en engineers toepassen om naaddefecten te elimineren en de hoogste normen voor afdichtintegriteit te handhaven.
Onderstaande oorzaken van naaddefecten begrijpen
Problemen met machine-instelling en kalibratie
Een blikken vul- en sluitmachine werkt via nauwkeurige mechanische en thermische coördinatie. Wanneer het rolhoofd druk uitoefent om de naad te vormen, leidt zelfs een geringe misuitlijning tot zwakke punten die gevoelig zijn voor lekkage. De blikken vul- en sluitmachine moet exacte afstand, hoek en kracht behouden voor elke container. Onvoldoende initiële instelling of afwijking tijdens de productie correleert direct met een hoger percentage afwijkingen. Veel installaties ondervinden naadfouten omdat de blikken vul- en sluitmachine nooit correct is gevalideerd na installatie of onderhoudsinterventies. Kalibratie-afwijking treedt geleidelijk op; operators merken vaak pas problemen op nadat afwijkingen zich hebben opgehoopt en kwaliteitscontrole ze ontdekt.
Materiaalonconsistentie en -variabiliteit
De blikvul- en -afsluitmachine werkt samen met twee cruciale materiaalinvoeren: de verpakking zelf en de dekselverbinding. Variatie in de flenshoogte van het blik, de dikte van het deksel of de samenstelling van de afdichtmassa leidt tot ongelijkmatige naadomstandigheden. Wanneer een blikvul- en -afsluitmachine een verpakking tegenkomt die afwijkt van de specificatie, zijn de vaste parameters van de machine mogelijk niet langer optimaal. Dit is met name problematisch in installaties die leveringen ontvangen van meerdere leveranciers of waarbij voorraadbeheer ontoereikend is. De blikvul- en -afsluitmachine kan zich op oudere apparatuur niet automatisch aanpassen aan materiaalafwijkingen, wat leidt tot voorspelbare defectpatronen die correleren met leverancierslots of productiepartijen.
Optimalisatie van de afdichtprestatie van blikverpakkingen
Integratie van kwaliteitsbewaking in realtime
Moderne blikvul- en -afsluitmachinesystemen zijn uitgerust met visie-inspectie en drukgevoelige sensoren die naadafwijkingen binnen seconden na vorming detecteren. De blikvul- en -afsluitmachine kan nu direct defecte eenheden uitsluiten, waardoor afval wordt voorkomen bij de verpakkings- of verzendfase. Real-time feedbackloops stellen operators in staat de blikvul- en -afsluitmachine te stoppen voordat honderden slechte eenheden zich ophopen. Integratie met productiebeheersoftware maakt trendanalyse mogelijk, waarbij patronen in het optreden van naaddefecten worden geïdentificeerd die verband houden met specifieke materiaalpartijen, ploegschema’s of onderhoudsintervallen. Deze data-gestuurde aanpak verandert de blikvul- en -afsluitmachine van een reactief hulpmiddel in een voorspellend kwaliteitsinstrument.
Preventief onderhoud en standaardisatie van componenten
De mechanische onderdelen van de blikvul- en -afsluitmachine – zoals rolkoppen, geleiders en druksystemen – vereisen systematische inspectie en vervangingsplannen. Slijtage op kritieke oppervlakken vermindert de afdichtnauwkeurigheid; een blikvul- en -afsluitmachine met versleten rollen kan geen consistente drukverdeling bereiken. Installaties die strikte onderhoudsprotocollen toepassen, zien een dramatische daling in naaddefecten. Ook standaardisatie van onderdelen is belangrijk; het gebruik van originele of gecertificeerde componenten zorgt ervoor dat de blikvul- en -afsluitmachine zijn ontworpen prestatieniveau behoudt. Veel operators introduceren onbewust defecten door niet-conforme onderdelen te monteren of onderhoud uit te stellen tot na de aanbevelingen van de fabrikant.
Praktische implementatie en snelheidsoptimalisatie
Productiesnelheid en verblijftijdbeheer
Het draaien van een blikvul- en -afsluitmachine op maximale snelheid verhoogt de doorvoer, maar kan ten koste gaan van de naadkwaliteit als de aandruktijd – de periode waarin de rol druk op de naad uitoefent – ontoereikend wordt. De blikvul- en -afsluitmachine moet lang genoeg druk uitoefenen om het metaal goed te laten vloeien en hechten. Veel installaties ontdekken dat een verlaging van de lijnsnelheid met slechts 5–10 procent spectaculaire verbeteringen oplevert in de naadintegriteit, terwijl de totale productiedoelen nog steeds worden gehaald. De operator van de blikvul- en -afsluitmachine moet een evenwicht vinden tussen snelheidswinst en kwaliteitseisen, en historische gegevens over afwijkingen gebruiken om het optimale bedrijfsbereik te bepalen.
Milieu- en temperatuurconsistentie
De vorming van de naad is temperatuurgevoelig; de prestaties van de blikvul- en -afsluitmachine verslechteren wanneer de temperatuur in de installatie sterk schommelt. De thermische onderdelen van de blikvul- en -afsluitmachine, waaronder weerstandsverwarmingselementen, presteren het beste in klimaatgecontroleerde omgevingen. Installaties die productiegebieden op een temperatuur tussen 18 en 24 graden Celsius met stabiele luchtvochtigheid handhaven, zien doorgaans lagere percentages naaddefecten dan bedrijven zonder milieubesturing. Bovendien draagt het waarborgen dat blikken en deksels bij een constante temperatuur—niet ijskoud vanuit opslag—bij de blikvul- en -afsluitmachine aankomen, bij aan een uniforme naadvorming. Deze fundamentele controle elimineert één belangrijke bron van variabiliteit.
Veelgestelde vragen
Welke specifieke machinefuncties verminderen naaddefecten het meest effectief?
De meest impactvolle functies van een moderne blikkenvul- en -afsluitmachine omvatten dubbele-druksystemen die de kracht automatisch aanpassen, visiegebaseerde inspectiefeedback, servogestuurde rolpositiebepaling en waarschuwingen voor voorspellend onderhoud. De blikkenvul- en -afsluitmachine met deze mogelijkheden kan naadproblemen in real time detecteren en corrigeren, voordat gebreken zich ophopen. Geavanceerde modellen beschikken ook over receptgeheugenfuncties, waardoor de blikkenvul- en -afsluitmachine geoptimaliseerde parameters kan opslaan voor verschillende blikafmetingen en dekseltypen.
Hoe vaak moet een blikkenvul- en -afsluitmachine opnieuw worden gekalibreerd?
De beste praktijk in de branche beveelt aan om uw blikvul- en -afsluitmachine minstens maandelijks opnieuw te kalibreren, en vaker indien de productieomvang hoog is of indien leveranciers van materialen wijzigen. De blikvul- en -afsluitmachine dient ook onmiddellijk opnieuw te worden gekalibreerd na elke mechanische service of wanneer het percentage defecte producten boven aanvaardbare drempels uitkomt. Kalibratiedrift verloopt geleidelijk maar cumulatief; hoe langer men wacht tussen validaties, des te groter wordt het risico dat de blikvul- en -afsluitmachine buiten specificatie werkt zonder dat operators dit opmerken.
Kunnen oudere blikvul- en -afsluitmachines moderne normen voor defectpercentages halen?
Oudere modellen van blikvul- en -afsluitmachines kunnen aan redelijke kwaliteitsnormen voldoen door strenge onderhoudsmaatregelen, operatoropleiding en strikte procescontrole, maar missen de real-time diagnosemogelijkheden en geautomatiseerde correcties van nieuwere apparatuur. Een upgrade naar een blikvul- en -afsluitmachine met geavanceerde sensoren en adaptieve besturing verlaagt het defectpercentage aanzienlijk en vereist minder ingrijpen door de operator. Installaties met verouderde apparatuur moeten preventief onderhoud prioriteren en modernisering van de apparatuur overwegen als onderdeel van hun langetermijnkwaliteitsstrategie.