
 EN
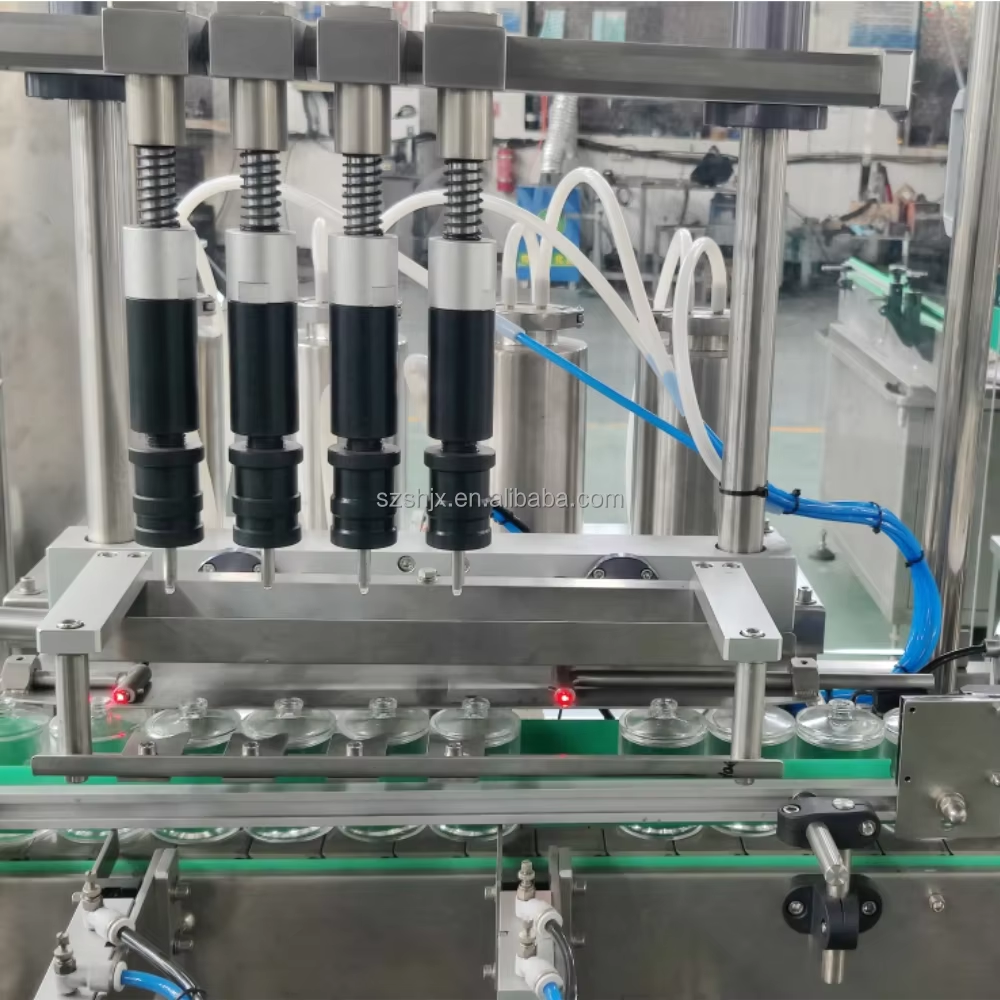
Os defeitos nas costuras representam um dos desafios de qualidade mais persistentes nas operações de embalagem de bebidas e alimentos. Quando uma máquina de enchimento e vedação de latas não consegue criar uma costura uniformemente sólida, as consequências se propagam por toda a linha de produção: vazamento de produtos, risco de contaminação, não conformidade com regulamentações e recalls onerosos. Compreender como reduzir as taxas de defeitos nas costuras impacta diretamente tanto a eficiência operacional quanto a reputação da marca. A tecnologia moderna de máquinas de enchimento e vedação de latas oferece soluções avançadas, contudo muitas instalações ainda enfrentam dificuldades com a qualidade inconsistente das costuras. As causas principais geralmente envolvem calibração inadequada da máquina, variáveis nos materiais, desajustes de velocidade e protocolos insuficientes de manutenção preventiva.

A máquina de enchimento e vedação de latas evoluiu significativamente na última década, incorporando sensores de precisão, diagnósticos em tempo real e capacidades de ajuste automatizado. Contudo, atingir taxas de defeitos nas juntas abaixo dos padrões do setor exige mais do que apenas equipamentos. É necessário uma abordagem holística que combine seleção adequada da máquina, treinamento de operadores, controle ambiental e monitoramento sistemático da qualidade. Este artigo explora as estratégias práticas utilizadas por gerentes de produção e engenheiros para eliminar defeitos nas juntas e manter os mais altos padrões de integridade de vedação.
Compreensão das Causas-Raiz dos Defeitos nas Juntas
Problemas de Configuração e Calibração da Máquina
Uma máquina de enchimento e vedação de latas opera por meio de uma coordenação mecânica e térmica precisa. Quando a cabeça rolete aplica pressão para formar a junta, até mesmo um pequeno desalinhamento cria pontos fracos suscetíveis a vazamentos. A máquina de enchimento e vedação de latas deve manter distância, ângulo e força exatas em todos os recipientes. Uma configuração inicial inadequada ou uma deriva durante a produção correlaciona-se diretamente com taxas mais altas de defeitos. Muitas instalações enfrentam falhas nas juntas porque a máquina de enchimento e vedação de latas nunca foi devidamente validada após a instalação ou intervenções de manutenção. A deriva de calibração ocorre gradualmente; os operadores frequentemente não percebem problemas até que os defeitos se acumulem e o controle de qualidade os detecte.
Inconsistência e variabilidade de materiais
A máquina de enchimento e vedação de latas interage com duas entradas críticas de material: o recipiente em si e o composto da tampa. Variações na altura da aba da lata, na espessura da tampa ou na composição do selante criam condições inconsistentes de costura. Quando uma máquina de enchimento e vedação de latas encontra um recipiente que se desvia das especificações, os parâmetros fixos da máquina podem deixar de ser ideais. Isso é particularmente problemático em instalações que recebem suprimentos de múltiplos fornecedores ou onde o controle de estoque carece de rigor. A máquina de enchimento e vedação de latas não consegue adaptar-se automaticamente a desvios nos materiais em equipamentos mais antigos, levando a padrões previsíveis de defeitos correlacionados com lotes de fornecedores ou lotes de produção.
Otimização do Desempenho da Vedação de Latas
Integração de Monitoramento de Qualidade em Tempo Real
Sistemas modernos de máquinas de enchimento e vedação de latas de aço incorporam inspeção por visão e sensores de pressão que detectam anomalias nas soldas em segundos após sua formação. A máquina de enchimento e vedação de latas de aço pode agora rejeitar unidades defeituosas imediatamente, impedindo que resíduos cheguem às etapas de embalagem ou expedição. Laços de retroalimentação em tempo real permitem que os operadores parem a máquina de enchimento e vedação de latas de aço antes que centenas de unidades defeituosas se acumulem. A integração com softwares de gestão da produção possibilita análise de tendências, identificando padrões na ocorrência de defeitos nas soldas relacionados a lotes específicos de materiais, escalas de turnos ou intervalos de manutenção. Essa abordagem orientada por dados transforma a máquina de enchimento e vedação de latas de aço de uma ferramenta reativa em um ativo preditivo de qualidade.
Manutenção Preventiva e Padronização de Componentes
Os componentes mecânicos da máquina de enchimento e vedação de latas — cabeças de rolo, guias e sistemas de pressão — exigem inspeções sistemáticas e cronogramas de substituição. O desgaste em superfícies críticas reduz a precisão da vedação; uma máquina de enchimento e vedação de latas com rolos desgastados não consegue garantir uma distribuição uniforme de pressão. As instalações que aplicam protocolos rigorosos de manutenção observam reduções significativas nos defeitos de costura. A padronização de peças também é essencial; o uso de componentes originais ou certificados assegura que a máquina de enchimento e vedação de latas mantenha sua faixa projetada de desempenho. Muitos operadores introduzem defeitos inadvertidamente ao instalar peças fora das especificações ou ao adiar a manutenção além das recomendações do fabricante.
Implementação prática e otimização de velocidade
Velocidade de produção e gestão do tempo de permanência
Operar uma máquina de enchimento e vedação de latas de estanho na velocidade máxima aumenta a produtividade, mas pode comprometer a qualidade da solda se o tempo de permanência — ou seja, o período em que o rolo mantém pressão sobre a solda — se tornar insuficiente. A máquina de enchimento e vedação de latas de estanho deve manter a pressão por tempo suficiente para que o metal flua e se una adequadamente. Muitas instalações descobrem que reduzir a velocidade da linha em apenas 5–10 por cento resulta em melhorias significativas na integridade da solda, sem deixar de atingir as metas gerais de produção. O operador da máquina de enchimento e vedação de latas de estanho deve equilibrar ganhos de velocidade com os requisitos de qualidade, utilizando dados históricos de defeitos para identificar a faixa operacional ideal.
Consistência Ambiental e Térmica
A formação da solda é sensível à temperatura; o desempenho da máquina de enchimento e vedação de latas de estanho degrada quando a temperatura da instalação sofre variações acentuadas. Os componentes térmicos dessa máquina, incluindo os elementos de aquecimento por resistência, funcionam melhor em ambientes com controle climático. Instalações que mantêm as áreas de produção entre 18 e 24 graus Celsius, com umidade estável, normalmente apresentam taxas menores de defeitos na solda do que operações sem controle ambiental. Além disso, garantir que as latas e tampas cheguem à máquina de enchimento e vedação de latas de estanho em temperaturas constantes — e não geladas, provenientes de armazenamento refrigerado — favorece uma formação uniforme da solda. Esse controle fundamental elimina uma das principais fontes de variabilidade.
Perguntas Frequentes
Quais características específicas da máquina reduzem os defeitos na solda de forma mais eficaz?
As características mais impactantes em uma máquina moderna de enchimento e vedação de latas incluem sistemas de dupla pressão que ajustam automaticamente a força, realimentação de inspeção baseada em visão, posicionamento de rolos controlado por servo e alertas de manutenção preditiva. A máquina de enchimento e vedação de latas equipada com essas capacidades pode detectar e corrigir problemas nas juntas em tempo real, antes que os defeitos se acumulem. Modelos avançados também incluem funções de memória de receitas, permitindo que a máquina de enchimento e vedação de latas armazene parâmetros otimizados para diferentes tamanhos de latas e tipos de tampas.
Com que frequência uma máquina de enchimento e vedação de latas deve ser recalibrada?
As melhores práticas do setor recomendam recalibrar sua máquina de enchimento e vedação de latas de estanho, no mínimo, mensalmente, e com mais frequência caso os volumes de produção sejam elevados ou ocorram alterações nos fornecedores de materiais. A máquina de enchimento e vedação de latas de estanho também deve ser recalibrada imediatamente após qualquer manutenção mecânica ou quando as taxas de defeitos ultrapassarem os limites aceitáveis. A deriva de calibração é gradual, mas cumulativa; adiar as validações aumenta o risco de a máquina de enchimento e vedação de latas de estanho operar fora das especificações sem que os operadores percebam.
Máquinas mais antigas de enchimento e vedação de latas de estanho conseguem atingir os padrões modernos de taxa de defeitos?
Modelos mais antigos de máquinas de enchimento e vedação de latas podem atingir padrões razoáveis de qualidade mediante manutenção rigorosa, treinamento de operadores e controle estrito do processo, mas carecem de diagnósticos em tempo real e correções automatizadas presentes em equipamentos mais recentes. A atualização para uma máquina de enchimento e vedação de latas com sensores avançados e controle adaptativo reduz significativamente as taxas de defeitos e exige menos intervenção do operador. As instalações com equipamentos obsoletos devem priorizar a manutenção preventiva e considerar a modernização dos equipamentos como parte de sua estratégia de qualidade de longo prazo.
Sumário
- Compreensão das Causas-Raiz dos Defeitos nas Juntas
- Otimização do Desempenho da Vedação de Latas
- Implementação prática e otimização de velocidade
-
Perguntas Frequentes
- Quais características específicas da máquina reduzem os defeitos na solda de forma mais eficaz?
- Com que frequência uma máquina de enchimento e vedação de latas deve ser recalibrada?
- Máquinas mais antigas de enchimento e vedação de latas de estanho conseguem atingir os padrões modernos de taxa de defeitos?