
 EN
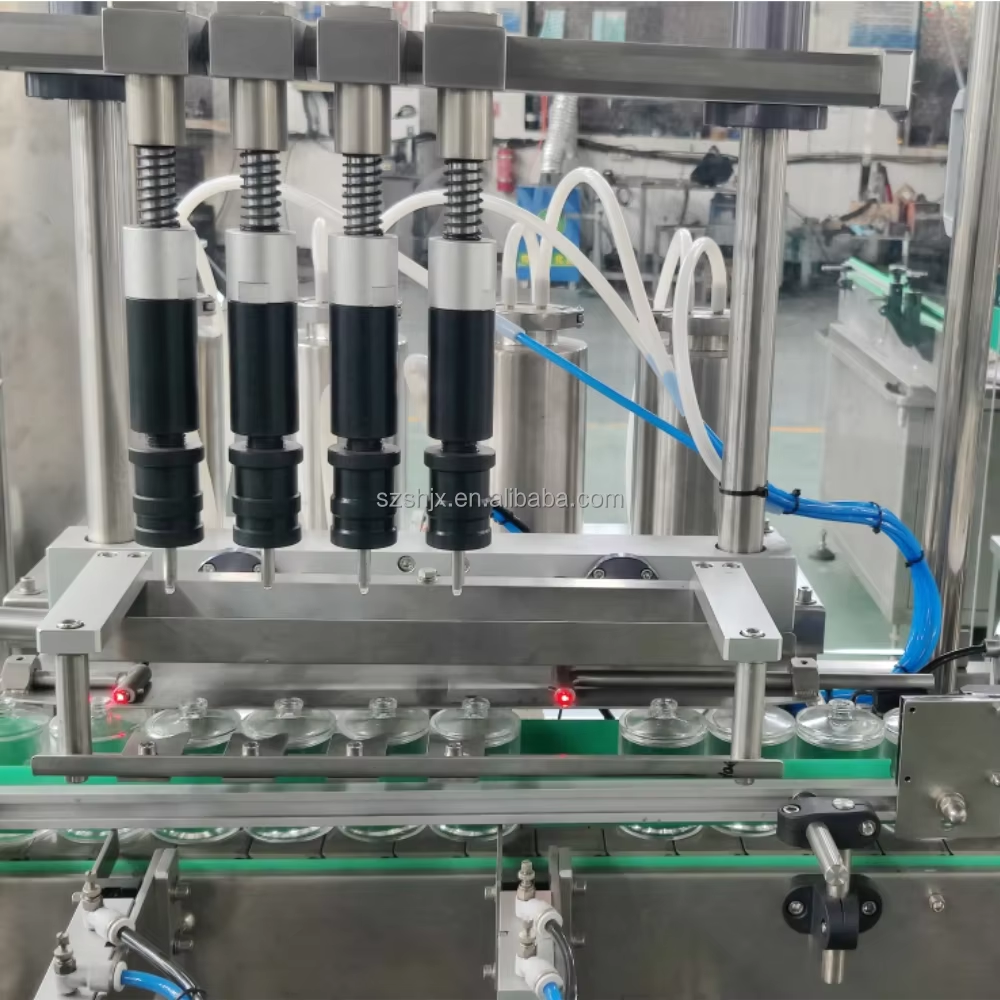
Chyby v švíkoch predstavujú jednu z najtrvalejších výziev v oblasti kvality pri balení nápojov a potravín. Keď sa stroj na výplň a uzátvorkovanie tinových plechoviek nezabezpečuje spoľahlivé a jednotné zváranie, následky sa rozširujú po celej výrobnej linke: únik výrobkov, riziko kontaminácie, nesplnenie regulačných požiadaviek a drahé spätné výzvy. Porozumenie spôsobom, ako znížiť mieru chýb pri zváraní, priamo ovplyvňuje nielen prevádzkovú efektívnosť, ale aj renomé značky. Moderné technológie plniacich a zatváracích strojov pre plechovky ponúkajú pokročilé riešenia, avšak mnoho výrobných zariadení stále bojuje s nekonzistentnou kvalitou zvárania. Základné príčiny často súvisia s kalibráciou stroja, premennými vlastnosťami materiálu, nesúladom rýchlostí a nedostatočnými protiopatreniami preventívnej údržby.

Stroj na plnenie a zatváranie plechoviek sa v poslednom desaťročí výrazne vyvinul, pričom sa do neho integrovali presné senzory, diagnostika v reálnom čase a možnosti automatickej úpravy. Dosiahnuť mieru chýb v švíkoch pod priemerné odvetvové ukazovatele však vyžaduje viac než len samotné zariadenie. Vyžaduje to komplexný prístup, ktorý kombinuje správny výber stroja, školenie obsluhy, kontrolu prostredia a systematické monitorovanie kvality. Tento článok skúma praktické stratégie, ktoré používajú manažéri výroby a inžinieri na odstraňovanie chýb v švíkoch a udržiavanie najvyšších noriem integrity zatvárania.
Porozumenie základným príčinám chýb v švíkoch
Problémy s nastavením a kalibráciou stroja
Stroj na plnenie a zatáčanie plechoviek funguje prostredníctvom presnej mechanicko-tepelnej súradnace. Keď sa valčeková hlava pritlačí na vytvorenie švíku, už minimálna nesúhlasnosť vytvorí slabé miesta, ktoré sú náchylné na únik. Stroj na plnenie a zatáčanie plechoviek musí udržiavať presnú vzdialenosť, uhol a silu pre každú nádobu. Nedostatočné počiatočné nastavenie alebo posun počas výroby priamo koreluje s vyššou mierou chýb. Mnoho zariadení zažíva poruchy švíkov preto, lebo stroj na plnenie a zatáčanie plechoviek nikdy nebol správne overený po inštalácii alebo po údržbových zásahoch. Kalibračný posun prebieha postupne; prevádzkovatelia často problémy nepostretnú, kým sa chyby nenahromadia a kontrola kvality ich nezistí.
Nedostatok konzistencie a premennosť materiálu
Stroj na plnenie a zatváranie plechovkových obalov komunikuje s dvoma kľúčovými vstupnými materiálmi: samotným obalom a uzatváracou zmesou pre viečka. Zmeny výšky okraja plechovky, hrúbky viečka alebo zloženia tesniacej zmesi spôsobujú nekonzistentné podmienky švíku. Keď sa stroj na plnenie a zatváranie plechovkových obalov stretne s obalom, ktorý sa odchyľuje od špecifikácie, pevné parametre stroja už nemusia byť optimálne. Toto je obzvlášť problematické v zariadeniach, ktoré prijímajú dodávky od viacerých dodávateľov, alebo tam, kde kontrola zásob nie je prísna. Stroje na plnenie a zatváranie plechovkových obalov na starších zariadeniach nedokážu automaticky reagovať na odchýlky materiálov, čo vedie k predvídateľným vzorom chýb súvisiacim s dodávkami od konkrétneho dodávateľa alebo výrobnými šaržami.
Optimalizácia výkonu zatvárania plechovkových obalov
Integrácia monitorovania kvality v reálnom čase
Moderné systémy na plnenie a zatváranie plechových škatuliek zahŕňajú vizuálnu kontrolu a tlakové snímače, ktoré detekujú chyby v zvaroch do niekoľkých sekúnd od ich vzniku. Plniaca a zatváracia strojová sústava pre plechové škatulky teraz dokáže okamžite odmietnuť chybné jednotky, čím sa zabráni tomu, aby odpad dosiahol etapy balenia alebo expedície. Spätné väzby v reálnom čase umožňujú operátorom zastaviť plniacu a zatváraciu strojovú sústavu pre plechové škatulky ešte predtým, než sa nahromadí stovka chybných jednotiek. Integrácia so softvérom na riadenie výroby umožňuje analýzu trendov a identifikáciu vzorov výskytu chýb v zvaroch v súvislosti s konkrétnymi šaržami materiálu, pracovnými zmenami alebo intervalmi údržby. Tento dátami riadený prístup mení plniacu a zatváraciu strojovú sústavu pre plechové škatulky z reaktívneho nástroja na prediktívny nástroj zabezpečujúci kvalitu.
Preventívna údržba a štandardizácia komponentov
Mechanické komponenty stroja na plnenie a pečatenie plechoviek – valčekové hlavy, vodiace prvky a tlakové systémy – vyžadujú systematickú kontrolu a plánovanú výmenu. Opotrebovanie kritických povrchov zníži presnosť pečatenia; stroj na plnenie a pečatenie plechoviek s opotrebovanými valčekmi nedosiahne rovnomerné rozloženie tlaku. Zariadenia, ktoré uplatňujú prísne údržbové protokoly, zaznamenávajú výrazné zníženie chýb v švíkoch. Dôležitá je aj štandardizácia dielov; používanie originálnych alebo certifikovaných komponentov zabezpečuje, že stroj na plnenie a pečatenie plechoviek udrží svoj navrhovaný výkon. Mnoho obsluhových pracovníkov nevedomky spôsobuje chyby inštaláciou dielov mimo špecifikácie alebo odkladaním údržby nad odporúčania výrobcu.
Praktická implementácia a optimalizácia rýchlosti
Rýchlosť výroby a riadenie doby pobytu
Prevádzka stroja na plnenie a zatváranie plechových nádob v maximálnej rýchlosti zvyšuje výkon, avšak môže kompromitovať kvalitu švíkov, ak doba pôsobenia tlaku – teda obdobie, počas ktorého valec udržiava tlak na švík – nie je dostatočne dlhá. Stroj na plnenie a zatváranie plechových nádob musí udržiavať tlak dostatočne dlho, aby sa kov mohol správne pretlačiť a spojiť. Výrobné zariadenia často zistia, že zníženie rýchlosti linky len o 5–10 percent výrazne zlepší celkovú integritu švíkov a zároveň stále umožní splniť celkové výrobné ciele. Operátor stroja na plnenie a zatváranie plechových nádob musí vyvážiť zvýšenie rýchlosti s požiadavkami na kvalitu a pri určovaní optimálneho prevádzkového rozsahu využíva historické údaje o chybách.
Environmentálne a teplotné konzistentné podmienky
Vznik švíkov je citlivý na teplotu; výkon stroja na plnenie a zatáčanie plechoviek sa zhoršuje pri výrazných kolísaniach teploty v prevádzke. Tepelné komponenty stroja na plnenie a zatáčanie plechoviek, vrátane odporových vyhrievacích prvkov, dosahujú najlepší výkon v prostrediach s regulovanou klímou. Prevádzky, ktoré udržiavajú teplotu v priestoroch výroby v rozmedzí 18–24 °C a stabilnú vlhkosť, zvyčajne zaznamenávajú nižšiu mieru chýb švíkov v porovnaní s prevádzkami bez environmentálnych kontrol. Okrem toho zabezpečenie, aby plechovky a ich viečka dosiahli stroj na plnenie a zatáčanie plechoviek pri konštantnej teplote – nie príliš chladné z miesta skladovania – podporuje rovnomerný vznik švíkov. Táto základná kontrola eliminuje jednu z hlavných príčin variability.
Často kladené otázky
Ktoré konkrétne funkcie stroja najúčinnejšie znížia chyby švíkov?
Najvýznamnejšie funkcie moderného stroja na plnenie a zatáčanie plechoviek zahŕňajú systémy s dvojnásobným tlakom, ktoré automaticky upravujú silu, kontrolu s vizuálnym rozpoznaním s následnou spätnou väzbou, polohovanie valčekov riadené servomotormi a upozornenia na prediktívnu údržbu. Stroj na plnenie a zatáčanie plechoviek vybavený týmito možnosťami dokáže v reálnom čase zisťovať a opravovať problémy so švami, ešte predtým, než sa chyby nahromadia. Pokročilé modely navyše obsahujú funkciu pamäte receptov, ktorá umožňuje stroju na plnenie a zatáčanie plechoviek ukladať optimalizované parametre pre rôzne veľkosti plechoviek a typy viečok.
Ako často by sa mal stroj na plnenie a zatáčanie plechoviek znovu kalibrovať?
Odborná praxa odporúča prekalibrovať vašu napĺňaciu a zatváraciu strojovú linku pre plechovky najmenej raz mesačne a častejšie v prípade vysokých výrobných objemov alebo zmeny dodávateľov materiálov. Napĺňaciu a zatváraciu strojovú linku pre plechovky je tiež potrebné okamžite prekalibrovať po akejkoľvek mechanickej údržbe alebo v prípade, ak sa miera chýb presahuje prijateľné limity. Kalibračný posun je postupný, no kumulatívny; čím dlhšie sa čaká medzi overeniami, tým vyššie je riziko, že napĺňacia a zatváracia strojová linka pre plechovky bude fungovať mimo špecifikácií bez toho, aby si to obsluha všimla.
Môžu staršie napĺňacie a zatváracie strojové linky pre plechovky dosiahnuť súčasné normy mier chýb?
Staršie modely plniacich a zatváracích strojov pre plechovky môžu spĺňať primerané štandardy kvality prostredníctvom dôkladnej údržby, školenia obsluhy a prísneho kontrolného procesu, avšak postrádajú reálnu diagnostiku a automatické opravy, ktoré ponúkajú novšie zariadenia. Modernizácia na plniaci a zatvárací stroj pre plechovky s pokročilými senzormi a adaptívnou reguláciou výrazne zníži mieru chýb a vyžaduje menej zásahov obsluhy. Prevádzky so starším zariadením by mali uprednostniť preventívnu údržbu a zvážiť modernizáciu zariadení ako súčasť dlhodobej stratégie kvality.