
 EN
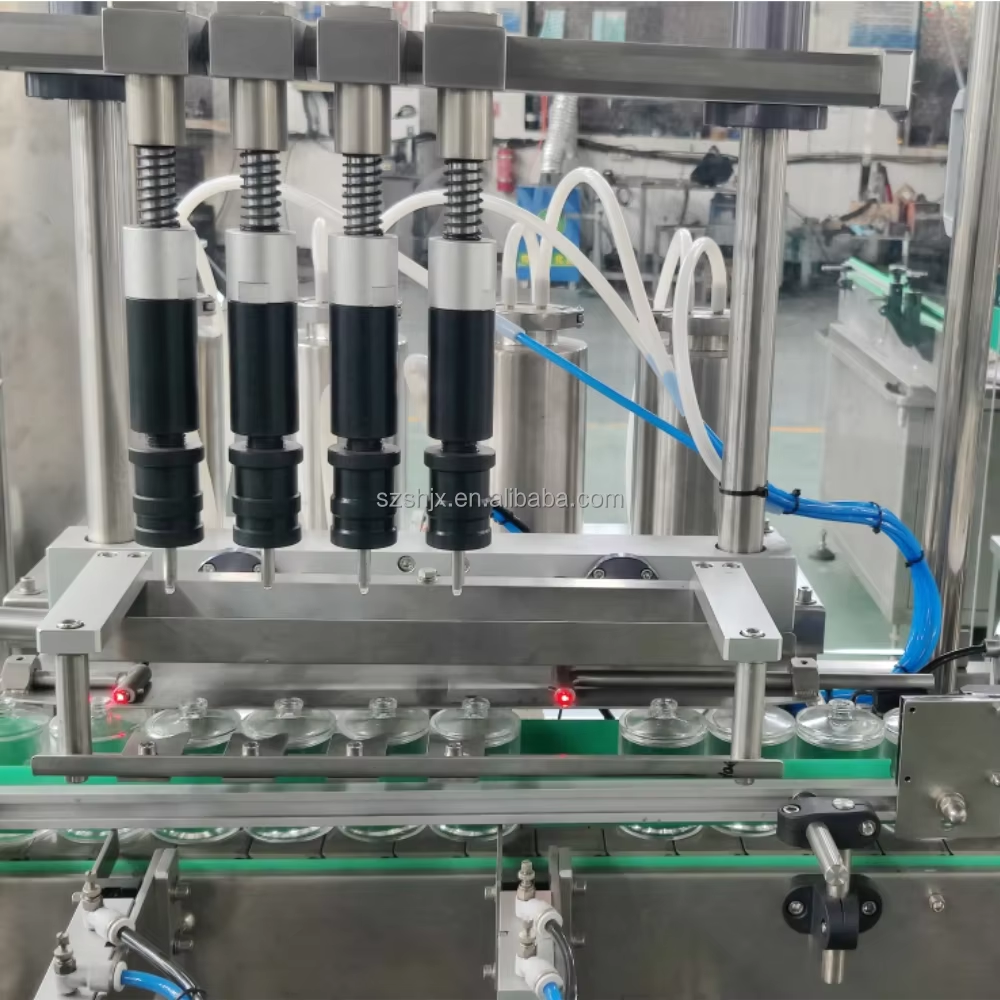
Defektet e bashkimit paraqesin një nga sfidat më të qëndrueshme të cilësisë në operacionet e paketimit të pijeve dhe ushqimeve. Kur një makinë për mbushje dhe sigillim të kalapërave nuk arrin të krijojë një bashkim të qëndrueshëm dhe të sigurt, pasojat shpërndahen në të gjithë linjën e prodhimit: rrjedhja e produktit, rreziku i kontaminimit, mosrespektimi i rregullave rregullative dhe thirrjet e shtrenjta. Kuptimi i mënyrës se si të zvogëlohet shkalla e defekteve të bashkimit ndikon drejtpërdrejt edhe në efikasitetin operacional edhe në reputacionin e markës. Teknologjia moderne e makinerive për mbushjen dhe hermetizimin e kuti metalike ofron zgjidhje të avancuara, por shumë instalime ende luftojnë me cilësinë e papërsosur të bashkimit. Shkaqet themelore shpesh përfshijnë kalibrimin e makinerisë, ndryshimet në materiale, papërputhjet në shpejtësi dhe protokollet e pavlefshme të mirëmbajtjes parandaluese.

Makina për mbushjen dhe hermetizimin e kuti të hekurit ka zhvilluar shumë në dekadën e fundit, duke përfshirë ndjeshmëri të saktë, diagnostikim në kohë reale dhe aftësi rregullimi automatik. Megjithatë, arritja e normave të defekteve të bashkimit nën standardet industriale kërkon më shumë se vetëm pajisje. Kjo kërkon një qasje holistike që kombinon zgjedhjen e duhur të makines, trajnimin e operatorëve, kontrollin e mjedisit dhe monitorimin sistematik të cilësisë. Ky artikull shqyrton strategjitë praktike që menaxherët e prodhimit dhe inxhinierët përdorin për të eliminuar defektet e bashkimit dhe për të ruajtur standartet më të larta të integritetit hermetik.
Kuptimi i shkakut të rrënjës së defekteve të bashkimit
Probleme me konfigurimin dhe kalibrimin e makines
Një makinë për mbushjen dhe hermetizimin e konservave funksionon përmes koordinimit të saktë mekanik dhe termik. Kur koka rrotulluese aplikon shtypje për të formuar bashkimin, edhe çdo zhvendosje minimale krijon pika të dobëta që janë të ekspozuara ndaj shpërthimit. Makina për mbushjen dhe hermetizimin e konservave duhet të ruajë distancën, këndin dhe forcën e saktë për çdo kontener. Nëse konfigurimi fillestar është i pasaktë ose nëse ka zhvendosje gjatë prodhimit, kjo lidhet drejtpërdrejt me rritjen e shkallës së defekteve. Shumë objekte industriale përjetojnë dështime të bashkimeve sepse makina për mbushjen dhe hermetizimin e konservave nuk u verifikua kurrë në mënyrë të duhur pas instalimit ose pas intervenimeve të mirëmbajtjes. Zhvendosja e kalibrimi ndodh gradualisht; operatorët shpesh nuk vërejnë probleme derisa defektet akumulohen dhe kontrolli i cilësisë i zbulon.
Papërshtatshmëria dhe ndryshueshmëria e materialeve
Makina e mbushjes dhe hermetizimit të kutiave prej hekuri ndërvepron me dy hyrje materiale kritike: vetë kontenerin dhe komponimin e kapakut. Ndryshimet në lartësinë e brishtës së kutisë, në trashësinë e kapakut ose në përbërjen e materialit hermetizues krijojnë kushte të paqëndrueshme të bashkimit. Kur një makine e mbushjes dhe hermetizimit të kutiave prej hekuri përballon një kontener që dallohet nga specifikimet, parametrat e fiksuar të makinës mund të mos jenë më optimalë. Kjo është veçanërisht e problemit në objekte që marrin furnizime nga shumë furnitorë ose ku kontrolli i inventarit mungon me rigor. Makina e mbushjes dhe hermetizimit të kutiave prej hekuri nuk mund të përshtatet automatikisht ndaj ndryshimeve të materialeve në pajisjet më të vjetra, duke çuar në modele të parashikueshme të defekteve që korrelacionohen me partitë e furnitorëve ose me partitë e prodhimit.
Optimizimi i Performancës së Hermetizimit të Kutive prej Hekuri
Integrimi i Monitorimit të Cilësisë në Kohë Reale
Sistemet moderne të mbushjes dhe hermetizimit të konservave metalike përfshijnë inspektim vizual dhe sensorë presioni që zbulon anomali në bashkimet brenda sekondave pas formimit të tyre. Makina e mbushjes dhe hermetizimit të konservave metalike tani mund të refuzojë njësitet e pasakta menjëherë, duke parandaluar prodhimin e papërdorshëm të arrinë fazat e paketimit ose të dërgimit. Unazat e përsëritura në kohë reale lejojnë operatorët të ndalojnë makinen e mbushjes dhe hermetizimit të konservave metalike para se qindra njësi të keqija të grumbullohen. Integrimi me softuerin e menaxhimit të prodhimit lejon analizën e trendeve, duke identifikuar modele në shfaqjen e defekteve të bashkimeve që lidhen me partitë e caktuar të materialeve, oraret e turneve ose intervalët e mirëmbajtjes. Ky qasjë i bazuar në të dhëna transformon makinen e mbushjes dhe hermetizimit të konservave metalike nga një mjet reaktiv në një burim prediktiv cilësie.
Mirëmbajtja parandaluese dhe standardizimi i komponentëve
Pjesët mekanike të makines për mbushjen dhe hermetizimin e kuti të hekurit—koka rrotulluese, udhëzuesit dhe sistemet e shtypjes—kërkojnë kontroll sistemik dhe programe zëvendësimi. Shfrytëzimi i sipërfaqeve kryesore zvogëlon saktësinë e hermetizimit; një makinë për mbushjen dhe hermetizimin e kuti të hekurit me rrotulla të shfrytëzuara nuk mund të arrijë shpërndarje të qëndrueshme shtypjeje. Instalimet që zbatojnë protokolle të ashpra mirëmbajtjeje regjistrojnë reduktime dramatike në defekte të bashkësive. Rëndësi ka edhe standardizimi i pjesëve; përdorimi i pjesëve origjinale ose të certifikuara siguron që makina për mbushjen dhe hermetizimin e kuti të hekurit ruajë brezin e performancës së saj të projektuar. Shumë operatorë futin pa vullnet defekte duke instaluar pjesë jashtë specifikimeve ose vonuar mirëmbajtjen mbi rekomandimet e prodhuesit.
Zbatim i praktikës dhe optimizimi i shpejtësisë
Shpejtësia e prodhimit dhe menaxhimi i kohës së qëndrimit
Funksionimi i një makine për mbushjen dhe hermetizimin e kutive të hekurit në shpejtësinë maksimale rrit prodhimin, por mund të komprometojë cilësinë e bashkimit nëse koha e qëndrimit—periudha kur rrotulluesi ushtron shtypje mbi bashkimin—bëhet e pamjaftueshme. Makina për mbushjen dhe hermetizimin e kutive të hekurit duhet të mbajë shtypjen për një kohë të mjaftueshme që metali të rrjedhë dhe të lidhet mirë. Shpesh, objektet industriale zbulon se ulja e shpejtësisë së vijës vetëm me 5–10 përqind rezulton në përmirësim të madh të integritetit të bashkimit, duke plotësuar gjithsesi synimet e përgjithshme të prodhimit. Operatori i makines për mbushjen dhe hermetizimin e kutive të hekurit duhet të balancojë fitimet në shpejtësi me kërkesat e cilësisë, duke përdorur të dhënat historike të defekteve për të identifikuar intervalin optimal të funksionimit.
Përshtatshmëria Ambientale dhe Konzistenca Termike
Formimi i bashkëngjitjes është i ndjeshëm ndaj temperaturës; performanca e makinave për mbushjen dhe hermetizimin e kutive të hekurit zvogëlohet kur temperatura në objektiv ndryshon shumë. Pjesët termike të makinave për mbushjen dhe hermetizimin e kutive të hekurit, përfshirë elementët e ngrohjes me rezistencë, funksionojnë më mirë në mjedise me kontroll klimatik. Objektivat që ruajnë zonat e prodhimit në intervalin 18–24 gradë Celsius me lagështi të qëndrueshme zakonisht regjistrojnë norma më të ulëta defektesh në bashkëngjitje krahas operacioneve pa kontroll mjedisor. Shtimisht, sigurimi që kutitë dhe kapakët arrijnë makinën për mbushjen dhe hermetizimin e kutive të hekurit në temperatura të qëndrueshme—jo të ftohta si akull nga depozitimi—promovon formimin e një bashkëngjitjeje të njëtrajtshme. Ky kontroll bazë eliminon një burim kryesor variacioni.
Pyetje të shpeshta
Cilat veçori specifike të makinës reduktojnë defektet e bashkëngjitjes më efikas?
Veçoritë më të ndikueshme në një makinë moderne për mbushjen dhe hermetizimin e kuti metalike përfshijnë sistemet me dy shtypje që rregullojnë forcën automatikisht, kontrollin e bazuar në pamje me përgjigje, pozicionimin e rrotulluesve me servomotor dhe alarmin për mirëmbajtjen parashikuese. Makina për mbushjen dhe hermetizimin e kuti metalike, e pajisur me këto aftësi, mund të zbulojë dhe të korrigjojë probleme të bashkëngjitjes në kohë reale, para se defektet të grumbullohen. Modelet më të avancuara përfshijnë edhe funksione kujtese reçetesh, duke lejuar makinasë për mbushjen dhe hermetizimin e kuti metalike të ruajë parametrat optimalë për madhësitë e ndryshme të kutive dhe llojet e kapakëve.
Sa shpesh duhet të rikalibrohet një makinë për mbushjen dhe hermetizimin e kuti metalike?
Praktika më e mirë në industrinë e përgjithshme rekomandon rikalibrimin e makinës suaj për mbushjen dhe hermetizimin e kuti të hekurit të zinkuar të paktën një herë në muaj, dhe më shpesh nëse vëllimet e prodhimit janë të larta ose nëse ndryshojnë furnitorët e materialeve. Makina për mbushjen dhe hermetizimin e kuti të hekurit të zinkuar duhet të rikalibrohet menjëherë pas çdo shërbesimi mekanik ose kur normat e defekteve tejkalojnë kufijtë e pranueshëm. Devijimi i kalibrimi është gradual por kumulativ; pritja më gjatë midis validimeve rrit rrezikun që makina për mbushjen dhe hermetizimin e kuti të hekurit të zinkuar të funksionojë jashtë specifikimeve pa u vërejtur nga operatorët.
A mund të arrijnë standardet moderne të normave të defekteve makineritë më të vjetra për mbushjen dhe hermetizimin e kuti të hekurit të zinkuar?
Modelet e vjetra të makinave për mbushjen dhe hermetizimin e kutive metalike mund të arrijnë standarde cilësie të pranueshme nëpërmjet mirëmbajtjes rigorozë, trajnimit të operatorëve dhe kontrollit të ngushtë të procesit, por ato nuk kanë diagnostikimin në kohë reale dhe korrigjimet automatike të pajisjeve më të reja. Përditësimi i një makine për mbushjen dhe hermetizimin e kutive metalike me ndjeshmëri të avancuar dhe kontroll adaptiv zvogëlon në mënyrë të konsiderueshme shkallën e defekteve dhe kërkon më pak intervenim nga operatorët. Fasilitetet me pajisje të vjetruara duhet të përqendrohen në mirëmbajtjen parandaluese dhe të shqyrtojnë modernizimin e pajisjeve si pjesë të strategjisë së tyre të gjatë afati për cilësi.
Përmbajtja
- Kuptimi i shkakut të rrënjës së defekteve të bashkimit
- Optimizimi i Performancës së Hermetizimit të Kutive prej Hekuri
- Zbatim i praktikës dhe optimizimi i shpejtësisë
-
Pyetje të shpeshta
- Cilat veçori specifike të makinës reduktojnë defektet e bashkëngjitjes më efikas?
- Sa shpesh duhet të rikalibrohet një makinë për mbushjen dhe hermetizimin e kuti metalike?
- A mund të arrijnë standardet moderne të normave të defekteve makineritë më të vjetra për mbushjen dhe hermetizimin e kuti të hekurit të zinkuar?