
 EN
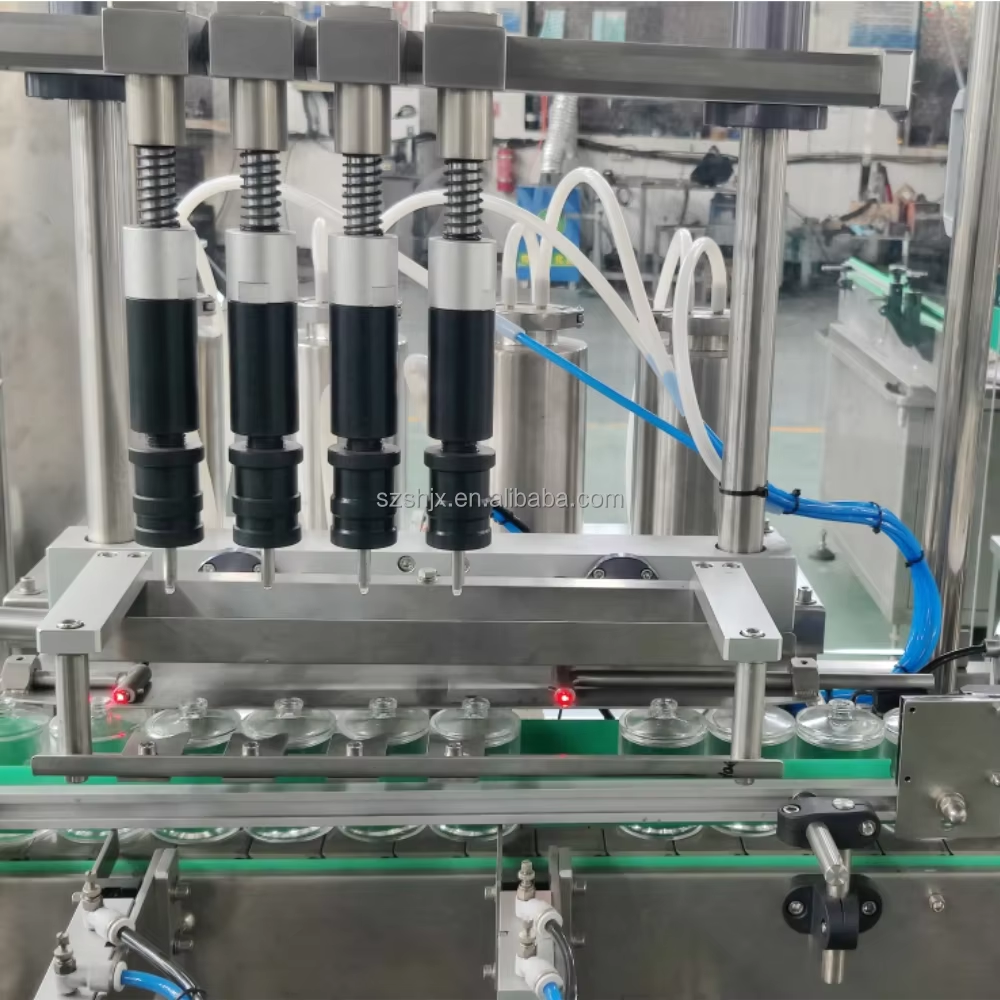
Sömfel utgör ett av de mest beständiga kvalitetsproblemen inom verksamheter för förpackning av drycker och livsmedel. När en burkfyllnings- och förslutningsmaskin misslyckas med att skapa en konsekvent säker fog, vilket får konsekvenser som sprider sig över hela produktionslinjen: läckage av produkter, risk för föroreningar, bristande efterlevnad av regler och kostsamma återkallanden. Att förstå hur man minskar andelen felaktiga fogar påverkar direkt både operativ effektivitet och varumärkesreputation. Modern teknik för fyllnings- och förseglingsmaskiner för burkar erbjuder avancerade lösningar, men många anläggningar kämpar fortfarande med inkonsekvent fogkvalitet. De underliggande orsakerna handlar ofta om maskinkalibrering, materialvariationer, hastighetsmismatch och otillräckliga protokoll för förebyggande underhåll.

Tennburksfyllnings- och förseglingsmaskinen har utvecklats kraftigt under det senaste decenniet och inkluderar nu precisionskänslor, realtidsdiagnostik och automatiserade justeringsfunktioner. Att uppnå sömnadsfelfrekvenser under branschens referensvärden kräver dock mer än enbart utrustning. Det kräver en helhetslösning som kombinerar rätt maskinval, operatörsutbildning, miljökontroll och systematisk kvalitetsövervakning. Den här artikeln undersöker de praktiska strategier som produktionschefer och ingenjörer använder för att eliminera sömnadsfel och bibehålla högsta möjliga standarder för förseglingens integritet.
Förståelse av grundorsakerna till sömnadsfel
Maskininställning och kalibreringsproblem
En burkfyllnings- och förseglingsmaskin fungerar genom exakt mekanisk och termisk samordning. När rullhuvudet utövar tryck för att bilda sömmen skapar även minsta obalans svaga punkter som är benägna att läcka. Burkfyllnings- och förseglingsmaskinen måste bibehålla exakt avstånd, vinkel och kraft för varje behållare. Otillräcklig initial inställning eller avdrift under produktionen korrelerar direkt med högre felkvoter. Många anläggningar upplever sömnfel eftersom burkfyllnings- och förseglingsmaskinen aldrig validerades korrekt efter installation eller underhållsåtgärder. Kalibreringsavdrift sker gradvis; operatörer märker ofta inte problemen förrän fel ackumuleras och kvalitetskontrollen upptäcker dem.
Materialinkonsekvens och variabilitet
Maskinen för fyllning och försegling av burkar interagerar med två kritiska materialingående: själva behållaren och lockmassan. Variationer i behållarens fläns höjd, lockets tjocklek eller tätningsmassans sammansättning skapar inkonsekventa sömnförhållanden. När en maskin för fyllning och försegling av burkar möter en behållare som avviker från specifikationen kan maskinens fasta parametrar inte längre vara optimala. Detta är särskilt problematiskt på anläggningar som tar emot leveranser från flera leverantörer eller där lagerstyrningen saknar rigor. Maskinen för fyllning och försegling av burkar kan inte automatiskt anpassa sig till materialavvikelser på äldre utrustning, vilket leder till förutsägbara defektmönster som korrelerar med leverantörsbatcher eller produktionsomgångar.
Optimering av förseglingsprestanda för burkar
Integration av övervakning av kvalitet i realtid
Moderna system för fyllning och försegling av burkar integrerar bildinspektion och trycksensorer som upptäcker fel i sömmarna inom sekunder efter att de bildats. Burkfyllnings- och förseglingsmaskinen kan nu direkt avvisa defekta enheter, vilket förhindrar att skrot når förpacknings- eller fraktstadiet. Återkopplingsloopar i realtid gör att operatörer kan stanna burkfyllnings- och förseglingsmaskinen innan hundratals felaktiga enheter samlas upp. Integration med programvara för produktionshantering möjliggör trendanalys och identifiering av mönster i förekomsten av sömfel kopplade till specifika materialpartier, skiftschema eller underhållsintervall. Denna datastyrd strategi omvandlar burkfyllnings- och förseglingsmaskinen från ett reaktivt verktyg till en prediktiv kvalitetsresurs.
Förhindrande underhåll och standardisering av komponenter
Mekaniska komponenter i maskinen för fyllning och försegling av burkar – rullhuvuden, guider och trycksystem – kräver systematisk inspektion och regelbundna utbyten. Slitage på kritiska ytor minskar förseglingsprecisionen; en maskin för fyllning och försegling av burkar med slitna rullar kan inte uppnå konsekvent tryckfördelning. Anläggningar som tillämpar strikta underhållsprotokoll noterar dramatiska minskningar av sömskador. Standardisering av delar är också viktig; användning av originaldelar eller certifierade komponenter säkerställer att maskinen för fyllning och försegling av burkar behåller sin avsedda prestandaprofil. Många operatörer introducerar omedvetet fel genom att installera icke-standardiserade delar eller skjuta upp underhållet längre än tillverkarens rekommendationer.
Praktisk implementering och hastighetsoptimering
Produktionshastighet och uppehållstidshantering
Att driva en burkfyllnings- och förseglingsmaskin vid maximal hastighet ökar genomströmningen, men kan försämra sömskvaliteten om värketiden – den tid som rullaren utövar tryck på sömmen – blir för kort. Burkfyllnings- och förseglingsmaskinen måste bibehålla trycket tillräckligt länge för att metallen ska kunna flöda och sammanfogas korrekt. Anläggningar upptäcker ofta att en minskning av linjehastigheten med bara 5–10 procent ger dramatiska förbättringar av sömintegriteten, samtidigt som man fortfarande uppfyller de totala produktionsmålen. Operatören för burkfyllnings- och förseglingsmaskinen måste balansera hastighetsvinster mot kvalitetskrav, och använda historiska defektdatat för att identifiera den optimala driftområdet.
Miljö- och temperaturkonsekvens
Symsbildningen är temperaturkänslig; prestandan för burkfyllnings- och -förseglingsmaskiner försämrades när anläggningens temperatur svänger kraftigt. Maskinens termiska komponenter, inklusive motståndsvärmeelement, fungerar bäst i klimatreglerade miljöer. Anläggningar som håller produktionsområdena mellan 18–24 grader Celsius med stabil luftfuktighet noterar vanligtvis lägre andel symdefekter jämfört med verksamheter utan miljökontroll. Dessutom främjar det att burkar och lock når burkfyllnings- och -förseglingsmaskinen vid konstant temperatur – inte iskalla från lagring – en enhetlig symbildning. Denna grundläggande kontroll eliminierar en större källa till variation.
Vanliga frågor
Vilka specifika maskinfunktioner minskar symdefekter mest effektivt?
De mest påverkande funktionerna för en modern burkfyllnings- och förseglingsmaskin inkluderar dubbla trycksystem som automatiskt justerar kraften, inspektion baserad på bildanalys med återkoppling, servostyrda rullpositioner och varningar för förutsägande underhåll. En burkfyllnings- och förseglingsmaskin utrustad med dessa funktioner kan upptäcka och korrigera sömsproblem i realtid, innan fel ackumuleras. Avancerade modeller inkluderar även receptminnesfunktioner, vilket gör att burkfyllnings- och förseglingsmaskinen kan lagra optimerade parametrar för olika burkstorlekar och locktyper.
Hur ofta bör en burkfyllnings- och förseglingsmaskin kalibreras om?
Branschens bästa praxis rekommenderar att du kalibrerar om din burkfyllnings- och förseglingsmaskin minst en gång i månaden, och oftare om produktionsvolymerna är höga eller om leverantörerna av material ändras. Burkfyllnings- och förseglingsmaskinen bör också kalibreras om omedelbart efter all mekanisk service eller när defektsatsen överskrider acceptabla gränsvärden. Kalibreringsdrift är gradvis men ackumulerande; ju längre tid som går mellan valideringar, desto större blir risken att burkfyllnings- och förseglingsmaskinen fungerar utanför specifikationen utan att operatörerna märker det.
Kan äldre burkfyllnings- och förseglingsmaskiner uppnå moderna standarder för defektsats?
Äldre modeller av burkfyllnings- och förseglingsmaskiner kan uppfylla rimliga kvalitetskrav genom rigorös underhåll, operatörsutbildning och strikt processkontroll, men saknar den realtidsdiagnostik och de automatiserade korrigeringar som nyare utrustning erbjuder. En uppgradering till en burkfyllnings- och förseglingsmaskin med avancerad sensorik och adaptiv styrning minskar avvikelsefrekvensen avsevärt och kräver mindre ingripande från operatörer. Anläggningar med äldre utrustning bör prioritera förebyggande underhåll och överväga utrustningsmodernisering som en del av sin långsiktiga kvalitetsstrategi.