
 EN
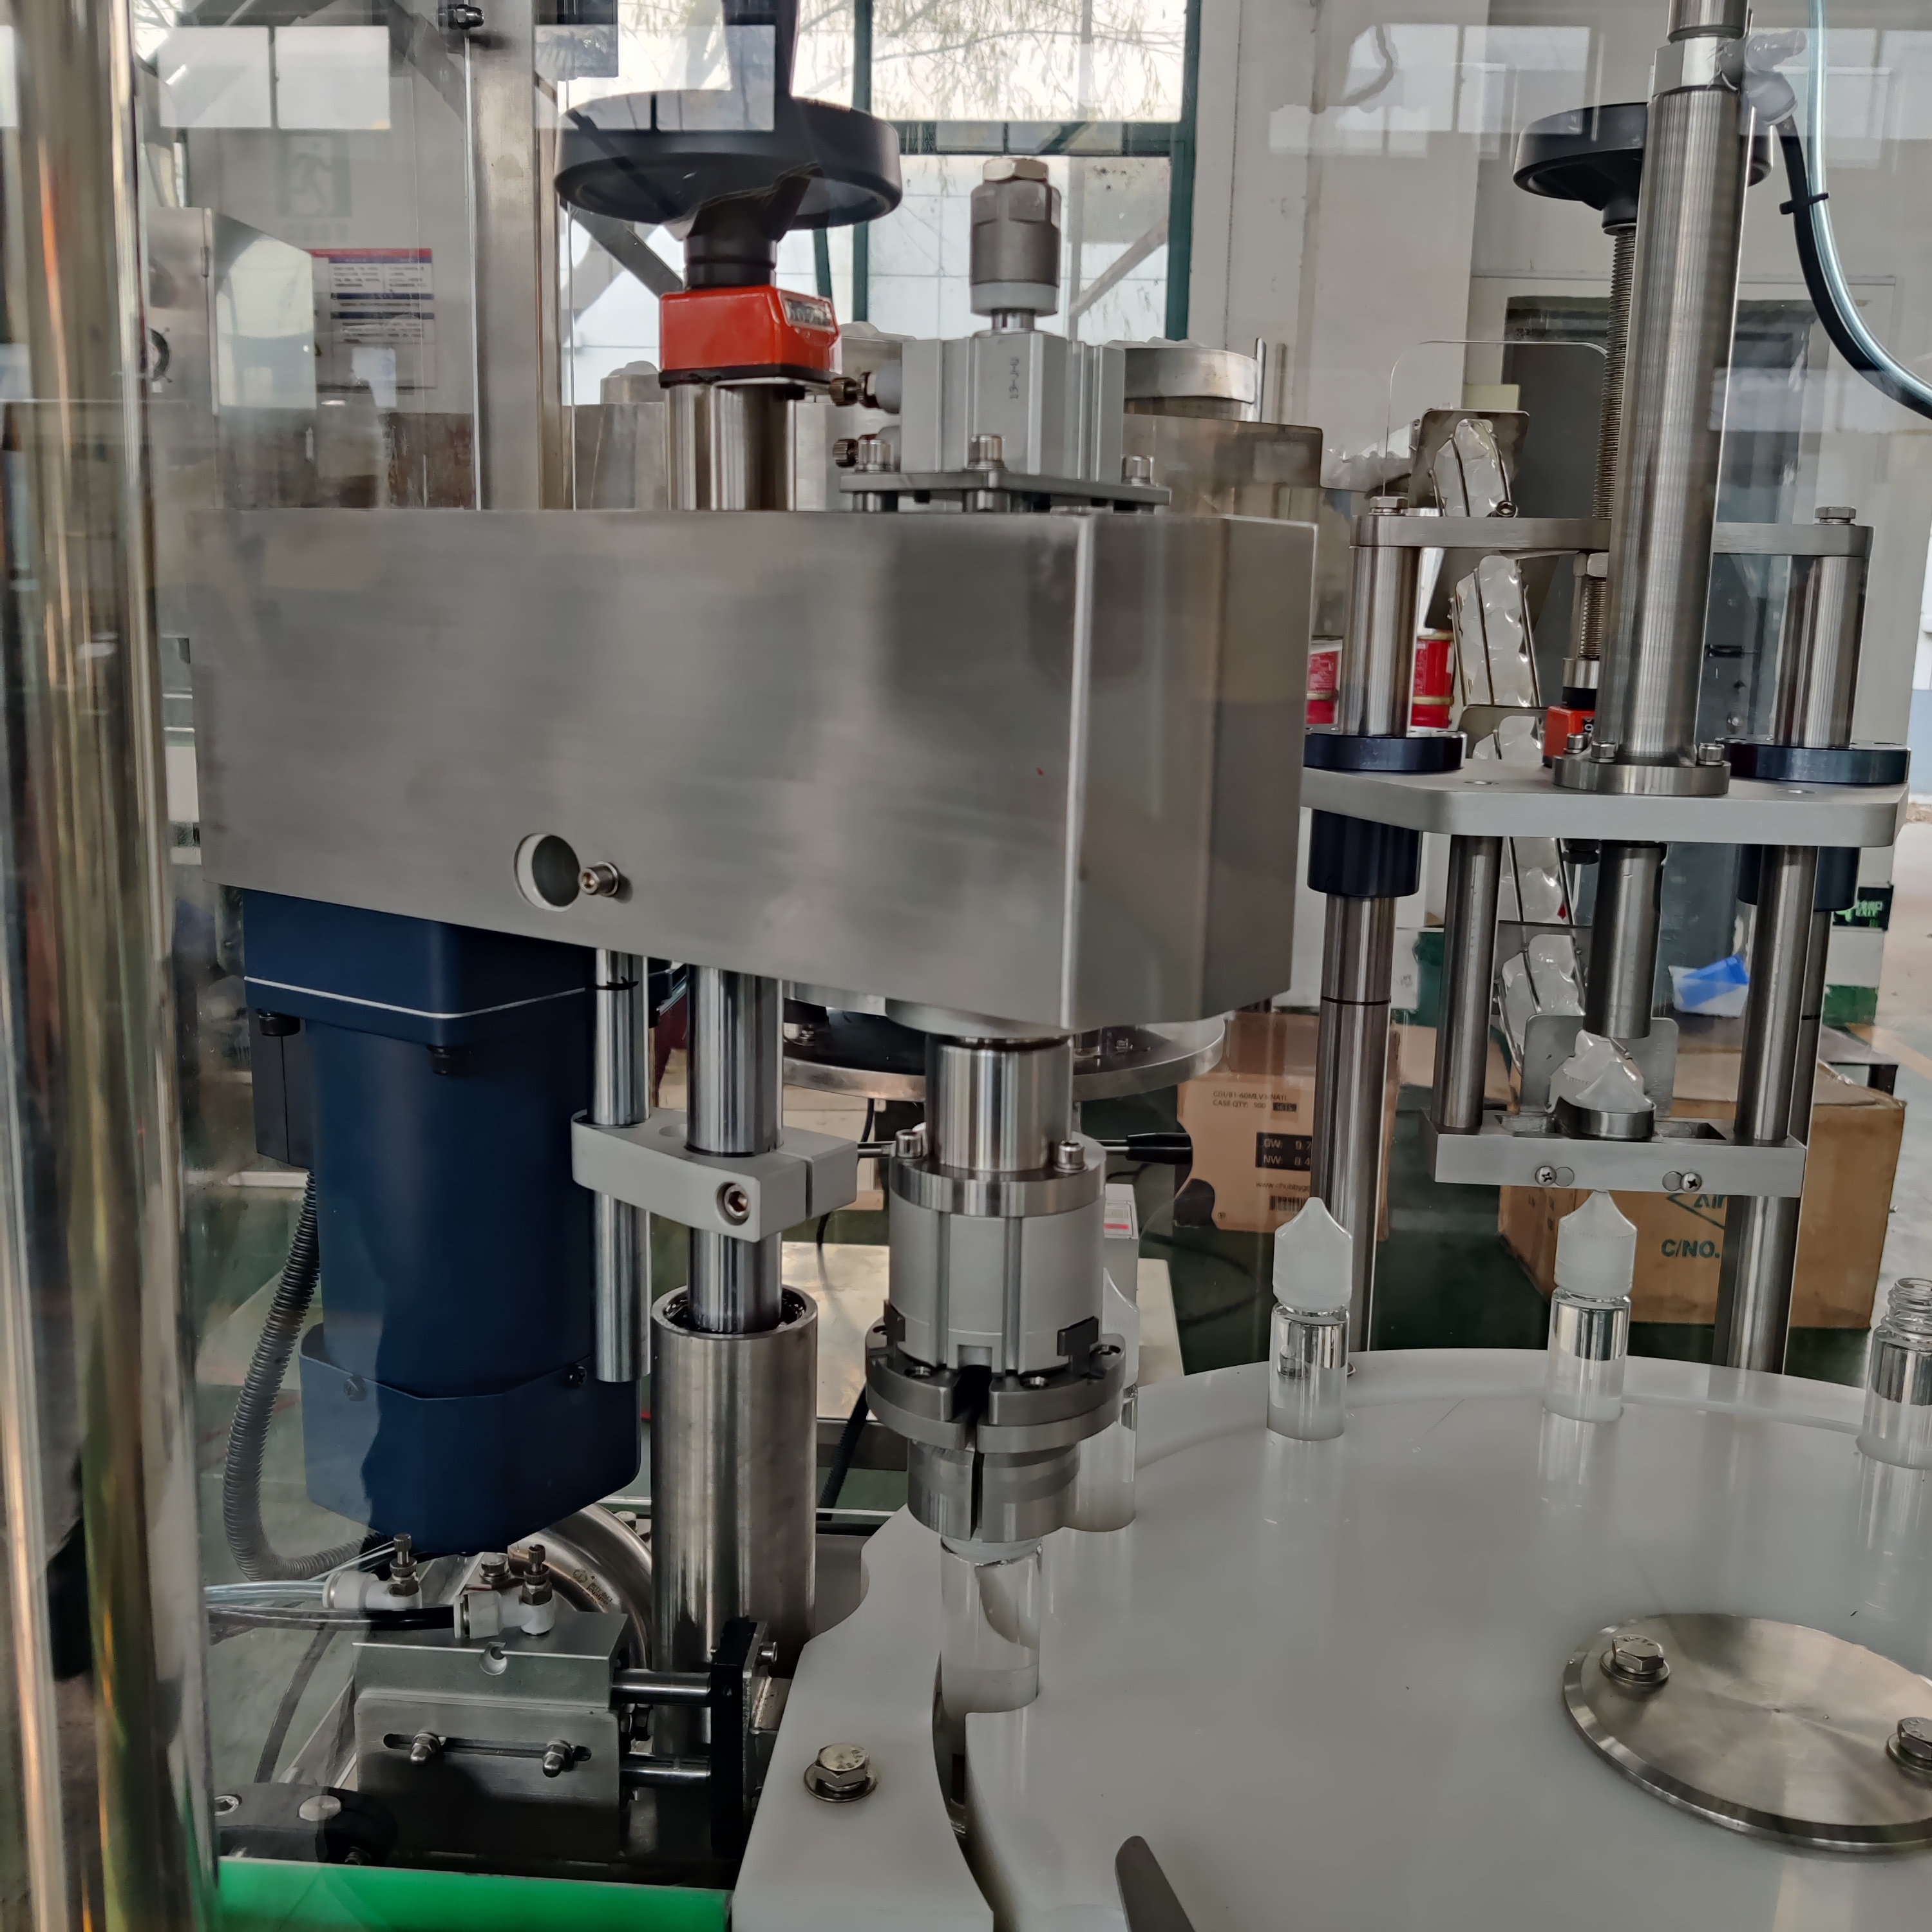
Marknaden burkfyllnings- och förslutningsmaskin utgör en av de mest kritiska komponenterna inom dryckes-, livsmedels- och aerosolproduktionsindustrin. Tekniken för dubbelrullning har blivit guldstandarden för att uppnå hermetiska förseglingar på burkar, vilket säkerställer produktsäkerhet, hållbarhet under lagring och konsumenternas förtroende. Att förstå hur denna avancerade förseglingsteknik fungerar är avgörande för tillverkare som strävar efter att optimera produktionseffektiviteten samtidigt som de upprätthåller strikta kvalitetskrav i sina verksamheter.

En burkfyllnings- och förseglingsmaskin för tennburkar som är utrustad med dubbelrullningsteknik ger precision, pålitlighet och konsekvens som inte kan uppnås med enkelrullning. Denna tvåstegsförseglingsprocess skapar en interlockande överlappning som förhindrar läckage, kontaminering och oxidation. Moderna system för burkfyllning och försegling av tennburkar integrerar automatiserade styrsystem, övervakning i realtid samt adaptiva återkopplingsmekanismer för att säkerställa att varje förseglad burk uppfyller strikta branschspecifikationer och regleringskrav.
Hur dubbelrullningstekniken fungerar i burkfyllnings- och förseglingsmaskiner
Det första operationssteget
Det första steget i dubbelrullningsprocessen för en burkfyllnings- och förseglingsmaskin positionerar burkkroppen och locket exakt innan rullningen påbörjas. Burkfyllnings- och förseglingsmaskinen använder en rullmekanism för att vika ned locket brädden och över kanten på burkkroppen i en specifik vinkel, vanligtvis mellan 30 och 45 grader. Denna initial vikning skapar grunden för den hermetiska förseglingen. Burkfyllnings- och förseglingsmaskinen upprätthåller strikta toleranser under detta steg för att säkerställa enhetligt kontaktryck och förhindra feljustering som kan försämra förseglingens integritet senare i processen.
Det andra operationssteget
Under den andra processen applicerar en burkfyllnings- och förseglingsmaskin ytterligare nedåt- och inåtriktat tryck för att låsa samman det första vecklagret med burkkroppens vägg. Detta skapar den karakteristiska dubbelnätsprofilen som gett tekniken dess namn. Den andra rullaren på burkfyllnings- och förseglingsmaskinen arbetar med en mindre radie och applicerar större kraft för att komprimera och överlappa metalllagren till en solid, läckagesäker fog. Resultatet är en mekaniskt låst fog som motstår tryckförändringar, temperaturfluktuationer och fysisk påverkan under hela produktens hållbarhet.
Viktiga fördelar med dubbelnätning i burkfyllnings- och förseglingsoperationer
Överlägsen hermetisk integritet
En fyllnings- och förseglingsmaskin för burkar som använder dubbelrullningsteknik uppnår hermetiska förseglingar som skyddar mot syreintrång och mikrobiell kontaminering långt effektivare än andra slutförslagsmetoder. Den sammanlänkade metall-till-metall-kontakten eliminerar mikroskopiska vägar som tillåter luft, fukt eller patogener att tränga in. För kolsyrade drycker, läkemedel och aerosolprodukter är denna nivå av förseglingsskydd ovillkorlig. Dubbelrullningsdesignen i fyllnings- och förseglingsmaskinen för burkar bibehåller denna barriärintegritet även när burkarna utsätts för transportvibration, staplingspress eller temperaturcykler under lagring och distribution.
För längre produktshaltbarhet
Produkter förseglade med en burkfyllnings- och förseglingsmaskin med dubbelrandsförseglingsteknik har en betydligt längre hållbarhet jämfört med andra förpackningsmetoder. Den fullständiga syremembranen förhindrar oxidationsopterad smaksförsämring i drycker och säkerställer att läkemedel förblir inom specifikationen i år. Dubbelrandsförseglingen på en burkfyllnings- och förseglingsmaskin motstår också gradvis inre tryckminskning, vilket bibehåller kolsyrnivåerna och bevarar flyktiga föreningar i aerosolformuleringar. Tillverkare drar nytta av minskad återkallningsrisk, lägre spillnivåer och starkare varumärkesreputation när de använder dubbelrandsförsegling i sina burkfyllnings- och förseglingsmaskinsystem.
Kostnadseffektivitet och hastighet
Modern teknik för fyllning och försegling av burkar automatiserar dubbelrullning vid produktionshastigheter som överstiger 1 000 burkar per minut utan att kvaliteten försämras. Den linjära konstruktionen hos burkfyllnings- och förseglingsmaskinen minimerar hanteringen av produkten, minskar stopptiden mellan omställningar och gör det möjligt for tillverkare att uppnå ekonomier av skala. Även om den initiala investeringen i en burkfyllnings- och förseglingsmaskin är betydande, ger kombinationen av hög genomströmning, minimala defektsatser och minskad omarbetsbelastning en gynnsam avkastning på investeringen inom 18–36 månader för de flesta anläggningar för dryck- och livsmedelsproduktion.
Kvalitetskontrollparametrar för dubbelrullning av burkfyllnings- och förseglingsmaskiner
Standarder för rullningsgeometri och profil
En burkfyllnings- och förseglingsmaskin måste bibehålla exakt sömngeometri för att säkerställa konsekvent prestanda vid varje produktion. Branschstandarder, inklusive riktlinjer från International Society of Beverage Technologists, definierar acceptabla värden för sömmens tjocklek, överlappningsavstånd och krokhalt för dubbla sömmar. En burkfyllnings- och förseglingsmaskin övervakar kontinuerligt dessa parametrar genom röntgenavbildning, lasermätning och mekanisk provtagning för att upptäcka avvikelser innan defekta burkar når förpackningsstadiet. Maskinens återkopplingssystem justerar automatiskt rulltrycket och rullpositionen för att bibehålla sömmens specifikationer inom toleranser så stränga som 0,05 millimeter.
Trycktestning och läckageidentifiering
Varje installation av maskiner för fyllning och försegling av burkar inkluderar automatiserade tryckprovningssystem och heliumläckagedetekteringssystem för att verifiera sömmens integritet. Metoder för statistisk processkontroll spårar defektsatsen över produktionspartier, vilket möjliggör för tillverkare att identifiera utslitning av utrustning, materialvariationer eller operatörsfel som kan påverka prestandan hos maskinerna för fyllning och försegling av burkar. Visionssystem på moderna maskiner för fyllning och försegling av burkar upptäcker visuella defekter såsom veck, bucklor eller ofullständiga vikningar som kan undgå manuell inspektion, vilket säkerställer att endast efterlevande burkar går vidare till fyllningsstadierna.
Materiell kompatibilitet
Prestandan för maskinen för fyllning och försegling av burkar beror i hög grad på underlagets kvalitet, inklusive lock- och behållarkapslarnas metall-sammansättning, beläggningsjämnhet och mekaniska egenskaper. En maskin för fyllning och försegling av burkar kräver konstanta materialflödeshastigheter och hårdhetskrav för att skapa återkommande sömmar. Tillverkare måste samarbeta nära med burkleverantörer för att verifiera att alla komponenter uppfyller maskinens specifikationer för fyllning och försegling av burkar. Temperatur, luftfuktighet och lagringsförhållanden på tillverkningsanläggningen påverkar hur maskinen för fyllning och försegling av burkar interagerar med råmaterialen, vilket gör miljökontroller avgörande för att bibehålla kvalitetsstandarderna.
Vanliga frågor
Vad gör dubbel försegling bättre än andra metoder för försegling av burkar?
Dubbelrullning skapar en mekaniskt sammanlänkad metall-till-metall-tätning som ger exceptionell skydd mot läckage, syreintrång och föroreningar. Till skillnad från limmade eller krimpade lock är en korrekt utförd dubbelrullning från en burkfyllnings- och förseglingsmaskin stabil under hela produktens hållbarhetsperiod utan nedbrytning eller tryckförlust, vilket gör den till branschstandard för drycker, livsmedel och aerosolprodukter där långsiktig hermetisk integritet är avgörande.
Hur ofta kräver en burkfyllnings- och förseglingsmaskin underhåll för optimal prestanda vid dubbelrullning?
En fyllnings- och förseglingsmaskin för burkar kräver vanligtvis förebyggande underhåll var 500 till 1 000 drifttimmar, inklusive inspektion av rullar, kalibrering av trycksystemet och verifiering av förseglingens geometri. Regelbundet underhåll förhindrar slitage på rullar som kan försämra sömskvaliteten och minskar oväntad driftstopp. De flesta tillverkare utför dagliga visuella inspektioner och veckovisa provtagningar av sömmar för att upptäcka problem tidigt, medan större översynsarbete sker årligen eller vid byte mellan olika produktslag.
Kan en fyllnings- och förseglingsmaskin för burkar hantera olika burkstorlekar med dubbel försegling?
Moderna burkfyllnings- och förseglingsmaskiner erbjuder snabbväxlingsystem som kan anpassas till flera burkdiametrar och -höjder, även om varje storlek kräver specifika rullarjusteringar och verktygskonfigurationer. Övergången mellan storlekarna tar vanligtvis 30–60 minuter och innebär omkalibrering av tryck, rullposition och sömngeometriska parametrar. Tillverkare som planerar att använda flera burkstorlekar bör kontrollera att deras burkfyllnings- och förseglingsmaskin stödjer dessa omställningar effektivt innan investering.