
 EN
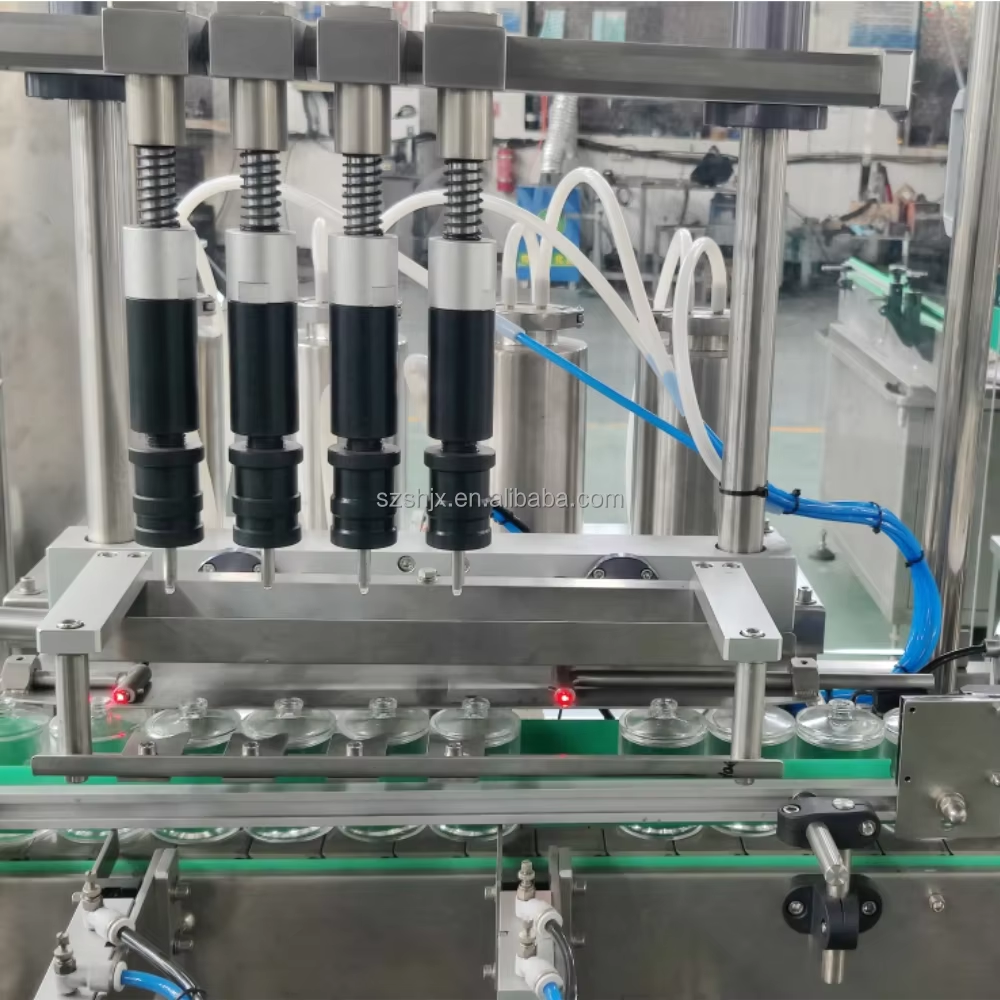
ข้อบกพร่องที่รอยต่อถือเป็นหนึ่งในความท้าทายด้านคุณภาพที่เกิดขึ้นซ้ำๆ มากที่สุดในการดำเนินงานการบรรจุภัณฑ์อาหารและเครื่องดื่ม เมื่อ เครื่องบรรจุและปิดผนึกกระป๋อง ไม่สามารถสร้างรอยต่อที่มีคุณภาพสม่ำเสมอได้ ซึ่งส่งผลลัพธ์ที่แพร่กระจายไปทั่วสายการผลิตทั้งหมด ได้แก่ ผลิตภัณฑ์รั่วซึม ความเสี่ยงจากการปนเปื้อน ความไม่สอดคล้องตามข้อบังคับด้านกฎระเบียบ และการเรียกคืนสินค้าที่มีค่าใช้จ่ายสูง การเข้าใจวิธีลดอัตราข้อบกพร่องของรอยต่อจึงส่งผลโดยตรงต่อประสิทธิภาพในการดำเนินงานและชื่อเสียงของแบรนด์ เทคโนโลยีเครื่องบรรจุและปิดผนึกกระป๋องแบบทันสมัยนำเสนอวิธีแก้ปัญหาขั้นสูง แต่หลายโรงงานยังคงประสบปัญหาคุณภาพรอยต่อที่ไม่สม่ำเสมอ สาเหตุหลักมักเกิดจากความไม่แม่นยำของการปรับเทียบเครื่อง ความแปรผันของวัสดุ ความไม่สอดคล้องกันของความเร็วในการทำงาน และการบำรุงรักษาเชิงป้องกันที่ไม่เพียงพอ

เครื่องบรรจุและปิดผนึกกระป๋องสังกะสีได้พัฒนาขึ้นอย่างมากในช่วงสิบปีที่ผ่านมา โดยมีการผสานเทคโนโลยีการตรวจจับความแม่นยำ การวินิจฉัยแบบเรียลไทม์ และความสามารถในการปรับค่าอัตโนมัติ อย่างไรก็ตาม การบรรลุอัตราข้อบกพร่องของรอยต่อให้ต่ำกว่าเกณฑ์มาตรฐานของอุตสาหกรรมนั้น ต้องอาศัยมากกว่าเพียงแค่อุปกรณ์เท่านั้น แต่จำเป็นต้องใช้วิธีการแบบองค์รวม ซึ่งประกอบด้วยการเลือกเครื่องจักรที่เหมาะสม การฝึกอบรมผู้ปฏิบัติงาน การควบคุมสภาพแวดล้อม และการตรวจสอบคุณภาพอย่างเป็นระบบ บทความนี้จะสำรวจกลยุทธ์เชิงปฏิบัติที่ผู้จัดการการผลิตและวิศวกรใช้เพื่อกำจัดข้อบกพร่องของรอยต่อและรักษาความสมบูรณ์ของการปิดผนึกให้อยู่ในระดับสูงสุด
การเข้าใจสาเหตุหลักของข้อบกพร่องของรอยต่อ
ปัญหาที่เกี่ยวข้องกับการตั้งค่าและการสอบเทียบเครื่องจักร
เครื่องบรรจุและปิดผนึกกระป๋องสังกะสีทำงานโดยอาศัยการประสานงานอย่างแม่นยำระหว่างกลไกและอุณหภูมิ เมื่อหัวลูกกลิ้งออกแรงกดเพื่อสร้างรอยต่อ แม้การเรียงตัวที่คลาดเคลื่อนเพียงเล็กน้อยก็จะก่อให้เกิดจุดอ่อนซึ่งเสี่ยงต่อการรั่วไหล เครื่องบรรจุและปิดผนึกกระป๋องสังกะสีจึงจำเป็นต้องรักษาระยะห่าง มุม และแรงให้ตรงตามข้อกำหนดอย่างแม่นยำสำหรับทุกภาชนะ การตั้งค่าเริ่มต้นที่ไม่เหมาะสม หรือการเปลี่ยนแปลงค่าระหว่างการผลิต จะส่งผลโดยตรงต่ออัตราความบกพร่องที่สูงขึ้น สถานที่ผลิตหลายแห่งประสบปัญหาการล้มเหลวของรอยต่อ เนื่องจากเครื่องบรรจุและปิดผนึกกระป๋องสังกะสีไม่เคยได้รับการตรวจสอบความถูกต้องอย่างเหมาะสมหลังการติดตั้งหรือหลังการบำรุงรักษา การคลาดเคลื่อนของการสอบเทียบเกิดขึ้นอย่างค่อยเป็นค่อยไป ผู้ปฏิบัติงานมักไม่สังเกตเห็นปัญหาจนกว่าความบกพร่องจะสะสมมากขึ้นเรื่อย ๆ และหน่วยควบคุมคุณภาพจะตรวจพบ
ความไม่สม่ำเสมอและความแปรปรวนของวัสดุ
เครื่องบรรจุและปิดผนึกกระป๋องโลหะทำงานร่วมกับวัตถุดิบหลักสองชนิด ได้แก่ ภาชนะเองกับสารประกอบฝาปิด ความแปรผันของความสูงขอบกระป๋อง ความหนาของฝาปิด หรือองค์ประกอบของสารยึดเกาะ จะส่งผลให้เกิดเงื่อนไขการซีลที่ไม่สม่ำเสมอ เมื่อเครื่องบรรจุและปิดผนึกกระป๋องโลหะพบภาชนะที่ไม่เป็นไปตามข้อกำหนด พารามิเตอร์คงที่ของเครื่องอาจไม่เหมาะสมอีกต่อไป ปัญหานี้ยิ่งรุนแรงขึ้นในสถานที่ที่รับวัตถุดิบจากผู้จัดจำหน่ายหลายราย หรือในกรณีที่ระบบควบคุมสินค้าคงคลังขาดความเข้มงวด เครื่องบรรจุและปิดผนึกกระป๋องโลหะรุ่นเก่าไม่สามารถปรับตัวโดยอัตโนมัติต่อความแปรผันของวัตถุดิบได้ ส่งผลให้เกิดข้อบกพร่องแบบทำนายได้ ซึ่งสัมพันธ์โดยตรงกับล็อตของผู้จัดจำหน่ายหรือชุดการผลิต
การเพิ่มประสิทธิภาพการปิดผนึกกระป๋องโลหะ
การผสานระบบตรวจสอบคุณภาพแบบเรียลไทม์
ระบบเครื่องบรรจุและปิดผนึกกระป๋องสมัยใหม่ ใช้เทคโนโลยีการตรวจสอบด้วยภาพและการตรวจจับแรงดันเพื่อระบุความผิดปกติของรอยเชื่อมภายในไม่กี่วินาทีหลังการสร้างขึ้น เครื่องบรรจุและปิดผนึกกระป๋องสามารถตัดทิ้งหน่วยผลิตภัณฑ์ที่มีข้อบกพร่องได้ทันที จึงป้องกันไม่ให้ชิ้นส่วนเสียเข้าสู่ขั้นตอนการบรรจุหีบห่อหรือการจัดส่ง วงจรย้อนกลับแบบเรียลไทม์ช่วยให้ผู้ปฏิบัติงานหยุดเครื่องบรรจุและปิดผนึกกระป๋องก่อนที่จะเกิดหน่วยผลิตภัณฑ์ที่ไม่ได้คุณภาพสะสมเป็นจำนวนมาก การเชื่อมต่อกับซอฟต์แวร์บริหารจัดการการผลิตทำให้สามารถวิเคราะห์แนวโน้มและระบุรูปแบบของการเกิดข้อบกพร่องที่รอยเชื่อมซึ่งสัมพันธ์กับล็อตวัสดุเฉพาะ ตารางเวลาการทำงานแต่ละกะ หรือช่วงเวลาการบำรุงรักษา แนวทางที่ขับเคลื่อนด้วยข้อมูลนี้เปลี่ยนเครื่องบรรจุและปิดผนึกกระป๋องจากเครื่องมือที่ตอบสนองต่อปัญหาไปเป็นทรัพย์สินด้านคุณภาพที่สามารถทำนายปัญหาล่วงหน้าได้
การบำรุงรักษาเชิงป้องกันและการทำให้ส่วนประกอบมีมาตรฐานเดียวกัน
ส่วนประกอบเชิงกลของเครื่องบรรจุและปิดผนึกกระป๋อง ได้แก่ หัวลูกกลิ้ง รางนำทาง และระบบแรงดัน จำเป็นต้องได้รับการตรวจสอบและเปลี่ยนตามตารางที่วางไว้อย่างเป็นระบบ การสึกหรอของพื้นผิวสำคัญจะลดความแม่นยำในการปิดผนึก เครื่องบรรจุและปิดผนึกกระป๋องที่มีลูกกลิ้งสึกหรอจะไม่สามารถสร้างการกระจายแรงดันอย่างสม่ำเสมอได้ สถานที่ผลิตที่ใช้มาตรการบำรุงรักษาอย่างเข้มงวดมักพบว่าข้อบกพร่องที่รอยต่อของกระป๋องลดลงอย่างมาก การทำให้ชิ้นส่วนมีมาตรฐานเดียวกันก็มีความสำคัญเช่นกัน การใช้ชิ้นส่วนดั้งเดิมหรือชิ้นส่วนที่ได้รับการรับรองจะช่วยให้เครื่องบรรจุและปิดผนึกกระป๋องรักษาระดับประสิทธิภาพตามที่ออกแบบไว้ได้ ผู้ปฏิบัติงานหลายคนโดยไม่รู้ตัวก่อให้เกิดข้อบกพร่องด้วยการติดตั้งชิ้นส่วนที่ไม่ตรงตามข้อกำหนด หรือเลื่อนการบำรุงรักษาออกไปนานกว่าที่ผู้ผลิตแนะนำ
การนำไปใช้จริงและการเพิ่มประสิทธิภาพความเร็ว
การจัดการความเร็วในการผลิตและระยะเวลาการค้างอยู่
การเดินเครื่องบรรจุและปิดผนึกกระป๋องที่ความเร็วสูงสุดจะเพิ่มอัตราการผลิต แต่อาจลดคุณภาพของรอยต่อหากช่วงเวลาที่ลูกกลิ้งกดทับรอยต่อนั้นสั้นเกินไป ซึ่งเรียกว่า dwell time เครื่องบรรจุและปิดผนึกกระป๋องต้องรักษากำลังกดไว้ให้นานพอเพื่อให้โลหะไหลและยึดติดกันอย่างเหมาะสม สถานประกอบการมักพบว่า การลดความเร็วสายการผลิตเพียงร้อยละ 5–10 จะส่งผลให้คุณภาพของรอยต่อดีขึ้นอย่างมาก ขณะเดียวกันก็ยังสามารถบรรลุเป้าหมายการผลิตรวมได้ตามที่กำหนด ผู้ปฏิบัติงานเครื่องบรรจุและปิดผนึกกระป๋องจึงจำเป็นต้องปรับสมดุลระหว่างความเร็วในการผลิตกับข้อกำหนดด้านคุณภาพ โดยใช้ข้อมูลประวัติการเกิดข้อบกพร่องเพื่อกำหนดขอบเขตการดำเนินงานที่เหมาะสมที่สุด
ความสม่ำเสมอของสภาวะแวดล้อมและอุณหภูมิ
การเกิดรอยต่อมีความไวต่ออุณหภูมิ; ประสิทธิภาพของเครื่องบรรจุและปิดฝากระป๋องจะลดลงเมื่ออุณหภูมิภายในโรงงานเปลี่ยนแปลงอย่างรุนแรง เครื่องส่วนประกอบที่เกี่ยวข้องกับความร้อนของเครื่องบรรจุและปิดฝากระป๋อง รวมถึงองค์ประกอบให้ความร้อนแบบต้านทาน จะทำงานได้ดีที่สุดในสภาพแวดล้อมที่ควบคุมอุณหภูมิได้ โรงงานที่รักษาอุณหภูมิพื้นที่ผลิตไว้ระหว่าง ๑๘–๒๔ องศาเซลเซียส พร้อมควบคุมความชื้นให้คงที่ มักพบอัตราข้อบกพร่องของรอยต่ำกว่าการดำเนินงานที่ไม่มีการควบคุมสภาพแวดล้อม นอกจากนี้ การตรวจสอบให้แน่ใจว่ากระป๋องและฝาครอบมีอุณหภูมิสม่ำเสมอเมื่อเข้าสู่เครื่องบรรจุและปิดฝากระป๋อง—ไม่เย็นจัดจากที่เก็บ—จะช่วยส่งเสริมการเกิดรอยต่ออย่างสม่ำเสมอ การควบคุมพื้นฐานนี้ช่วยกำจัดแหล่งหนึ่งของความแปรผันที่สำคัญ
คำถามที่พบบ่อย
คุณสมบัติเฉพาะใดของเครื่องที่ช่วยลดข้อบกพร่องของรอยต่อได้อย่างมีประสิทธิภาพมากที่สุด
คุณสมบัติที่มีผลกระทบมากที่สุดต่อเครื่องบรรจุและปิดผนึกกระป๋องสมัยใหม่ ได้แก่ ระบบแรงดันคู่ที่ปรับแรงโดยอัตโนมัติ การตรวจสอบด้วยระบบวิชั่นพร้อมให้ข้อเสนอแนะแบบเรียลไทม์ การจัดตำแหน่งลูกกลิ้งแบบเซอร์โว และการแจ้งเตือนการบำรุงรักษาเชิงพยากรณ์ เครื่องบรรจุและปิดผนึกกระป๋องที่ติดตั้งคุณสมบัติเหล่านี้สามารถตรวจจับและแก้ไขปัญหาแนวรอยต่อได้ทันทีในขณะทำงาน ก่อนที่ข้อบกพร่องจะสะสมกันมากขึ้น รุ่นขั้นสูงยังมีฟังก์ชันจดจำสูตรการผลิต ซึ่งช่วยให้เครื่องบรรจุและปิดผนึกกระป๋องเก็บค่าพารามิเตอร์ที่ปรับแต่งไว้แล้วสำหรับขนาดกระป๋องและประเภทฝาที่แตกต่างกัน
ควรปรับเทียบเครื่องบรรจุและปิดผนึกกระป๋องใหม่บ่อยแค่ไหน
แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมแนะนำให้ปรับค่าการสอบเทียบเครื่องบรรจุและปิดผนึกกระป๋องอย่างน้อยเดือนละหนึ่งครั้ง และบ่อยขึ้นหากปริมาณการผลิตสูงหรือมีการเปลี่ยนแปลงผู้จัดจำหน่ายวัสดุ นอกจากนี้ ควรปรับค่าการสอบเทียบเครื่องบรรจุและปิดผนึกกระป๋องทันทีหลังจากได้รับการซ่อมบำรุงเชิงกล หรือเมื่ออัตราความบกพร่องเกินเกณฑ์ที่ยอมรับได้ การคลาดเคลื่อนของการสอบเทียบเกิดขึ้นอย่างช้าๆ แต่สะสมไปเรื่อยๆ การรอเวลานานระหว่างการตรวจสอบจะเพิ่มความเสี่ยงที่เครื่องบรรจุและปิดผนึกกระป๋องจะทำงานนอกขอบเขตข้อกำหนดโดยผู้ปฏิบัติงานไม่สังเกตเห็น
เครื่องบรรจุและปิดผนึกกระป๋องรุ่นเก่าสามารถบรรลุมาตรฐานอัตราความบกพร่องแบบสมัยใหม่ได้หรือไม่
รุ่นเครื่องบรรจุและปิดผนึกกระป๋องเก่าสามารถบรรลุมาตรฐานคุณภาพที่เหมาะสมได้ผ่านการบำรุงรักษาอย่างเข้มงวด การฝึกอบรมผู้ปฏิบัติงานอย่างละเอียด และการควบคุมกระบวนการอย่างเคร่งครัด แต่ขาดระบบวินิจฉัยแบบเรียลไทม์และการปรับแก้อัตโนมัติที่มีในอุปกรณ์รุ่นใหม่ การอัปเกรดเป็นเครื่องบรรจุและปิดผนึกกระป๋องที่มีระบบตรวจจับขั้นสูงและการควบคุมแบบปรับตัวได้ช่วยลดอัตราของผลิตภัณฑ์บกพร่องลงอย่างมีนัยสำคัญ และลดความจำเป็นในการแทรกแซงของผู้ปฏิบัติงาน สถานประกอบการที่ใช้อุปกรณ์รุ่นเก่าควรให้ความสำคัญกับการบำรุงรักษาเชิงป้องกัน และพิจารณาการทันสมัยของอุปกรณ์เป็นส่วนหนึ่งของกลยุทธ์คุณภาพระยะยาว