
 EN
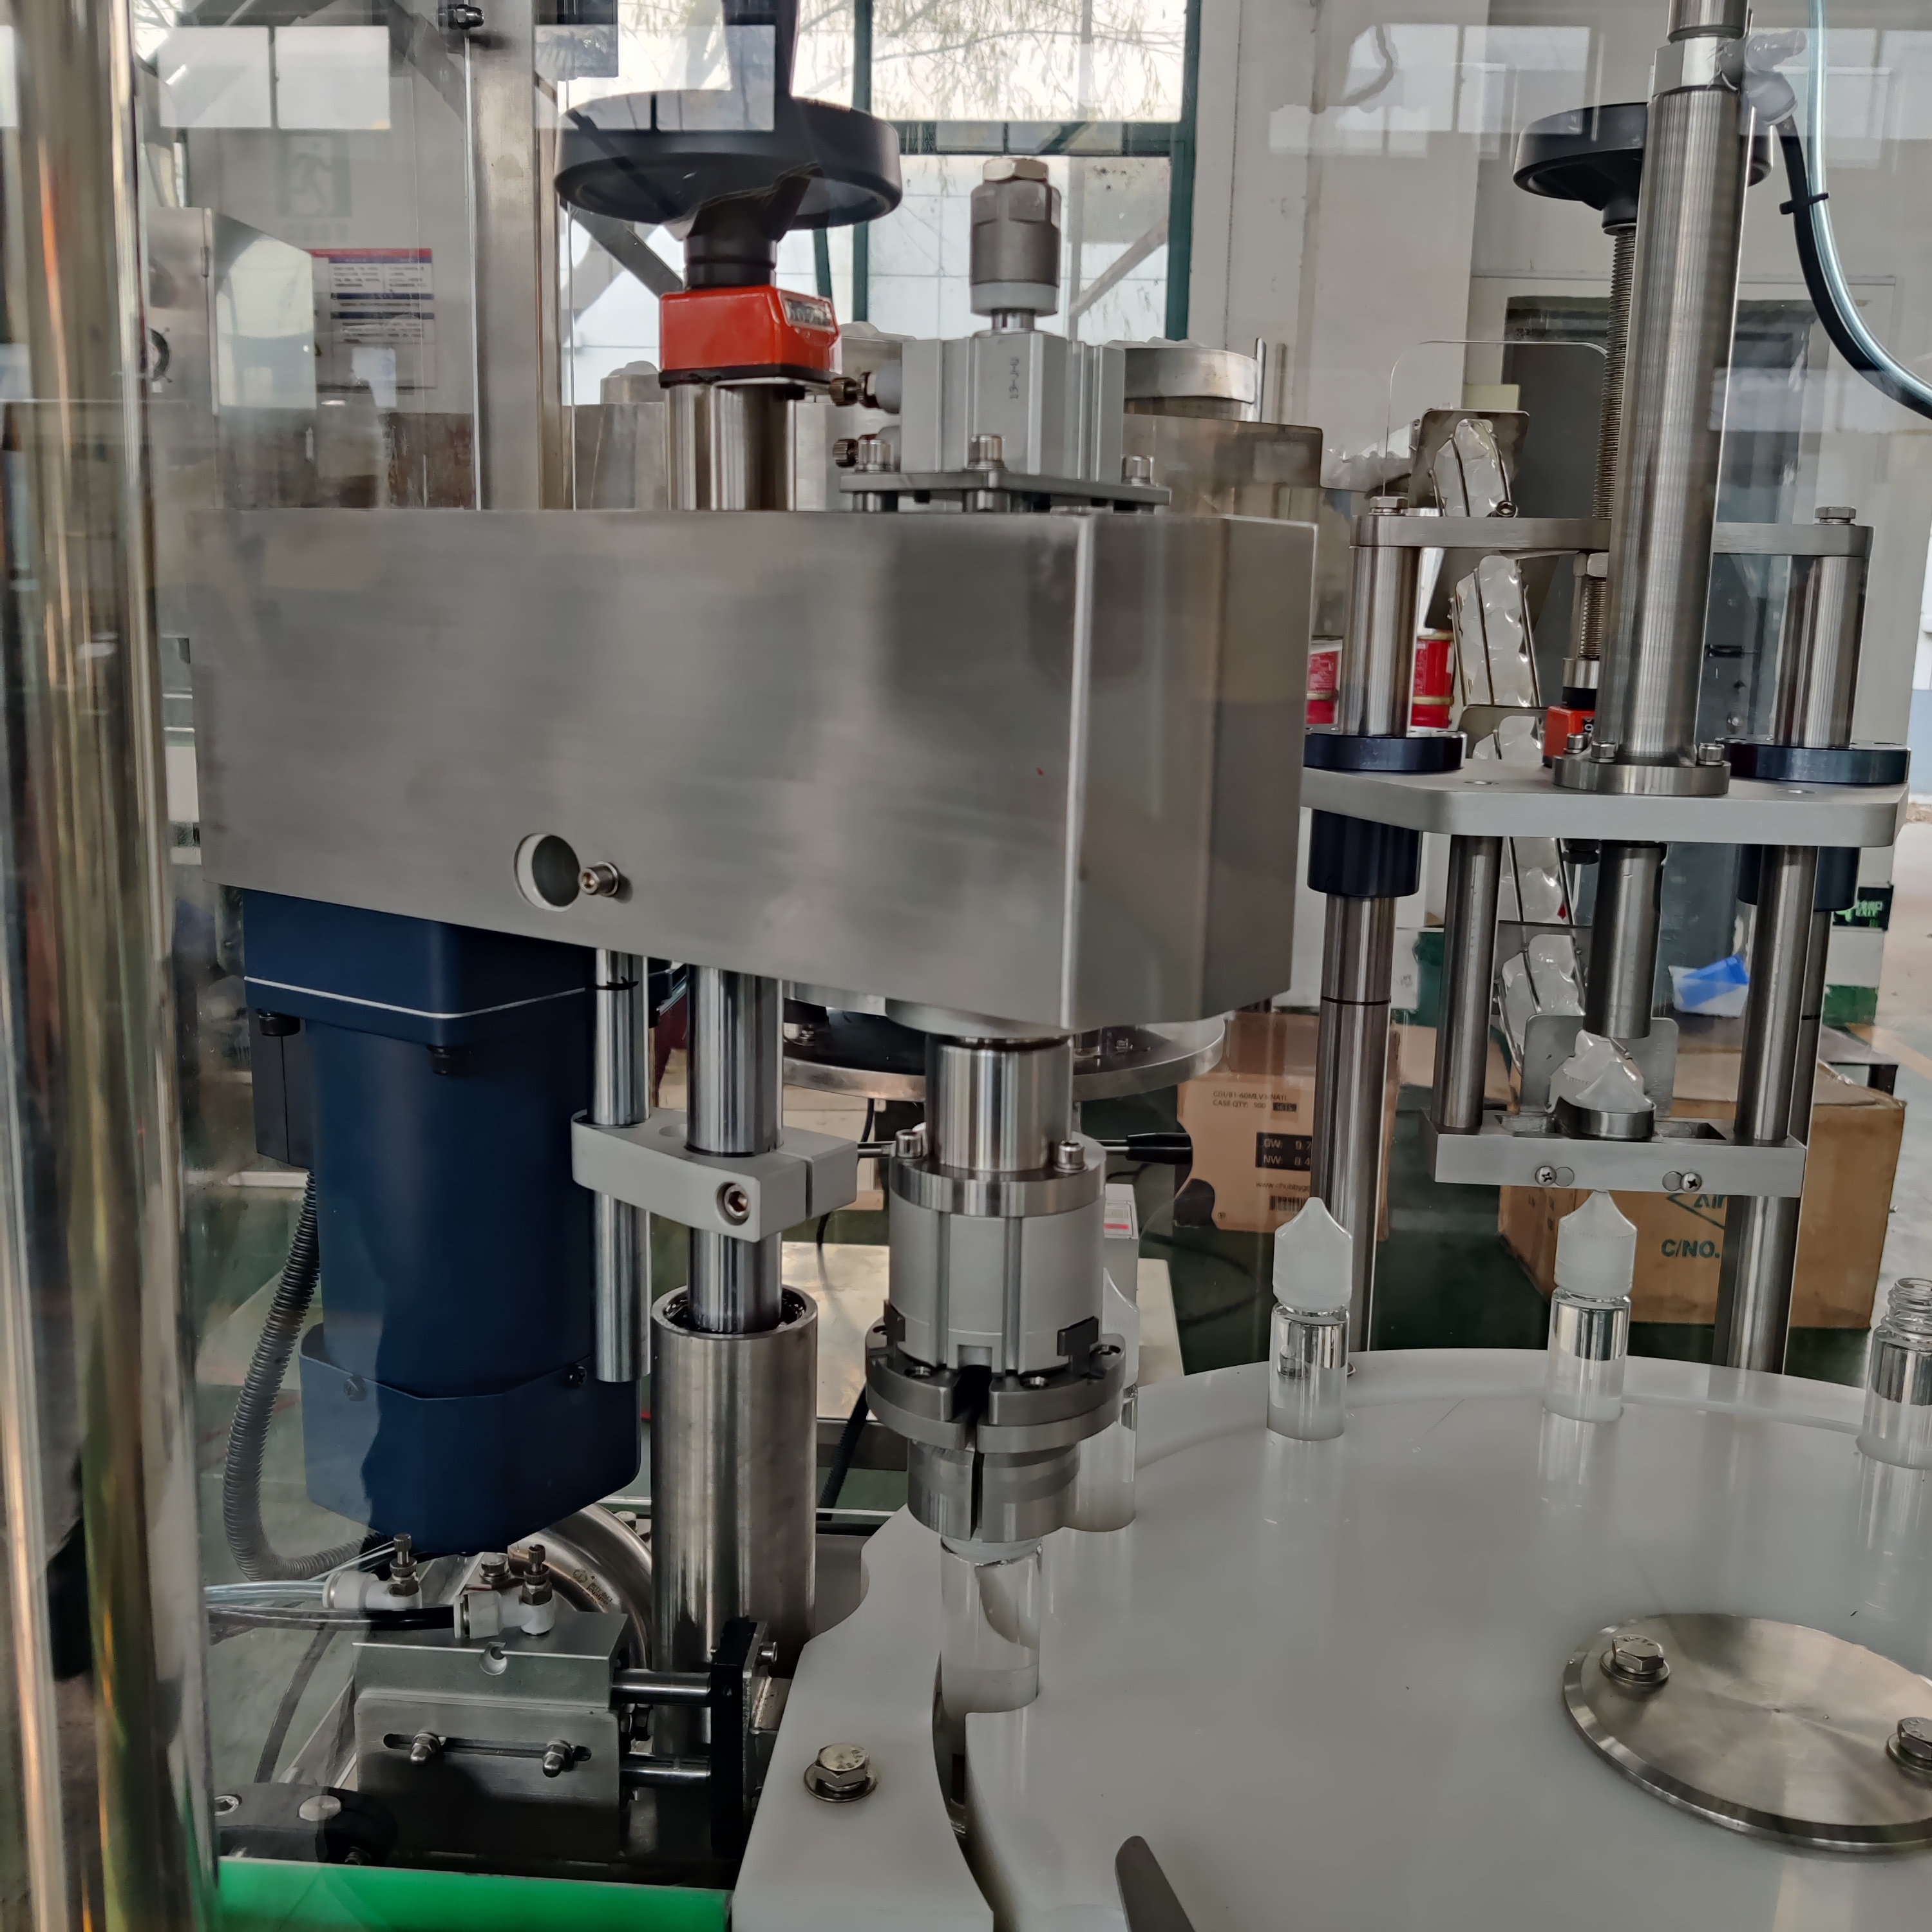
Thị trường máy đóng hộp và niêm phong hộp thiếc là một trong những thành phần quan trọng nhất trong các ngành sản xuất đồ uống, thực phẩm và bình xịt. Công nghệ ghép mép kép đã trở thành tiêu chuẩn vàng để tạo ra mối hàn kín khí trên lon, đảm bảo an toàn sản phẩm, ổn định thời hạn sử dụng và niềm tin của người tiêu dùng. Việc hiểu rõ cơ chế hàn tiên tiến này là điều thiết yếu đối với các nhà sản xuất nhằm tối ưu hóa hiệu quả sản xuất đồng thời duy trì các tiêu chuẩn chất lượng nghiêm ngặt trên toàn bộ hoạt động của họ.

Máy chiết rót và đóng nắp lon thiếc được trang bị công nghệ ghép đôi (double seaming) mang lại độ chính xác, độ tin cậy và tính nhất quán mà phương pháp đóng nắp một lần (single-pass sealing) không thể đạt được. Quy trình đóng nắp hai giai đoạn này tạo ra phần chồng lấn liên kết chặt chẽ, ngăn chặn rò rỉ, nhiễm bẩn và oxy hóa. Các hệ thống máy chiết rót và đóng nắp lon thiếc hiện đại tích hợp điều khiển tự động, giám sát thời gian thực và cơ chế phản hồi thích ứng nhằm đảm bảo mỗi chiếc lon được đóng nắp đều đáp ứng đầy đủ các tiêu chuẩn kỹ thuật khắt khe của ngành và các yêu cầu quy định.
Nguyên lý hoạt động của công nghệ ghép đôi (double seaming) trong máy chiết rót và đóng nắp lon thiếc
Giai đoạn thao tác thứ nhất
Thao tác đầu tiên trong quy trình ghép mép kép của máy chiết rót và đóng nắp lon thiếc là định vị chính xác thân lon và nắp trước khi bắt đầu quá trình ghép mép. Máy chiết rót và đóng nắp lon thiếc sử dụng cơ cấu con lăn để gập mép nắp xuống dưới và phủ lên vành của thân lon ở một góc nhất định, thường nằm trong khoảng từ 30 đến 45 độ. Bước gập ban đầu này tạo nền tảng cho mối ghép kín khí. Trong giai đoạn này, máy chiết rót và đóng nắp lon thiếc duy trì các dung sai nghiêm ngặt nhằm đảm bảo áp lực tiếp xúc đồng đều và ngăn ngừa lệch tâm—điều có thể làm suy giảm độ kín của mối ghép ở các bước tiếp theo.
Giai đoạn thao tác thứ hai
Trong quá trình vận hành thứ hai, máy đóng gói và hàn kín lon thiếc tác dụng thêm lực ép hướng xuống dưới và hướng vào trong để khớp lớp gấp đầu tiên với thành thân lon. Điều này tạo ra đường viền ghép đôi đặc trưng – yếu tố đặt tên cho công nghệ này. Con lăn thứ hai của máy đóng gói và hàn kín lon thiếc hoạt động với bán kính nhỏ hơn và tác dụng lực lớn hơn nhằm nén chặt và chồng lấn các lớp kim loại thành một mối nối chắc chắn, không rò rỉ. Kết quả là một đường ghép được liên kết cơ học, có khả năng chống lại sự thay đổi áp suất, dao động nhiệt độ và ứng suất cơ học trong suốt thời gian bảo quản sản phẩm.
Những ưu điểm nổi bật của kỹ thuật ghép đôi trong các quy trình đóng gói và hàn kín lon thiếc
Khả năng kín khí vượt trội
Máy chiết rót và đóng nắp lon thiếc sử dụng công nghệ ghép đôi mép (double seaming) tạo ra các mối hàn kín khí giúp bảo vệ sản phẩm hiệu quả hơn nhiều so với các phương pháp đóng nắp thay thế, ngăn chặn sự xâm nhập của oxy và vi sinh vật gây nhiễm. Tiếp xúc kim loại–kim loại khít chặt loại bỏ hoàn toàn các khe hở vi mô cho phép không khí, độ ẩm hoặc tác nhân gây bệnh xâm nhập. Với đồ uống có ga, dược phẩm và sản phẩm dạng khí nén (aerosol), mức độ bảo vệ kín khí này là bắt buộc. Thiết kế ghép đôi mép của máy chiết rót và đóng nắp lon thiếc duy trì tính toàn vẹn của rào cản này ngay cả khi lon chịu rung động trong vận chuyển, áp lực xếp chồng hoặc biến đổi nhiệt độ trong quá trình lưu kho và phân phối.
Kéo dài thời hạn sử dụng sản phẩm
Các sản phẩm được đóng kín bằng máy chiết rót và hàn kín lon thiếc có công nghệ ghép đôi mang lại thời hạn sử dụng kéo dài đáng kể so với các phương pháp đóng gói khác. Lớp chắn oxy hoàn toàn ngăn chặn sự suy giảm hương vị do oxy hóa trong đồ uống và đảm bảo các sản phẩm dược phẩm duy trì đúng thông số kỹ thuật trong nhiều năm. Đường ghép đôi của máy chiết rót và hàn kín lon thiếc cũng chống lại hiện tượng mất áp suất bên trong dần dần, giúp duy trì mức độ carbonat và bảo vệ các hợp chất dễ bay hơi trong các dạng bào chế dạng khí dung. Các nhà sản xuất thu được lợi ích từ việc giảm rủi ro thu hồi sản phẩm, tỷ lệ phế liệu thấp hơn và danh tiếng thương hiệu vững mạnh hơn khi áp dụng công nghệ ghép đôi trong hệ thống máy chiết rót và hàn kín lon thiếc.
Hiệu quả chi phí và tốc độ
Công nghệ máy chiết rót và đóng nắp lon hiện đại tự động hóa quy trình ghép đôi mép (double seaming) với tốc độ sản xuất vượt quá 1.000 lon mỗi phút mà không làm giảm chất lượng. Thiết kế bố trí thẳng hàng (inline) của máy chiết rót và đóng nắp lon giúp giảm thiểu việc xử lý sản phẩm, rút ngắn thời gian ngừng máy khi chuyển đổi chủng loại, và cho phép các nhà sản xuất đạt được lợi thế kinh tế nhờ quy mô. Mặc dù khoản đầu tư ban đầu cho một máy chiết rót và đóng nắp lon khá lớn, nhưng sự kết hợp giữa năng suất cao, tỷ lệ lỗi tối thiểu và chi phí khắc phục sản phẩm lỗi giảm đáng kể giúp mang lại mức hoàn vốn đầu tư (ROI) khả quan trong vòng 18 đến 36 tháng đối với phần lớn cơ sở sản xuất đồ uống và thực phẩm.
Các thông số kiểm soát chất lượng đối với máy chiết rót và đóng nắp lon có chức năng ghép đôi mép
Tiêu chuẩn hình học và đường viền mép ghép
Máy chiết rót và đóng nắp lon thiếc phải duy trì hình học mối hàn chính xác để đảm bảo hiệu suất ổn định trong mọi ca sản xuất. Các tiêu chuẩn ngành, bao gồm cả hướng dẫn từ Hiệp hội Kỹ sư Công nghệ Đồ uống Quốc tế, quy định độ dày mối hàn, khoảng cách chồng lấp và tỷ lệ móc nối cho các mối hàn kép. Máy chiết rót và đóng nắp lon thiếc liên tục giám sát các thông số này thông qua hình ảnh tia X, đo bằng laser và dò cơ học nhằm phát hiện sai lệch trước khi những chiếc lon lỗi đến giai đoạn đóng gói. Hệ thống phản hồi của máy chiết rót và đóng nắp lon thiếc tự động điều chỉnh áp lực và vị trí con lăn để duy trì các đặc tả mối hàn trong phạm vi dung sai chặt chẽ tới 0,05 milimét.
Thử nghiệm áp suất và phát hiện rò rỉ
Mỗi lần lắp đặt máy chiết rót và đóng nắp lon đều bao gồm các hệ thống kiểm tra áp suất tự động và phát hiện rò rỉ heli nhằm xác thực độ kín của mối hàn. Các phương pháp kiểm soát quy trình thống kê theo dõi tỷ lệ khuyết tật trên từng lô sản xuất, giúp nhà sản xuất nhận diện được tình trạng mài mòn thiết bị, sự biến đổi của vật liệu hoặc sai sót do người vận hành—những yếu tố có thể làm suy giảm hiệu suất của máy chiết rót và đóng nắp lon. Hệ thống thị giác trên các máy chiết rót và đóng nắp lon hiện đại phát hiện các khuyết tật về hình ảnh như nếp nhăn, móp méo hoặc nếp gấp chưa hoàn tất—những lỗi có thể bỏ sót trong kiểm tra thủ công—đảm bảo chỉ những chiếc lon đạt tiêu chuẩn mới được chuyển sang giai đoạn chiết rót.
Sự tương thích về mặt vật chất
Hiệu suất của máy chiết rót và đóng nắp lon thiếc phụ thuộc đáng kể vào chất lượng vật liệu nền, bao gồm thành phần kim loại của nắp và thân lon, độ đồng đều của lớp phủ, cũng như các đặc tính cơ học. Máy chiết rót và đóng nắp lon thiếc yêu cầu tốc độ dòng chảy vật liệu và thông số độ cứng ổn định để tạo ra các mối ghép lặp lại được. Các nhà sản xuất phải hợp tác chặt chẽ với nhà cung cấp lon nhằm xác minh rằng tất cả các thành phần đều đáp ứng đúng thông số kỹ thuật của máy chiết rót và đóng nắp lon thiếc. Nhiệt độ, độ ẩm và điều kiện bảo quản tại cơ sở sản xuất đều ảnh hưởng đến cách máy chiết rót và đóng nắp lon thiếc tương tác với nguyên vật liệu đầu vào, do đó việc kiểm soát môi trường là yếu tố thiết yếu nhằm duy trì các tiêu chuẩn chất lượng.
Câu hỏi thường gặp
Điều gì khiến phương pháp ghép đôi (double seaming) vượt trội hơn các phương pháp đóng kín lon khác?
Việc ghép nối kép tạo ra một mối nối cơ học, kín kim loại–kim loại, mang lại khả năng bảo vệ vượt trội chống rò rỉ, xâm nhập oxy và nhiễm bẩn. Khác với các nắp đậy dùng keo hoặc ép mép, mối ghép nối kép được thực hiện đúng cách từ máy chiết rót và đóng nắp lon thiếc sẽ duy trì độ ổn định trong suốt thời gian sử dụng sản phẩm mà không bị suy giảm hay mất áp suất—đây là tiêu chuẩn ngành cho đồ uống, thực phẩm và sản phẩm dạng khí dung, nơi yêu cầu độ kín tuyệt đối trong thời gian dài là yếu tố then chốt.
Máy chiết rót và đóng nắp lon thiếc cần được bảo trì bao lâu một lần để đảm bảo hiệu suất ghép nối kép ở mức tối ưu?
Máy chiết rót và đóng nắp lon thiếc thường yêu cầu bảo trì phòng ngừa sau mỗi 500 đến 1.000 giờ vận hành, bao gồm kiểm tra con lăn, hiệu chuẩn hệ thống áp lực và xác minh hình học mối hàn. Bảo trì định kỳ giúp ngăn ngừa mài mòn con lăn — yếu tố có thể làm giảm chất lượng đường hàn — đồng thời giảm thiểu thời gian ngừng hoạt động ngoài dự kiến. Phần lớn nhà sản xuất thực hiện kiểm tra trực quan hàng ngày và kiểm tra mẫu đường hàn hàng tuần nhằm phát hiện sớm các sự cố, trong khi đại tu lớn được tiến hành hàng năm hoặc khi chuyển đổi giữa các loại sản phẩm.
Liệu máy chiết rót và đóng nắp lon thiếc có thể xử lý nhiều kích cỡ lon khác nhau với kỹ thuật hàn kép?
Các máy chiết rót và đóng nắp lon hiện đại cung cấp hệ thống thay đổi nhanh, cho phép xử lý nhiều đường kính và chiều cao lon khác nhau; tuy nhiên, mỗi kích thước đều yêu cầu điều chỉnh con lăn và cấu hình dụng cụ riêng. Việc chuyển đổi giữa các kích thước thường mất từ 30 đến 60 phút và bao gồm hiệu chuẩn lại áp suất, vị trí con lăn và các thông số hình học mối hàn. Các nhà sản xuất dự định vận hành nhiều kích thước lon nên xác minh trước khi đầu tư rằng máy chiết rót và đóng nắp lon của họ hỗ trợ các lần chuyển đổi này một cách hiệu quả.
Mục Lục
- Nguyên lý hoạt động của công nghệ ghép đôi (double seaming) trong máy chiết rót và đóng nắp lon thiếc
- Những ưu điểm nổi bật của kỹ thuật ghép đôi trong các quy trình đóng gói và hàn kín lon thiếc
- Các thông số kiểm soát chất lượng đối với máy chiết rót và đóng nắp lon có chức năng ghép đôi mép
-
Câu hỏi thường gặp
- Điều gì khiến phương pháp ghép đôi (double seaming) vượt trội hơn các phương pháp đóng kín lon khác?
- Máy chiết rót và đóng nắp lon thiếc cần được bảo trì bao lâu một lần để đảm bảo hiệu suất ghép nối kép ở mức tối ưu?
- Liệu máy chiết rót và đóng nắp lon thiếc có thể xử lý nhiều kích cỡ lon khác nhau với kỹ thuật hàn kép?